

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-07-02 Origine: Sito


Il lancio commerciale di bevande energetiche è soggetto a rigorosi vincoli tecnici. Le formule con elevata acidità e carbonatazione richiedono soluzioni di confezionamento dedicate, in cui la selezione impeccabile dei materiali deve avere la priorità fin dall'inizio.
Per i marchi che passano dalla progettazione concettuale alla produzione di massa, specificare le dimensioni corrette della lattina e selezionare un co-packer affidabile sono fondamentali. Ciò funge da collegamento critico tra la formulazione delle bevande e il lancio sul mercato. I marchi devono mitigare le reazioni chimiche tra il contenuto liquido e le lattine, nonché i limiti di pressione fisica delle strutture in alluminio. Decisioni inadeguate sul packaging possono far deragliare l’intero piano di lancio del prodotto.
Questo quadro, indipendente dal fornitore, delinea l’approvvigionamento, la standardizzazione delle specifiche e la produzione di massa scalabile di lattine di alluminio per bevande energetiche. Incentrato sulla fattibilità tecnica, sulla durabilità strutturale e sul controllo dei rischi, aiuta a tradurre i concetti di design del marchio in soluzioni di produzione eseguibili in fabbrica.
Formato lattina dominante : le lattine sottili in alluminio (250 ml–355 ml/12 once) dominano il mercato grazie all'eccellente ritenzione della pressione e alla costante accettazione da parte dei consumatori al dettaglio.
Standard tecnico non negoziabile : le bevande funzionali altamente acide devono adottare rivestimenti interni BPA-NI (bisfenolo A non intento) per prevenire perdite di corrosione stenopeica e deterioramento del sapore.
Compromesso sui costi di decorazione : le maniche termoretraibili presentano quantità minime di ordine (MOQ) basse e aggiornamenti di progettazione flessibili, mentre la stampa diretta su lattine offre costi unitari inferiori con requisiti MOQ elevati. Questa scelta determina direttamente l’investimento iniziale per le bevande energetiche a marchio del distributore.
Verifica di qualificazione del produttore : gli OEM qualificati di bevande devono fornire registrazioni di controllo qualità tracciabili per verificare la solida integrità della doppia cucitura e la compatibilità con la pastorizzazione a tunnel.
Le bevande energetiche contengono un'elevata acidità titolabile derivante dagli acidi citrico e malico, abbinata a un volume di carbonatazione di 2,5–3,5 v/v. L'ambiente interno altamente corrosivo, ad alto contenuto di acido e ad alta pressione, fa sì che l'alluminio nudo non possa entrare in contatto diretto con il contenuto liquido.
Specifiche di imballaggio errate portano a gravi conseguenze. I rivestimenti interni non idonei verranno corrosi dal liquido acido, causando perdite stenopeiche. Le giunzioni delle estremità scadenti possono provocare cedimenti strutturali, con conseguente rigonfiamento o scoppio durante lo stoccaggio in magazzino ad alta temperatura. Tali difetti comportano costosi richiami di prodotti, danneggiano la reputazione del marchio e riducono drasticamente la durata di conservazione.
Un packaging conforme è molto più di un semplice esercizio di branding; è un requisito normativo e di sicurezza alimentare obbligatorio. Gli imballaggi funzionali e qualificati per le bevande salvaguardano la sicurezza del consumatore e la qualità del prodotto, garantendo l'integrità strutturale dalla linea di riempimento fino agli scaffali dei negozi. Nella fase iniziale di progettazione, la compatibilità chimica e la resistenza alla pressione devono avere la precedenza sull’estetica visiva.
Supponendo che le lattine di soda gassate standard siano adatte per formule di bevande energetiche altamente acide;
Trascurare i drammatici picchi di pressione interna causati dalle fluttuazioni della temperatura del magazzino;
Mancata verifica della compatibilità tra le vitamine delle bevande e i rivestimenti interni delle lattine.
La geometria della lattina influisce sia sulla visibilità sugli scaffali che sull'efficienza logistica della catena di fornitura. Capacità diverse corrispondono a scenari di consumo dei consumatori stabiliti:
Può digitare |
Capacità |
Categorie di prodotti applicabili |
Vantaggi logistici |
|---|---|---|---|
Lattina sottile |
250 ml/8,4 once |
Bevande energetiche concentrate |
Ideale per spedizioni transfrontaliere con controllo preciso delle porzioni |
Lattina elegante |
355 ml/12 once |
Bevande energetiche naturali e per prestazioni sportive |
Area di visualizzazione della stampa e densità di caricamento del pallet bilanciate |
Lattina standard |
473 ml/16 once |
Bevande energetiche di grandi volumi per sport elettronici e sport estremi |
Volume massimizzato per i gruppi target dai consumi elevati |
Le estremità delle lattine e le linguette di estrazione dovrebbero adottare i diametri standard del settore 200 o 202 per un montaggio senza soluzione di continuità con le principali apparecchiature di aggraffatura. Le linguette colorate migliorano la differenziazione del marchio, mentre le linguette argentate standard evitano costi aggiuntivi per gli utensili e tempi di consegna lunghi, offrendo una migliore efficienza in termini di costi.
Sono disponibili due rivestimenti interni primari: rivestimenti epossidici e rivestimenti BPA-NI. I tradizionali rivestimenti epossidici sono fortemente limitati dalle normative del Nord America e dell’UE. I rivestimenti BPA-NI sono obbligatori per le bevande energetiche ad alto contenuto di acidità per bloccare la lisciviazione di metalli pesanti e soddisfare le norme di conformità globali.
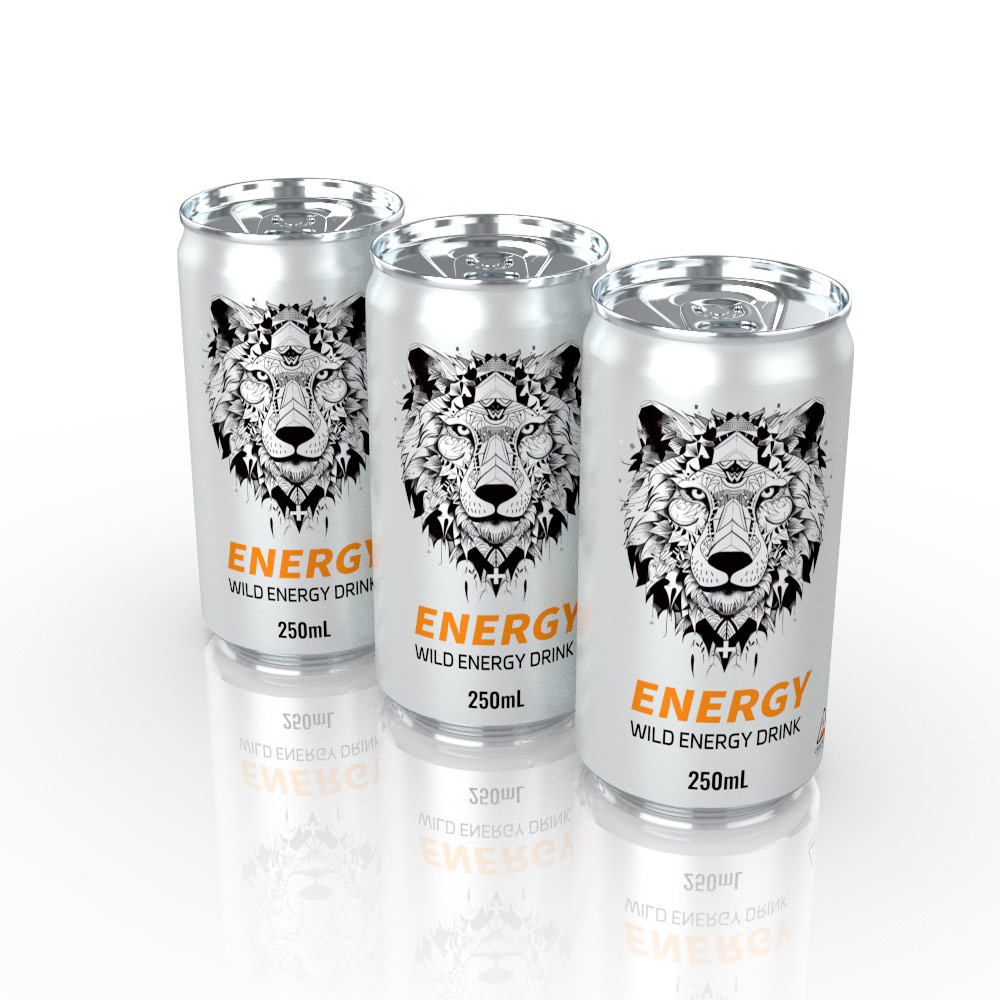
I metodi di stampa influiscono direttamente sulla spesa in conto capitale iniziale e dovrebbero allinearsi alle fasi di sviluppo del marchio. Le due opzioni principali vengono confrontate di seguito:
Le lattine vergini in alluminio lucido sono dotate di guaine in polimero termoretraibile.
✅ Vantaggi : Prototipazione veloce; è possibile produrre più SKU da un lotto di lattine vergini con un MOQ minimo di 100.000 unità.
❌ Svantaggi : costo di imballaggio unitario più elevato; potenziali difetti estetici tra cui rigonfiamenti delle cuciture e sgualciture delle maniche nella zona del collo.
La grafica viene stampata direttamente su superfici in alluminio tramite litografia ad alta velocità.
✅ Vantaggi : consistenza tattile superiore, costo unitario più basso per volumi elevati e lattine completamente riciclabili senza necessità di rimozione dell'etichetta.
❌ Svantaggi : soglia MOQ elevata di 300.000 unità per SKU, tempi di consegna più lunghi per la realizzazione delle lastre e la prova colore.
Avviare prove di mercato su piccola scala utilizzando lattine vergini con maniche termoretraibili;
Monitorare continuamente la velocità delle vendite per 3-6 mesi;
Esaminare gli SKU con le migliori prestazioni con riordini al dettaglio coerenti;
Converti solo gli SKU più venduti e comprovati nella stampa diretta delle lattine;
Conserva le maniche termoretraibili per le edizioni limitate stagionali e i gusti sperimentali per mitigare i rischi.
Le lattine selezionate devono resistere all'intero flusso di lavoro della produzione: depalettizzazione dei pallet → risciacquo interno → riempimento con gassoso a contropressione → doppia aggraffatura ad alta velocità.
La pastorizzazione termica rappresenta la sfida strutturale più grande. La maggior parte delle fabbriche utilizza la pastorizzazione a tunnel, dove le lattine passano attraverso zone di riscaldamento progressivo. L'espansione termica del liquido provoca forti picchi di pressione interna che possono rompere le lattine di bassa qualità. Sono disponibili due soluzioni: specificare lattine resistenti all'alta pressione o confermare che la fabbrica adotti il riempimento a freddo con conservanti Velcorin per ridurre drasticamente lo stress termico.
Durante gli audit di fabbrica devono essere verificati tre record critici di ispezione della qualità:
Test periodici di smontaggio distruttivo delle cuciture e misurazione dimensionale;
Ispezione del livello di riempimento a raggi X automatizzata al 100% per ogni lattina;
Test di impatto di caduta standard con perdite zero per i prodotti finiti.
Confermare partnership a lungo termine con produttori di lattine di alto livello come Crown, Ball e Ardagh, che garantiscono l'allocazione delle lattine durante le stagioni di punta delle vendite estive e prevengono le chiusure delle linee di produzione.
Richiedi preventivi dettagliati separando i costi delle materie prime (lattine vuote, coperchi, cartoni) dalle tariffe di lavorazione (miscelazione, riempimento, lavorazione), poiché i prezzi in bundle spesso nascondono ricarichi eccessivi.
Alcune fabbriche pubblicizzano MOQ artificialmente bassi per le lattine stampate, ma compensano i costi attraverso costose tariffe per il cambio di linea. Assicurati un piano tariffario dettagliato e completo prima di firmare qualsiasi accordo.
Evitare di firmare ciecamente contratti generali di servizi a lungo termine; completare prima queste quattro convalide:
Richiedere campioni fisici di lattine vergini alla catena di fornitura;
Ottieni le schede tecniche delle specifiche del rivestimento per testare la compatibilità del pH con la tua bevanda;
Condurre cicli di produzione pilota da 1.000 a 5.000 galloni;
Sottoporre i lotti di prova a test di invecchiamento ciclico della temperatura di magazzino simulati.
Il successo della commercializzazione delle bevande energetiche si basa sul perfetto allineamento tra la geometria della lattina, la compatibilità chimica del rivestimento interno, le soluzioni di decorazione e le capacità di produzione in fabbrica. Saltare la verifica in qualsiasi fase comporterà rotture della lattina e costose perdite di ritiro.
Le decisioni relative al packaging dovrebbero essere guidate dai dati piuttosto che incentrate sull’estetica. Testare rigorosamente la compatibilità del rivestimento pH, confermare i termini MOQ effettivi e i limiti di pressione del trattamento termico. Un approccio basato sui dati protegge il valore del marchio e gli investimenti di capitale.
Avvia immediatamente i preparativi programmando una revisione tecnica con il co-packer selezionato, richiedendo una valutazione della compatibilità della formula e preventivi di imballaggio personalizzati, per trasformare senza problemi i concetti di prodotto in beni commerciali pronti per il mercato.
R: Solitamente da 12 a 24 mesi, determinato dalla compatibilità tra l'acidità della bevanda e il rivestimento interno della lattina.
R: Sì. Le lattine vuote con maniche sono la soluzione standard per i test di mercato di nuovi prodotti. È necessario un rigoroso controllo della temperatura durante il processo di retrazione per evitare una pressione anomala di carbonatazione all'interno delle lattine.
R: Le restrizioni normative negli Stati Uniti e nell'UE hanno gradualmente eliminato i tradizionali rivestimenti contenenti BPA. I rivestimenti BPA-NI prevengono la migrazione dei metalli pesanti nelle bevande energetiche ad alto contenuto di acidità per soddisfare i requisiti di conformità del mercato internazionale.


