
Vistas: 0 Autor: Site Editor Data de publicación: 2026-07-02 Orixe: Sitio


O lanzamento de bebidas enerxéticas comerciais está suxeito a estritas limitacións técnicas. As fórmulas con alta acidez e alta carbonatación requiren solucións de envasado dedicadas, onde se debe priorizar a perfecta selección de materiais dende o principio.
Para as marcas que pasan do deseño conceptual á produción en masa, é primordial especificar as dimensións correctas das latas e seleccionar un empaquetador fiable. Isto actúa como o vínculo crítico que une a formulación de bebidas e o lanzamento ao mercado. As marcas teñen que mitigar as reaccións químicas entre os contidos líquidos e as latas, así como os límites de presión física das estruturas de aluminio. As malas decisións de embalaxe poden descarrilar todo o plan de lanzamento do produto.
Este marco neutral para provedores describe a adquisición, a estandarización de especificacións e a produción en masa escalable de latas de aluminio de bebidas enerxéticas. Centrado na viabilidade técnica, durabilidade estrutural e control de riscos, axuda a traducir os conceptos de deseño de marca en solucións de produción executables en fábrica.
Formato dominante de latas : as latas finas de aluminio (250 ml–355 ml / 12 oz) dominan o mercado grazas á excelente retención de presión e á aceptación constante do consumidor polo miúdo.
Norma técnica non negociable : as bebidas funcionais altamente ácidas deben adoptar revestimentos internos de BPA-NI (Bisfenol A Non Intent) para evitar fugas de corrosión por orificios estenopeicos e deterioración do sabor.
Intercambio de custos de decoración : as mangas retráctiles presentan cantidades mínimas de pedido (MOQ) baixas e actualizacións de deseño flexibles, mentres que a impresión directa de latas ofrece custos unitarios máis baixos con requisitos de MOQ elevados. Esta elección determina directamente o investimento inicial para as bebidas enerxéticas de marca privada.
Auditoría de cualificación do fabricante : os OEM de bebidas cualificados deben proporcionar rexistros de control de calidade rastreables para verificar a robusta integridade de dobre costura e a compatibilidade coa pasteurización do túnel.
As bebidas enerxéticas conteñen unha alta acidez titulable dos ácidos cítrico e málico, combinada cun volume de carbonatación de 2,5-3,5 v/v. O ambiente interno altamente corrosivo de alto ácido e alta presión significa que o aluminio nu non pode entrar en contacto directo co contido líquido.
As especificacións de embalaxe incorrectas teñen consecuencias graves. Os revestimentos internos inadecuados serán corroídos por un líquido ácido, provocando fugas por orificios. As costuras defectuosas poden dar lugar a un fallo estrutural, o que provoca abombamento ou explosión baixo o almacenamento do almacén a altas temperaturas. Estes defectos provocan retiradas de produtos custosas, danan a reputación da marca e acurtan drasticamente a vida útil.
Os embalaxes conformes son moito máis que un exercicio de marca; é un requisito regulamentario e de seguridade alimentaria obrigatorio. Os envases funcionais cualificados de bebidas salvagardan a seguridade dos consumidores e a calidade do produto, garantindo a integridade estrutural desde a liña de recheo ata os andeis de venda polo miúdo. Na fase inicial de planificación, a compatibilidade química e a resistencia á presión deben primar sobre a estética visual.
Asumindo que as latas de refresco carbonatada estándar son adecuadas para fórmulas de bebidas enerxéticas altamente ácidas;
Con vistas a dramáticos picos de presión interna causados polas flutuacións de temperatura do almacén;
Non se puido verificar a compatibilidade entre as vitaminas das bebidas e os revestimentos internos das latas.
A xeometría das latas afecta tanto á visibilidade do andel como á eficiencia da loxística da cadea de subministración. Diferentes capacidades corresponden a escenarios de consumo de consumo establecidos:
Pode escribir |
Capacidade |
Categorías de produtos aplicables |
Vantaxes Loxísticas |
|---|---|---|---|
Lata delgada |
250 ml / 8,4 oz |
Bebidas enerxéticas concentradas |
Ideal para envíos transfronteirizos cun control preciso de porcións |
Lata elegante |
355 ml / 12 oz |
Bebidas enerxéticas naturais e deportivas |
Área de visualización de impresión equilibrada e densidade de carga de palés |
Can estándar |
473 ml / 16 oz |
Bebidas enerxéticas de grandes cantidades para deportes electrónicos e deportes extremos |
Volume máximo para grupos obxectivo de gran consumo |
Os extremos das latas e as lengüetas de tracción deben adoptar diámetros estándar de 200 ou 202 para a adaptación sen costura cos equipos de costura convencionales. As pestanas de tracción de cores melloran a diferenciación da marca, pero as lengüetas de prata estándar evitan custos adicionais de ferramentas e longos prazos de entrega, ofrecendo unha mellor eficiencia de custos.
Hai dous revestimentos internos principais dispoñibles: revestimentos epoxi e revestimentos BPA-NI. Os revestimentos epoxi tradicionais están fortemente restrinxidos polas normativas de América do Norte e da UE. Os revestimentos BPA-NI son obrigatorios para as bebidas enerxéticas ricas en ácido para bloquear a lixiviación de metais pesados e cumprir as regras de cumprimento globais.
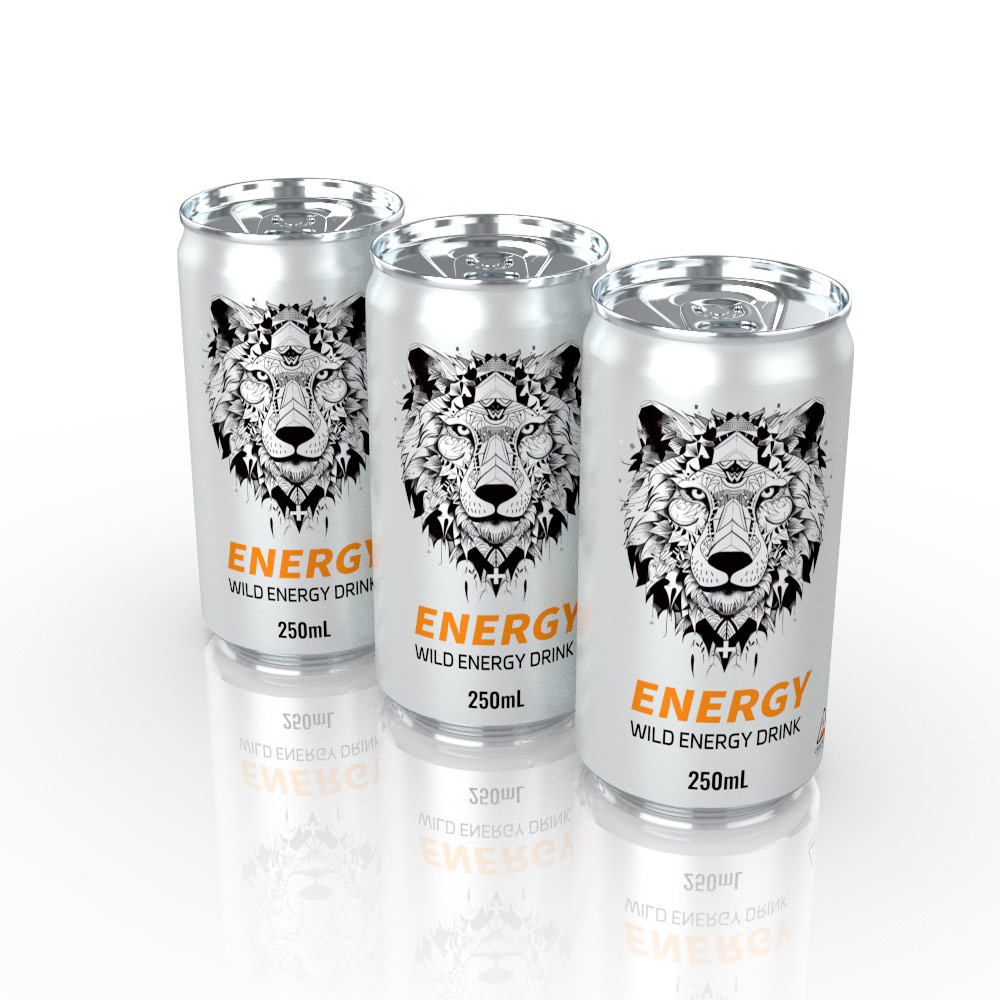
Os métodos de impresión afectan directamente o gasto inicial de capital e deben aliñarse coas etapas de desenvolvemento da marca. As dúas opcións principais compáranse a continuación:
As latas de aluminio brillante en branco están equipadas con fundas de polímero termocontraíbles.
✅ Vantaxes : prototipado rápido; pódense producir varios SKU a partir dun lote de latas en branco cun MOQ mínimo de 100.000 unidades.
❌ Desvantaxes : maior custo de embalaxe por unidade; posibles defectos cosméticos, incluíndo protuberancias das costuras e engurras da manga na zona do pescozo.
Os gráficos son impresos directamente sobre superficies de aluminio mediante litografía de alta velocidade.
✅ Vantaxes : textura táctil superior, o menor custo unitario a grandes volumes e latas totalmente reciclables sen necesidade de quitar as etiquetas.
❌ Desvantaxes : alto umbral de MOQ de 300.000 unidades por SKU, prazos máis longos para a fabricación de placas e a proba de cor.
Lanzar ensaios de mercado a pequena escala utilizando latas en branco con mangas retráctiles;
Rastrexa a velocidade de vendas de forma continua durante 3-6 meses;
Pantalla SKU de mellor rendemento con pedidos de venda polo miúdo consistentes;
Converte só os SKU máis vendidos comprobados en impresión directa de latas;
Conserva as mangas retráctiles para edicións limitadas estacionais e sabores experimentais para mitigar os riscos.
As latas seleccionadas deben soportar todo o fluxo de traballo de produción: despaletización de paletas → lavado interno → recheo carbonatado a contrapresión → dobre costura de alta velocidade.
A pasteurización térmica supón o maior desafío estrutural. A maioría das fábricas usan a pasteurización por túnel, onde as latas pasan por zonas de calefacción progresiva. A expansión térmica líquida provoca fortes picos de presión interna que poden romper latas de baixa calidade. Hai dúas solucións dispoñibles: especificar latas resistentes a alta presión ou confirmar que a fábrica adopta o recheo en frío con conservantes Velcorin para reducir drasticamente o estrés térmico.
Tres rexistros críticos de inspección de calidade deben ser verificados durante as auditorías de fábrica:
Probas regulares de desmontaxe de costuras destrutivas e medición dimensional;
Inspección 100% automatizada do nivel de recheo de raios X para cada lata;
Probas de impacto estándar con fugas cero para produtos acabados.
Confirmar asociacións a longo prazo con fabricantes de latas de primeiro nivel, como Crown, Ball e Ardagh, que garanten a asignación de latas durante as tempadas máximas de venda de verán e evitan o peche das liñas de produción.
Solicite cotizacións detalladas que separen os custos das materias primas (latas baleiras, extremos, cartóns) das taxas de peaxe (mestura, recheo, procesamento), xa que os prezos agrupados adoitan ocultar recargos excesivos.
Algunhas fábricas anuncian MOQs artificialmente baixos para as latas impresas, pero compensan os custos mediante taxas de cambio de liña caras. Asegure un calendario de tarifas detallado completo antes de asinar calquera acordo.
Evita asinar a cegas contratos mestres de servizos a longo prazo; primeiro complete estas catro validacións:
Solicitar mostras físicas de latas en branco da cadea de subministración;
Obter follas de datos de especificacións do revestimento para probar a compatibilidade do pH coa súa bebida;
Realiza series piloto de produción de 1.000 a 5.000 litros;
Somete os lotes de proba a probas simuladas de envellecemento do ciclo de temperatura do almacén.
A comercialización exitosa de bebidas enerxéticas depende da perfecta aliñación entre a xeometría das latas, a compatibilidade química do revestimento interno, as solucións de decoración e as capacidades de produción en fábrica. Omitir a verificación en calquera fase pode provocar fallos e custosas perdas de recuperación.
As decisións de empaquetado deben estar orientadas aos datos en lugar de centrarse na estética. Proba rigorosamente a compatibilidade do revestimento do pH, confirma os termos de MOQ reais e os límites de presión de procesamento térmico. Un enfoque baseado en datos protexe o patrimonio da marca e o investimento de capital.
Inicie os preparativos inmediatamente programando unha revisión técnica co co-empaquetador seleccionado, solicitando unha avaliación da compatibilidade de fórmulas e presupostos de envases personalizados, para converter sen problemas os conceptos de produto en produtos comerciais listos para o mercado.
R: Normalmente de 12 a 24 meses, determinado pola compatibilidade entre a acidez da bebida e o revestimento interno da lata.
R: Si. As latas en branco con manga son a solución estándar para probas no mercado de novos produtos. Requírese un control estrito da temperatura durante o proceso de encollemento para evitar unha presión de carbonatación anormal dentro das latas.
R: As restricións regulamentarias nos EUA e na UE eliminaron gradualmente os revestimentos tradicionais que conteñen BPA. Os revestimentos BPA-NI evitan a migración de metais pesados nas bebidas enerxéticas con alto contido de ácido para cumprir cos requisitos de cumprimento do mercado internacional.


