Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-02 Origine : Site


Le lancement commercial de boissons énergisantes est soumis à des contraintes techniques strictes. Les formules à forte acidité et carbonatation nécessitent des solutions d'emballage dédiées, où une sélection parfaite des matériaux doit être prioritaire dès le début.
Pour les marques qui passent de la conception à la production de masse, il est primordial de spécifier les dimensions correctes des canettes et de sélectionner un co-emballeur fiable. Cela constitue le lien essentiel entre la formulation des boissons et leur lancement sur le marché. Les marques doivent atténuer les réactions chimiques entre le contenu liquide et les canettes, ainsi que les limites de pression physique des structures en aluminium. De mauvaises décisions en matière d’emballage peuvent faire dérailler l’ensemble du plan de lancement du produit.
Ce cadre neutre vis-à-vis des fournisseurs décrit l'approvisionnement, la normalisation des spécifications et la production de masse évolutive de canettes en aluminium pour boissons énergisantes. Centré sur la faisabilité technique, la durabilité structurelle et le contrôle des risques, il aide à traduire les concepts de conception de marque en solutions de production exécutables en usine.
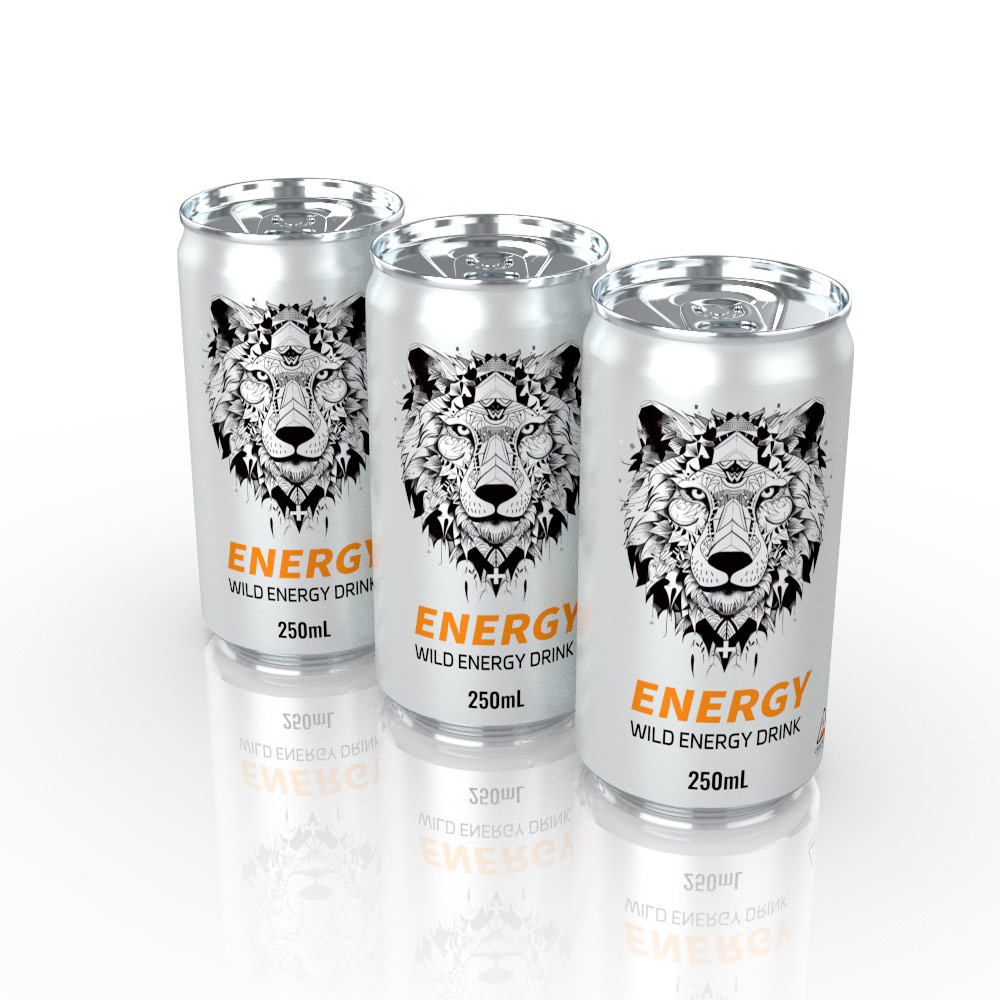
Format de canette dominant : Les canettes fines en aluminium (250 ml à 355 ml / 12 oz) dominent le marché grâce à une excellente rétention de pression et une acceptation constante par les consommateurs au détail.
Norme technique non négociable : les boissons fonctionnelles hautement acides doivent adopter des revêtements internes en BPA-NI (Bisphénol A non intentionnel) pour éviter les fuites de corrosion par sténopé et la détérioration de la saveur.
Compromis en matière de coût de décoration : les manchons rétractables présentent de faibles quantités minimales de commande (MOQ) et des mises à jour de conception flexibles, tandis que l'impression directe sur boîte offre des coûts unitaires inférieurs avec des exigences de MOQ élevées. Ce choix détermine directement l’investissement initial pour les boissons énergisantes de marque privée.
Audit de qualification du fabricant : les fabricants de boissons qualifiés doivent fournir des enregistrements de contrôle de qualité traçables pour vérifier l'intégrité robuste de la double soudure et la compatibilité avec la pasteurisation en tunnel.
Les boissons énergisantes contiennent une acidité titrable élevée provenant des acides citrique et malique, associée à un volume de carbonatation de 2,5 à 3,5 v/v. L’environnement interne hautement corrosif, très acide et à haute pression, signifie que l’aluminium nu ne peut pas entrer en contact direct avec le contenu liquide.
Des spécifications d’emballage incorrectes entraînent de graves conséquences. Les revêtements intérieurs inadaptés seront corrodés par un liquide acide, provoquant des fuites par piqûres. Des joints de qualité inférieure peuvent entraîner une défaillance structurelle, entraînant un gonflement ou un éclatement sous un entrepôt à haute température. De tels défauts entraînent des rappels de produits coûteux, nuisent à la réputation de la marque et raccourcissent considérablement la durée de conservation.
Un emballage conforme est bien plus qu’un exercice de branding ; il s’agit d’une exigence réglementaire et de sécurité alimentaire obligatoire. Des emballages de boissons fonctionnels et qualifiés garantissent la sécurité des consommateurs et la qualité des produits, en garantissant l'intégrité structurelle depuis la ligne de remplissage jusqu'aux rayons des magasins de détail. Dès les premiers stades de la planification, la compatibilité chimique et la résistance à la pression doivent primer sur l'esthétique visuelle.
En supposant que les canettes de soda gazeuses standard conviennent aux formules de boissons énergisantes très acides ;
Surveiller les pics de pression internes dramatiques causés par les fluctuations de température dans l’entrepôt ;
Défaut de vérifier la compatibilité entre les vitamines des boissons et les revêtements internes des canettes.
La géométrie des canettes affecte à la fois la visibilité des étagères et l’efficacité logistique de la chaîne d’approvisionnement. Différentes capacités correspondent à des scénarios de consommation établis :
Peut taper |
Capacité |
Catégories de produits applicables |
Avantages logistiques |
|---|---|---|---|
Canette mince |
250 ml / 8,4 onces |
Boissons énergisantes concentrées |
Idéal pour les expéditions transfrontalières avec un contrôle précis des portions |
Boîte élégante |
355 ml / 12 onces |
Boissons énergisantes naturelles et sportives |
Zone d'affichage d'impression équilibrée et densité de chargement des palettes |
Canette standard |
473 ml / 16 onces |
Boissons énergisantes en gros volume pour sports électroniques et sports extrêmes |
Volume maximisé pour les groupes cibles de forte consommation |
Les extrémités des boîtes et les languettes doivent adopter des diamètres standard de 200 ou 202 pour un ajustement parfait avec les équipements de sertissage traditionnels. Les languettes colorées améliorent la différenciation de la marque, tandis que les languettes argentées standard évitent les coûts d'outillage supplémentaires et les longs délais de livraison, offrant ainsi une meilleure rentabilité.
Deux revêtements intérieurs principaux sont disponibles : les revêtements époxy et les doublures BPA-NI. Les revêtements époxy traditionnels sont fortement limités par les réglementations en Amérique du Nord et dans l'UE. Les doublures BPA-NI sont obligatoires pour les boissons énergisantes très acides afin de bloquer la lixiviation des métaux lourds et de respecter les règles de conformité mondiales.
Les méthodes d'impression ont un impact direct sur les dépenses d'investissement initiales et doivent s'aligner sur les étapes de développement de la marque. Les deux options principales sont comparées ci-dessous :
Les canettes vierges en aluminium brillant sont équipées de manchons en polymère thermorétractables.
✅ Avantages : Prototypage rapide ; plusieurs SKU peuvent être produits à partir d’un lot de canettes vierges avec un MOQ minimum de 100 000 unités.
❌ Inconvénients : Coût d’emballage unitaire plus élevé ; défauts esthétiques potentiels, notamment renflements des coutures et rides des manches au niveau du cou.
Les graphiques sont imprimés directement sur des surfaces en aluminium par lithographie à grande vitesse.
✅ Avantages : Texture tactile supérieure, coût unitaire le plus bas pour des volumes élevés et canettes entièrement recyclables sans avoir besoin de retirer l'étiquette.
❌ Inconvénients : Seuil MOQ élevé de 300 000 unités par SKU, délais de livraison plus longs pour la fabrication des plaques et l'épreuvage couleur.
Lancer des essais de marché à petite échelle en utilisant des canettes vierges munies de manchons rétractables ;
Suivre la vitesse des ventes en continu pendant 3 à 6 mois ;
Filtrer les SKU les plus performants avec des commandes de vente au détail cohérentes ;
Convertissez uniquement les références les plus vendues en impression directe sur canettes ;
Conservez des manchons rétractables pour les éditions limitées saisonnières et les saveurs expérimentales afin d’atténuer les risques.
Les canettes sélectionnées doivent résister à l'ensemble du flux de production : dépalettisation des palettes → rinçage interne → remplissage gazeux à contre-pression → double sertissage à grande vitesse.
La pasteurisation thermique constitue le plus grand défi structurel. La plupart des usines utilisent la pasteurisation en tunnel, où les canettes passent par des zones de chauffage progressives. La dilatation thermique du liquide provoque de fortes surpressions internes qui peuvent briser les canettes de mauvaise qualité. Deux solutions s'offrent à vous : spécifier des canettes résistantes aux hautes pressions ou confirmer que l'usine adopte le remplissage à froid avec des conservateurs Velcorin pour réduire considérablement le stress thermique.
Trois enregistrements d'inspection qualité critiques doivent être vérifiés lors des audits d'usine :
Tests de démontage destructifs réguliers des coutures et mesures dimensionnelles ;
Inspection du niveau de remplissage aux rayons X 100 % automatisée pour chaque canette ;
Test d'impact en cas de chute standard sans fuite pour les produits finis.
Confirmer des partenariats à long terme avec des fabricants de canettes de premier plan tels que Crown, Ball et Ardagh, qui garantissent l'allocation des canettes pendant les hautes saisons de vente estivales et évitent les arrêts des lignes de production.
Demandez des devis détaillés séparant les coûts des matières premières (boîtes vides, fonds, cartons) des frais de péage (mélange, remplissage, transformation), car les prix groupés cachent souvent des majorations excessives.
Certaines usines annoncent des MOQ artificiellement bas pour les canettes imprimées, mais compensent les coûts par des frais de changement de ligne élevés. Obtenez une grille tarifaire détaillée et complète avant de signer un accord.
Évitez de signer aveuglément des contrats-cadres de services à long terme ; effectuez d'abord ces quatre validations :
Demander des échantillons physiques de canettes vierges à la chaîne d'approvisionnement ;
Obtenez des fiches techniques de spécifications de revêtement pour tester la compatibilité du pH avec votre boisson ;
Réaliser des séries de production pilotes de 1 000 à 5 000 gallons ;
Soumettez les lots d’essai à des tests de vieillissement simulés par cycles de température en entrepôt.
La commercialisation réussie des boissons énergisantes repose sur un alignement parfait entre la géométrie des canettes, la compatibilité chimique du revêtement interne, les solutions de décoration et les capacités de production en usine. Ignorer la vérification à n’importe quelle étape entraînera des ruptures de boîtes et des pertes de rappel coûteuses.
Les décisions en matière d'emballage doivent être basées sur les données plutôt que sur l'esthétique. Testez rigoureusement la compatibilité du revêtement pH, confirmez les termes réels du MOQ et les limites de pression du traitement thermique. Une approche basée sur les données protège le capital de marque et les investissements en capital.
Commencez immédiatement les préparatifs en planifiant un examen technique avec votre co-emballeur sélectionné, en demandant une évaluation de la compatibilité des formules et des devis d'emballage personnalisés, afin de transformer en douceur les concepts de produits en produits commerciaux prêts à être commercialisés.
R : Généralement 12 à 24 mois, déterminé par la compatibilité entre l'acidité de la boisson et le revêtement interne de la canette.
R : Oui. Les boîtes vierges avec manchon sont la solution standard pour tester le marché des nouveaux produits. Un contrôle strict de la température pendant le processus de rétraction est nécessaire pour éviter une pression de carbonatation anormale à l’intérieur des canettes.
R : Les restrictions réglementaires aux États-Unis et dans l'Union européenne ont progressivement éliminé les revêtements traditionnels contenant du BPA. Les revêtements BPA-NI empêchent la migration des métaux lourds dans les boissons énergisantes très acides afin de répondre aux exigences de conformité du marché international.