Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-07-02 Opprinnelse: nettsted


Lansering av kommersielle energidrikker er underlagt strenge tekniske begrensninger. Formler med høy surhet og høy karbonering krever dedikerte emballasjeløsninger, hvor feilfritt materialvalg må prioriteres helt fra begynnelsen.
For merker som går fra konseptuell design til masseproduksjon, er det avgjørende å spesifisere de riktige boksdimensjonene og velge en pålitelig co-packer. Dette fungerer som den kritiske koblingen som bygger bro mellom drikkeformulering og markedslansering. Merker må dempe kjemiske reaksjoner mellom væskeinnhold og bokser, samt de fysiske trykkgrensene for aluminiumsstrukturer. Dårlige emballasjebeslutninger kan avspore hele produktlanseringsplanen.
Dette leverandørnøytrale rammeverket skisserer innkjøp, spesifikasjonsstandardisering og skalerbar masseproduksjon av aluminiumsbokser for energidrikk. Sentrert på teknisk gjennomførbarhet, strukturell holdbarhet og risikokontroll, hjelper den å oversette merkevaredesignkonsepter til fabrikkutførbare produksjonsløsninger.
Dominerende boksformat : Slanke aluminiumsbokser (250 ml–355 ml / 12 oz) dominerer markedet takket være utmerket trykkbevaring og konsekvent aksept i detaljhandelen.
Ikke-omsettelig teknisk standard : Svært sure funksjonelle drikker må ta i bruk BPA-NI (Bisphenol A Non-Intent) innvendige foringer for å forhindre korrosjonslekkasje og smaksforringelse.
Avveining av dekorasjonskostnader : Krympehylser har lave minimumsbestillingsmengder (MOQs) og fleksible designoppdateringer, mens direkte boktrykk gir lavere enhetskostnader med høye MOQ-krav. Dette valget bestemmer direkte forhåndsinvesteringer for energidrikker med privat merke.
Produsentkvalifikasjonsrevisjon : Kvalifiserte drikkevareprodusenter må gi sporbare kvalitetskontrollposter for å verifisere robust dobbelsømsintegritet og kompatibilitet med tunnelpasteurisering.
Energidrikker inneholder høy titrerbar surhet fra sitron- og eplesyre, sammen med et karboneringsvolum på 2,5–3,5 v/v. Det svært etsende høysyre, høytrykks indre miljøet betyr at bart aluminium ikke kan komme i direkte kontakt med væskeinnholdet.
Feil emballasjespesifikasjoner fører til alvorlige konsekvenser. Uegnede innvendige foringer vil bli korrodert av sur væske, noe som forårsaker lekkasjer. Substandard kan endesømmer resultere i strukturell feil, noe som fører til utbuling eller sprengning under høytemperaturlager. Slike defekter utløser kostbare tilbakekallinger av produkter, skader merkevarens omdømme og forkorter holdbarheten drastisk.
Kompatibel emballasje er langt mer enn en merkevareøvelse; det er et obligatorisk mattrygghets- og forskriftskrav. Kvalifisert funksjonell drikkevareemballasje ivaretar forbrukersikkerhet og produktkvalitet, og sikrer strukturell integritet fra påfyllingslinjen og helt til detaljhandelshyllene. I det tidlige planleggingsstadiet må kjemisk kompatibilitet og trykkmotstand gå foran visuell estetikk.
Forutsatt at standard kullsyrebokser er egnet for svært sure energidrikker;
Med utsikt over dramatiske interne trykktopper forårsaket av temperatursvingninger i lageret;
Unnlatelse av å verifisere kompatibilitet mellom drikkevitaminer og innvendig fôr på boks.
Boksgeometri påvirker både hyllesynlighet og forsyningskjedelogistikkeffektivitet. Ulike kapasiteter tilsvarer etablerte forbruksscenarier:
Kan skrive |
Kapasitet |
Gjeldende produktkategorier |
Logistiske fordeler |
|---|---|---|---|
Slim boks |
250 ml / 8,4 oz |
Konsentrerte energidrikker |
Ideell for grenseoverskridende frakt med presis porsjonskontroll |
Elegant boks |
355 ml / 12 oz |
Naturlige og sportslige energidrikker |
Balansert utskriftsvisningsområde og palletetthet |
Standard kan |
473 ml / 16 oz |
E-sport og ekstremsport store energidrikker |
Maksimert volum for målgrupper med stort forbruk |
Boksender og trekkfaner bør bruke industristandard 200 eller 202 diametre for sømløs tilpasning med vanlig sømutstyr. Fargede trekkfaner forbedrer merkevaredifferensieringen, men standard sølvfaner unngår ekstra verktøykostnader og lange ledetider, og gir bedre kostnadseffektivitet.
To primære indre belegg er tilgjengelige: epoksybelegg og BPA-NI-foringer. Tradisjonelle epoksybelegg er sterkt begrenset av forskrifter i Nord-Amerika og EU. BPA-NI-foringer er obligatoriske for energidrikker med høy syre for å blokkere utvasking av tungmetaller og oppfylle globale samsvarsregler.
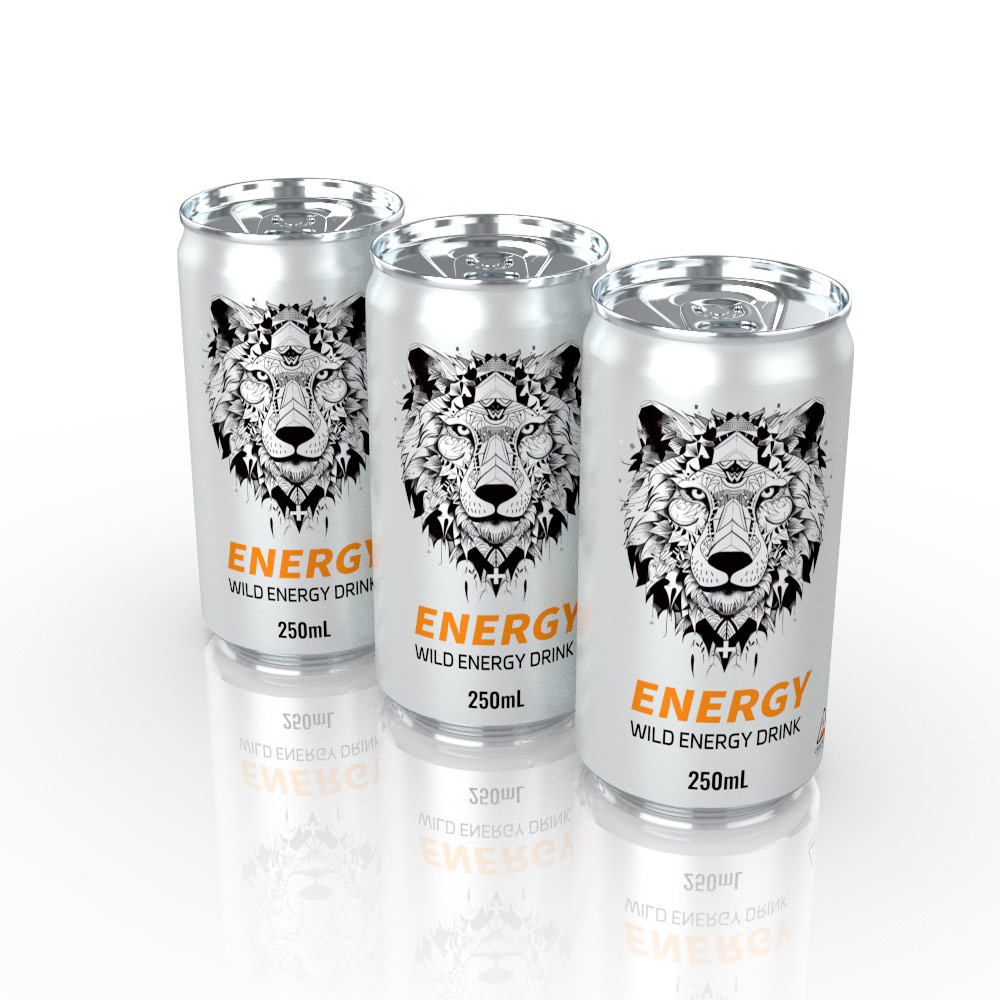
Utskriftsmetoder påvirker førstegangsinvesteringer direkte og bør tilpasses stadier av merkevareutvikling. De to vanlige alternativene sammenlignes nedenfor:
Blanke lyse aluminiumsbokser er utstyrt med varmekrympbare polymerhylser.
✅ Fordeler : Rask prototyping; flere SKU-er kan produseres fra ett parti tomme bokser med en minimum MOQ på 100 000 enheter.
❌ Ulemper : Høyere emballasjekostnad per enhet; potensielle kosmetiske defekter, inkludert sømbuler og rynker i nakkeområdet.
Grafikk trykkes direkte på aluminiumsoverflater via høyhastighets litografi.
✅ Fordeler : Overlegen taktil tekstur, laveste enhetskostnad ved høye volum, og fullt resirkulerbare bokser uten behov for fjerning av etiketter.
❌ Ulemper : Høy MOQ-terskel på 300 000 enheter per SKU, lengre ledetider for platefremstilling og fargetesting.
Lanser småskala markedsforsøk med tomme bokser med krympehylser;
Spor salgshastigheten kontinuerlig i 3–6 måneder;
Skjerm toppytende SKUer med konsekvente detaljhandelsbestillinger;
Konverter kun påvist bestselgende SKU-er til direkte utskrift av bokser;
Behold krympehylser for sesongbaserte begrensede opplag og eksperimentelle smaker for å redusere risikoen.
Utvalgte bokser må tåle hele produksjonsarbeidsflyten: palletering → innvendig skylling → kullsyrefylling med mottrykk → høyhastighets dobbelsøm.
Termisk pasteurisering utgjør den største strukturelle utfordringen. De fleste fabrikker bruker tunnelpasteurisering, der bokser passerer gjennom progressive varmesoner. Væske termisk ekspansjon forårsaker skarpe interne trykkstøt som kan sprekke bokser av lav kvalitet. To løsninger er tilgjengelige: spesifiser høytrykksbestandige bokser, eller bekreft at fabrikken bruker kaldfylling med Velcorin-konserveringsmidler for å redusere termisk stress drastisk.
Tre kritiske kvalitetsinspeksjonsposter må verifiseres under fabrikkrevisjoner:
Regelmessig destruktiv sømnedrivningstesting og dimensjonsmåling;
100 % automatisert røntgenfyllingsnivåinspeksjon for hver boks;
Standard falltesting med null lekkasje for ferdige produkter.
Bekreft langsiktige partnerskap med boksprodusenter på toppnivå som Crown, Ball og Ardagh, som garanterer tildeling av bokser under høye sommersesongene og forhindrer nedleggelse av produksjonslinje.
Be om spesifiserte tilbud som skiller råvarekostnader (tomme bokser, ender, kartonger) fra tollgebyrer (blanding, fylling, prosessering), siden pakkepriser ofte skjuler overdreven påslag.
Noen fabrikker annonserer kunstig lave MOQ-er for trykte bokser, men kompenserer for kostnadene gjennom dyre linjebytteavgifter. Sikre deg en fullstendig detaljert gebyrplan før du signerer en avtale.
Unngå å signere langsiktige hovedserviceavtaler blindt; fullfør disse fire valideringene først:
Be om fysiske prøver av tomme bokser fra forsyningskjeden;
Skaff dataark med spesifikasjoner for fôr for å teste pH-kompatibilitet med drikken din;
Gjennomføre pilotproduksjoner på 1000–5000 gallons;
Utsett prøvepartier for simulerte aldringstester for varehustemperatursykling.
Vellykket kommersialisering av energidrikker er avhengig av perfekt justering av boksgeometri, kjemisk kompatibilitet med innvendig foring, dekorasjonsløsninger og fabrikkproduksjonsevner. Hvis du hopper over verifisering på et hvilket som helst stadium, vil det føre til brudd på feil og kostbare tilbakekallingstap.
Emballasjebeslutninger bør være datadrevne snarere enn estetikkfokuserte. Test grundig pH-foring-kompatibilitet, bekreft faktiske MOQ-vilkår og termiske prosesseringstrykkgrenser. En dataledet tilnærming beskytter merkevarekapital og kapitalinvesteringer.
Start forberedelsene umiddelbart ved å avtale en teknisk gjennomgang med din valgte co-packer, søke om formelkompatibilitetsvurdering og tilpassede emballasjetilbud, for jevnt å gjøre produktkonsepter til markedsklare kommersielle varer.
A: Vanligvis 12 til 24 måneder, bestemt av kompatibiliteten mellom drikkens surhet og boksens indre fôr.
A: Ja. Sleeved blanke bokser er standardløsningen for markedstesting av nye produkter. Streng temperaturkontroll under krympeprosessen er nødvendig for å unngå unormalt kullsyretrykk inne i bokser.
A: Reguleringsrestriksjoner i USA og EU har faset ut tradisjonelle BPA-holdige foringer. BPA-NI-belegg forhindrer migrering av tungmetaller i energidrikker med høy syre for å møte internasjonale markedskrav.