Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-07-02 Походження: Сайт


Випуск комерційних енергетичних напоїв підпадає під суворі технічні обмеження. Формули з високою кислотністю та високим вмістом вуглецю вимагають спеціального пакування, де бездоганний вибір матеріалів має бути пріоритетним із самого початку.
Для брендів, які переходять від концептуального дизайну до масового виробництва, визначення правильних розмірів банок і вибір надійного пакувальника є першорядним. Це діє як важлива ланка, що з’єднує рецептуру напоїв і вихід на ринок. Брендам необхідно пом’якшити хімічні реакції між рідким вмістом і банками, а також обмеження фізичного тиску алюмінієвих конструкцій. Невдалі рішення щодо упаковки можуть зірвати весь план запуску продукту.
Ця структура, нейтральна щодо постачальників, описує закупівлі, стандартизацію специфікацій і масштабоване масове виробництво алюмінієвих банок для енергетичних напоїв. Зосереджена на технічній здійсненності, довговічності конструкції та контролі ризиків, вона допомагає перетворити концепції дизайну бренду на заводські виробничі рішення.
Домінуючий формат банок : Тонкі алюмінієві банки (250–355 мл / 12 унцій) домінують на ринку завдяки відмінному утриманню тиску та постійному прийняттю споживачів у роздрібній торгівлі.
Технічний стандарт, що не підлягає обговоренню : функціональні напої з високим вмістом кислоти повинні мати внутрішні оболонки BPA-NI (Бісфенол А, не призначений), щоб запобігти витоку корозії та погіршенню смаку.
Компроміс витрат на оздоблення : Термоусадочні рукави мають низькі мінімальні обсяги замовлення (MOQ) і гнучкі оновлення дизайну, тоді як прямий друк банок забезпечує нижчу вартість одиниці продукції з високими вимогами до MOQ. Цей вибір безпосередньо визначає початкові інвестиції для енергетичних напоїв під приватними марками.
Кваліфікаційний аудит виробника : кваліфіковані виробники напоїв повинні надавати записи про контроль якості, які можна відстежити, щоб перевірити міцність подвійного шва та сумісність з тунельною пастеризацією.
Енергетичні напої містять високу титрувану кислотність лимонної та яблучної кислот у поєднанні з об’ємом карбонізації 2,5–3,5 об’єму. Сильно корозійне внутрішнє середовище з високою кислотністю та високим тиском означає, що чистий алюміній не може вступати в прямий контакт із рідким вмістом.
Неправильна упаковка призводить до тяжких наслідків. Невідповідна внутрішня обшивка буде роз'їдана кислотною рідиною, що спричинить протікання отворів. Неякісні кінцеві шви можуть призвести до структурної несправності, що призводить до вибухання або розриву під час високотемпературного зберігання на складі. Такі дефекти спричиняють дороге відкликання продукції, шкодять репутації бренду та різко скорочують термін придатності.
Упаковка, що відповідає стандартам, — це набагато більше, ніж просто брендинг; це обов’язкова нормативна вимога безпеки харчових продуктів. Кваліфікована функціональна упаковка для напоїв гарантує безпеку споживача та якість продукту, забезпечуючи структурну цілісність від лінії розливу до роздрібних полиць. На ранній стадії планування хімічна сумісність і стійкість до тиску повинні мати пріоритет над візуальною естетикою.
Якщо припустити, що стандартні банки газованої соди підходять для формул енергетичних напоїв із високою кислотністю;
Не помічаючи різких стрибків внутрішнього тиску, спричинених коливаннями температури на складі;
Неможливість перевірити сумісність між вітамінами для напоїв і внутрішньою оболонкою банок.
Геометрія банки впливає як на видимість полиць, так і на ефективність логістики ланцюга поставок. Різні потужності відповідають встановленим сценаріям споживання:
Може друкувати |
Ємність |
Відповідні категорії продуктів |
Логістичні переваги |
|---|---|---|---|
Тонка банка |
250 мл / 8,4 унції |
Концентровані енергетичні напої |
Ідеально підходить для транскордонної доставки з точним контролем порцій |
Витончена банка |
355 мл / 12 унцій |
Натуральні та спортивні енергетичні напої |
Збалансована площа відображення для друку та щільність завантаження палет |
Стандартна банка |
473 мл / 16 унцій |
Великі обсяги енергетичних напоїв для кіберспорту та екстремальних видів спорту |
Максимальний обсяг для цільових груп з великим споживанням |
Торці банок і висувні вкладки повинні мати галузевий стандарт діаметрів 200 або 202 для безшовного з’єднання з основним обладнанням для закатки. Кольорові висувні вкладки покращують диференціацію бренду, а стандартні сріблясті вкладки дозволяють уникнути додаткових витрат на інструменти та тривалого часу виконання, забезпечуючи кращу економічну ефективність.
Доступні два основних внутрішніх покриття: епоксидне покриття та покриття BPA-NI. Традиційні епоксидні покриття суворо обмежені нормативними актами Північної Америки та ЄС. Прокладки BPA-NI є обов’язковими для енергетичних напоїв з високим вмістом кислоти, щоб блокувати вимивання важких металів і відповідати глобальним правилам відповідності.
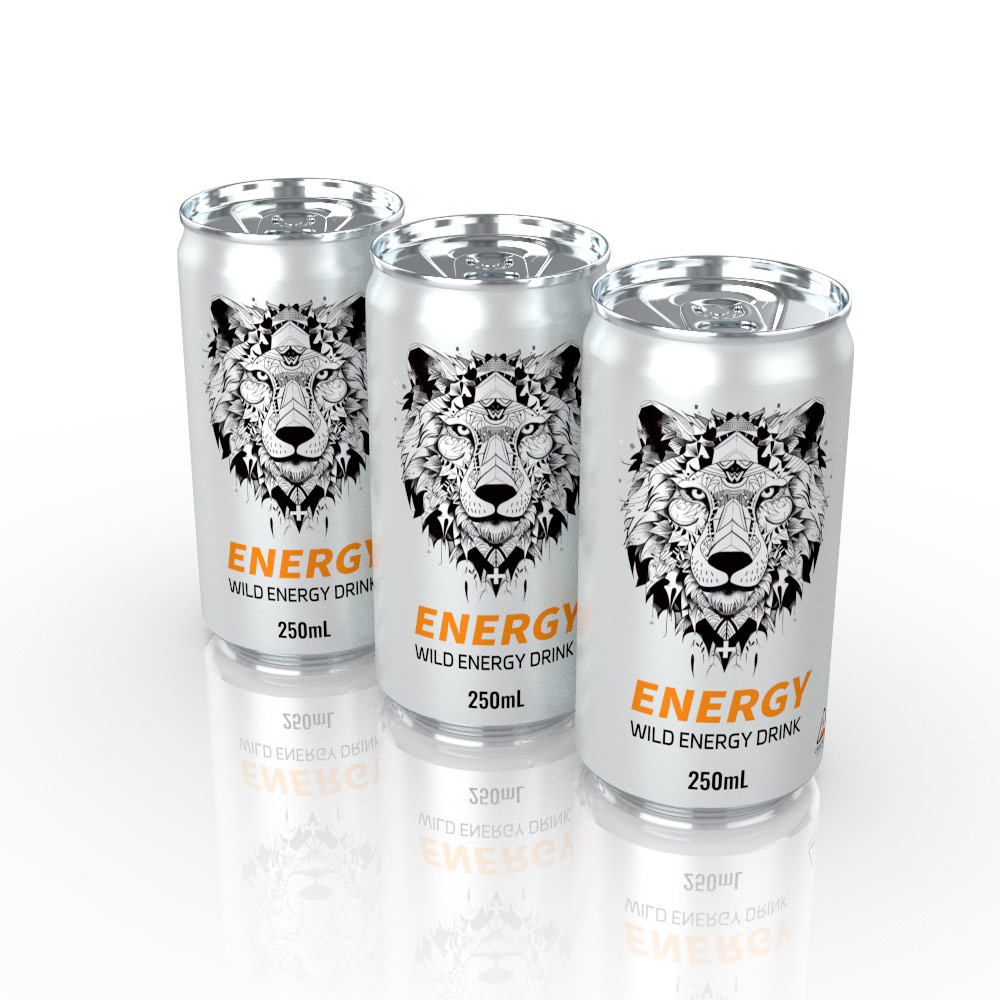
Методи друку безпосередньо впливають на початкові капітальні витрати та мають узгоджуватися з етапами розвитку бренду. Нижче наведено порівняння двох основних варіантів:
Алюмінієві порожні банки яскраво закриваються термозбіжними полімерними гільзами.
✅ Переваги : Швидке створення прототипів; з однієї партії порожніх банок можна виготовити кілька SKU з мінімальною мінімальною заготівлею 100 000 одиниць.
❌ Недоліки : Вища вартість упаковки за одиницю; потенційні косметичні дефекти, включаючи опуклості швів і зморшки рукавів в області шиї.
Графіка друкується безпосередньо на алюмінієвих поверхнях за допомогою високошвидкісної літографії.
✅ Переваги : Чудова текстура на дотик, найнижча вартість одиниці при великих обсягах і повністю перероблені банки без необхідності видалення етикетки.
❌ Недоліки : високий поріг мінімального замовника (MOQ) 300 000 одиниць за артикул, довший час для виготовлення форм і перевірки кольору.
Запустіть невеликі ринкові випробування з використанням порожніх банок з термоусадочними рукавами;
Безперервно відстежуйте швидкість продажів протягом 3–6 місяців;
Екран найефективніших артикулів із постійним роздрібним замовленням;
Перетворіть лише перевірені найбільш продавані SKU на прямий друк банок;
Зберігайте термоусадочні чохли для сезонних обмежених випусків і експериментальних смаків, щоб зменшити ризики.
Відібрані банки повинні витримувати повний робочий процес виробництва: депалетування піддонів → внутрішнє промивання → наповнення газованою речовиною проти тиску → високошвидкісне подвійне зшивання.
Термічна пастеризація становить найбільшу структурну проблему. Більшість фабрик використовують тунельну пастеризацію, коли банки проходять через зони прогресивного нагріву. Теплове розширення рідини викликає різкі стрибки внутрішнього тиску, які можуть розірвати консерви низької якості. Доступні два рішення: вказати банки, стійкі до високого тиску, або підтвердити, що фабрика застосовує холодне наповнення консервантами Velcorin для значного зниження теплового стресу.
Під час заводських аудитів необхідно перевірити три критично важливі записи перевірки якості:
Регулярне випробування на розрив шва та вимірювання розмірів;
100% автоматизований рентгенівський контроль рівня наповнення кожної банки;
Стандартне випробування на удар при падінні з нульовим витоком готової продукції.
Підтвердьте довгострокові партнерські відносини з провідними виробниками банок, такими як Crown, Ball і Ardagh, які гарантують розподіл банок під час пікових літніх сезонів розпродажів і запобігають зупинці виробничих ліній.
Запитуйте деталізовані пропозиції, що відокремлюють витрати на сировину (порожні банки, торці, картонні коробки) від плати за давальницькі збори (змішування, наповнення, обробка), оскільки пакетне ціноутворення часто приховує надмірні націнки.
Деякі фабрики рекламують штучно низькі мінімальні ціни на друковані банки, але компенсують витрати дорогими зборами за перехід на лінію. Перед підписанням будь-якої угоди отримайте повний детальний графік оплати.
Уникайте сліпого підписання довгострокових генеральних угод про надання послуг; спочатку пройдіть ці чотири перевірки:
Вимагати фізичні зразки порожніх банок із ланцюга постачання;
Отримайте специфікації футеровки, щоб перевірити сумісність pH із вашим напоєм;
Проведення пілотного виробництва 1000–5000 галонів;
Піддавайте пробні партії випробуванням на змодельоване циклічне старіння при складській температурі.
Успішна комерціалізація енергетичних напоїв залежить від ідеального вирівнювання геометрії банки, хімічної сумісності внутрішньої оболонки, декоративних рішень і можливостей заводського виробництва. Пропуск перевірки на будь-якій стадії призведе до поломки банки та дорогих втрат при відкликанні.
Рішення щодо упаковки мають ґрунтуватися на даних, а не на естетиці. Суворо перевірте сумісність футерування з рН, підтвердьте фактичні умови MOQ і обмеження тиску термічної обробки. Підхід на основі даних захищає капітал бренду та капіталовкладення.
Негайно почніть підготовку, запланувавши технічну перевірку з обраним вами співпаковником, подавши заявку на оцінку сумісності формули та індивідуальні ціни на упаковку, щоб плавно перетворити концепцію продукту на готовий до ринку комерційний товар.
A: Зазвичай від 12 до 24 місяців, що визначається сумісністю між кислотністю напою та внутрішньою оболонкою банки.
A: Так. Банки з рукавами є стандартним рішенням для тестування на ринку нових продуктів. Суворий контроль температури під час процесу усадки необхідний, щоб уникнути надмірного тиску карбонізації всередині банок.
A: Регуляторні обмеження в США та ЄС призвели до поступового припинення традиційних підкладок, що містять BPA. Покриття BPA-NI запобігає міграції важких металів в енергетичні напої з високим вмістом кислоти, щоб відповідати вимогам міжнародного ринку.