Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 02.07.2026 Herkunft: Website


Die Markteinführung kommerzieller Energy-Drinks unterliegt strengen technischen Auflagen. Rezepturen mit hohem Säure- und Kohlensäuregehalt erfordern spezielle Verpackungslösungen, bei denen eine einwandfreie Materialauswahl von Anfang an im Vordergrund stehen muss.
Für Marken, die vom Konzeptentwurf zur Massenproduktion übergehen, sind die Angabe der richtigen Dosenabmessungen und die Auswahl eines zuverlässigen Co-Packers von größter Bedeutung. Dies fungiert als entscheidendes Bindeglied zwischen der Getränkerezeptur und der Markteinführung. Marken müssen chemische Reaktionen zwischen flüssigem Inhalt und Dosen sowie die physikalischen Druckgrenzen von Aluminiumstrukturen abschwächen. Schlechte Verpackungsentscheidungen können den gesamten Produkteinführungsplan zum Scheitern bringen.
Dieses herstellerneutrale Rahmenwerk beschreibt die Beschaffung, Spezifikationsstandardisierung und skalierbare Massenproduktion von Energy-Drink-Aluminiumdosen. Es konzentriert sich auf technische Machbarkeit, strukturelle Haltbarkeit und Risikokontrolle und hilft dabei, Markendesignkonzepte in fabrikausführbare Produktionslösungen umzusetzen.
Dominantes Dosenformat : Schlanke Aluminiumdosen (250–355 ml/12 Unzen) dominieren den Markt dank hervorragender Druckbeständigkeit und konstanter Akzeptanz im Einzelhandel.
Nicht verhandelbarer technischer Standard : Stark säurehaltige Funktionsgetränke müssen mit einer Innenauskleidung aus BPA-NI (Bisphenol A Non-Intent) ausgestattet sein, um das Austreten von Lochkorrosion und eine Verschlechterung des Geschmacks zu verhindern.
Kompromiss bei den Dekorationskosten : Schrumpfhülsen zeichnen sich durch niedrige Mindestbestellmengen (MOQs) und flexible Designaktualisierungen aus, während der direkte Dosendruck bei hohen MOQ-Anforderungen niedrigere Stückkosten liefert. Diese Wahl bestimmt direkt die Vorabinvestitionen für Energy-Drinks unter Eigenmarken.
Herstellerqualifizierungsaudit : Qualifizierte Getränke-OEMs müssen rückverfolgbare Qualitätskontrollaufzeichnungen vorlegen, um die robuste Doppelnahtintegrität und Kompatibilität mit der Tunnelpasteurisierung zu überprüfen.
Energy-Drinks enthalten einen hohen titrierbaren Säuregehalt aus Zitronen- und Apfelsäure, gepaart mit einem Kohlensäuregehalt von 2,5–3,5 v/v. Aufgrund der stark korrosiven Innenumgebung mit hohem Säuregehalt und hohem Druck kann blankes Aluminium nicht in direkten Kontakt mit dem flüssigen Inhalt kommen.
Falsche Verpackungsvorgaben haben schwerwiegende Folgen. Ungeeignete Innenauskleidungen werden durch säurehaltige Flüssigkeiten korrodiert, was zu nadelstichartigen Undichtigkeiten führt. Minderwertige Endnähte können zu strukturellem Versagen führen und bei Hochtemperatur-Lagerlagerung zu Ausbeulungen oder Brüchen führen. Solche Mängel führen zu kostspieligen Produktrückrufen, schädigen den Ruf der Marke und verkürzen die Haltbarkeit drastisch.
Eine konforme Verpackung ist weit mehr als nur eine Markenbildung; Es handelt sich um eine zwingende Anforderung der Lebensmittelsicherheit und der Vorschriften. Qualifizierte, funktionale Getränkeverpackungen gewährleisten die Sicherheit der Verbraucher und die Produktqualität und gewährleisten die strukturelle Integrität von der Abfülllinie bis hin zu den Verkaufsregalen. In der frühen Planungsphase müssen chemische Verträglichkeit und Druckbeständigkeit Vorrang vor optischer Ästhetik haben.
Wir gehen davon aus, dass herkömmliche kohlensäurehaltige Getränkedosen für stark säurehaltige Energy-Drink-Formeln geeignet sind.
Übersehen dramatischer interner Druckspitzen, die durch Temperaturschwankungen im Lager verursacht werden;
Die Kompatibilität zwischen Getränkevitaminen und Doseninnenauskleidungen konnte nicht überprüft werden.
Die Dosengeometrie beeinflusst sowohl die Regalsichtbarkeit als auch die Logistikeffizienz der Lieferkette. Unterschiedliche Kapazitäten entsprechen etablierten Verbraucherverbrauchsszenarien:
Kann tippen |
Kapazität |
Anwendbare Produktkategorien |
Logistische Vorteile |
|---|---|---|---|
Schlanke Dose |
250 ml / 8,4 Unzen |
Konzentrierte Energy-Drinks |
Ideal für den grenzüberschreitenden Versand mit präziser Portionskontrolle |
Schlanke Dose |
355 ml / 12 Unzen |
Natürliche und sportliche Energy-Drinks |
Ausgewogene Druckanzeigefläche und Palettenladedichte |
Standarddose |
473 ml / 16 Unzen |
Großvolumige Energy-Drinks für E-Sport und Extremsport |
Maximierte Lautstärke für konsumstarke Zielgruppen |
Dosenenden und Zuglaschen sollten einen branchenüblichen Durchmesser von 200 oder 202 haben, damit sie nahtlos mit gängigen Verschließgeräten zusammenpassen. Farbige Zuglaschen verbessern die Markendifferenzierung, während standardmäßige silberne Laschen zusätzliche Werkzeugkosten und lange Vorlaufzeiten vermeiden und so eine bessere Kosteneffizienz bieten.
Es stehen zwei primäre Innenbeschichtungen zur Verfügung: Epoxidbeschichtungen und BPA-NI-Auskleidungen. Herkömmliche Epoxidbeschichtungen sind durch Vorschriften in Nordamerika und der EU stark eingeschränkt. BPA-NI-Auskleidungen sind für Energy-Drinks mit hohem Säuregehalt obligatorisch, um das Auslaugen von Schwermetallen zu verhindern und globale Compliance-Vorschriften einzuhalten.
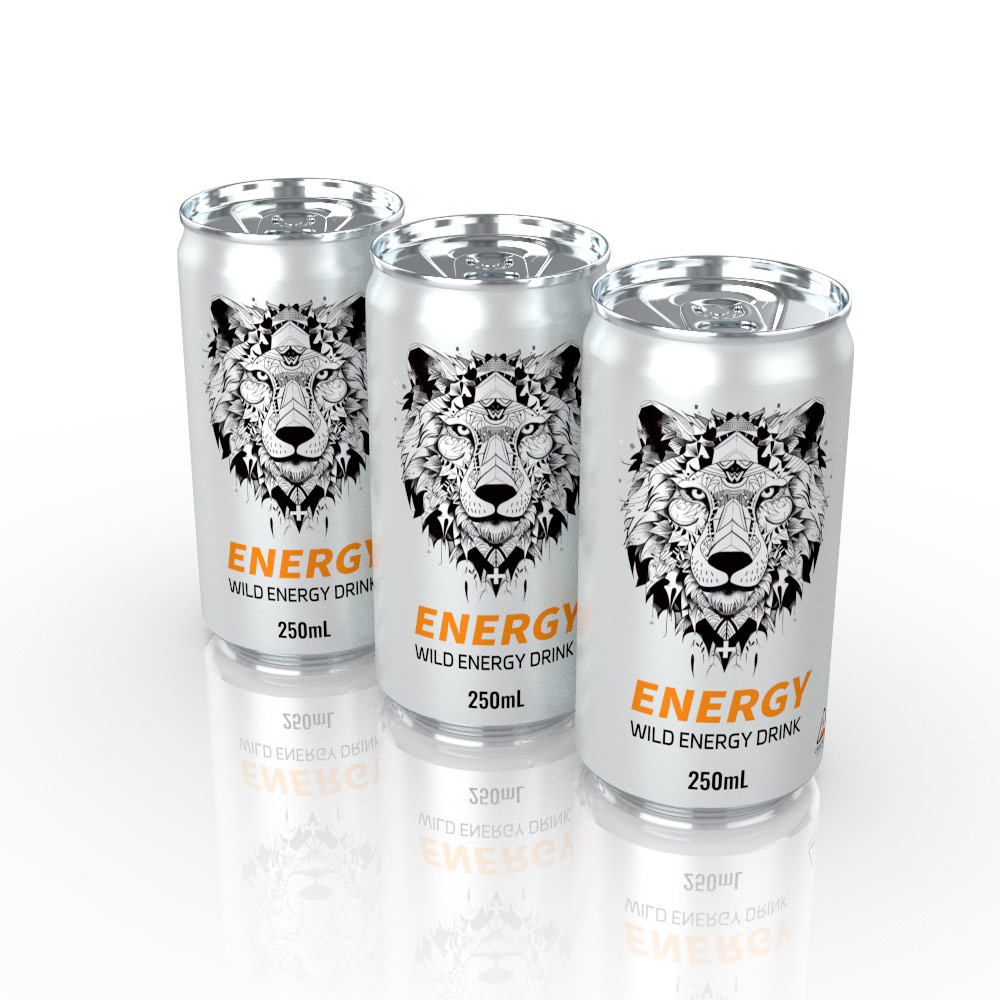
Druckmethoden wirken sich direkt auf die anfänglichen Investitionsausgaben aus und sollten auf die Phasen der Markenentwicklung abgestimmt sein. Im Folgenden werden die beiden Mainstream-Optionen verglichen:
Blanke, blanke Aluminiumdosen sind mit wärmeschrumpfbaren Polymerhülsen ausgestattet.
✅ Vorteile : Schnelles Prototyping; Aus einer Charge leerer Dosen können mehrere SKUs mit einer Mindestbestellmenge von 100.000 Einheiten hergestellt werden.
❌ Nachteile : Höhere Verpackungskosten pro Einheit; Mögliche kosmetische Mängel, einschließlich Nahtbeulen und Faltenbildung im Halsbereich.
Grafiken werden mittels Hochgeschwindigkeitslithographie direkt auf Aluminiumoberflächen gedruckt.
✅ Vorteile : Hervorragende taktile Textur, niedrigste Stückkosten bei großen Mengen und vollständig recycelbare Dosen, ohne dass das Etikett entfernt werden muss.
❌ Nachteile : Hohe Mindestbestellmenge von 300.000 Einheiten pro SKU, längere Vorlaufzeiten für die Plattenherstellung und Farbprüfung.
Kleinere Marktversuche mit Blinddosen mit Schrumpfschlauch starten;
Verfolgen Sie die Verkaufsgeschwindigkeit drei bis sechs Monate lang kontinuierlich.
Überprüfen Sie die leistungsstärksten SKUs mit regelmäßigen Nachbestellungen im Einzelhandel;
Konvertieren Sie nur nachweislich meistverkaufte SKUs in den direkten Dosendruck.
Behalten Sie Schrumpfhüllen für saisonale limitierte Editionen und experimentelle Geschmacksrichtungen bei, um Risiken zu mindern.
Ausgewählte Dosen müssen dem gesamten Produktionsablauf standhalten: Palettendepalettierung → Innenspülung → Gegendruck-Karbonisierungsabfüllung → Hochgeschwindigkeits-Doppelnaht.
Die thermische Pasteurisierung stellt die größte strukturelle Herausforderung dar. Die meisten Fabriken nutzen die Tunnelpasteurisierung, bei der die Dosen progressive Heizzonen durchlaufen. Die thermische Ausdehnung von Flüssigkeiten führt zu starken inneren Druckstößen, die zum Zerplatzen minderwertiger Dosen führen können. Es stehen zwei Lösungen zur Verfügung: Spezifizieren Sie hochdruckbeständige Dosen oder bestätigen Sie, dass das Werk die Kaltabfüllung mit Velcorin-Konservierungsmitteln anwendet, um die thermische Belastung drastisch zu reduzieren.
Bei Werksaudits müssen drei wichtige Qualitätskontrollaufzeichnungen überprüft werden:
Regelmäßige zerstörende Nahtzerstörungsprüfung und Maßmessung;
100 % automatisierte Röntgen-Füllstandskontrolle für jede Dose;
Standardmäßige Fallaufprallprüfung ohne Leckage für fertige Produkte.
Bestätigen Sie langfristige Partnerschaften mit erstklassigen Dosenherstellern wie Crown, Ball und Ardagh, die die Dosenzuteilung während der Hauptverkaufssaison im Sommer garantieren und Produktionsstillstände verhindern.
Fordern Sie detaillierte Angebote an, die die Rohstoffkosten (leere Dosen, Enden, Kartons) von den Mautgebühren (Mischung, Abfüllung, Verarbeitung) trennen, da bei gebündelten Preisen häufig übermäßige Aufschläge verborgen bleiben.
Einige Fabriken werben mit künstlich niedrigen Mindestbestellmengen für bedruckte Dosen, gleichen die Kosten jedoch durch teure Linienwechselgebühren aus. Sichern Sie sich eine vollständige, detaillierte Gebührenübersicht, bevor Sie eine Vereinbarung unterzeichnen.
Vermeiden Sie es, blind langfristige Rahmendienstleistungsverträge zu unterzeichnen; Führen Sie zunächst diese vier Validierungen durch:
Fordern Sie physische Muster leerer Dosen aus der Lieferkette an;
Besorgen Sie sich Datenblätter mit Auskleidungsspezifikationen, um die pH-Kompatibilität mit Ihrem Getränk zu testen.
Führen Sie Pilotproduktionsläufe von 1.000–5.000 Gallonen durch;
Unterziehen Sie Versuchschargen simulierten Temperaturwechsel-Alterungstests im Lager.
Die erfolgreiche Vermarktung von Energy-Drinks hängt von der perfekten Abstimmung der Dosengeometrie, der chemischen Kompatibilität der Innenauskleidung, den Dekorationslösungen und den Produktionskapazitäten der Fabrik ab. Das Überspringen der Überprüfung zu irgendeinem Zeitpunkt führt zu Ausfällen und kostspieligen Rückrufverlusten.
Verpackungsentscheidungen sollten datengesteuert und nicht auf Ästhetik ausgerichtet sein. Testen Sie die pH-Auskleidungsverträglichkeit gründlich, bestätigen Sie die tatsächlichen MOQ-Bedingungen und die Druckgrenzen für die thermische Verarbeitung. Ein datengestützter Ansatz schützt den Markenwert und die Kapitalinvestitionen.
Beginnen Sie sofort mit den Vorbereitungen, indem Sie eine technische Überprüfung mit Ihrem ausgewählten Co-Packer vereinbaren, eine Bewertung der Rezepturkompatibilität beantragen und maßgeschneiderte Verpackungsangebote erstellen, um Produktkonzepte reibungslos in marktreife Handelswaren umzusetzen.
A: Normalerweise 12 bis 24 Monate, abhängig von der Kompatibilität zwischen dem Säuregehalt des Getränks und der Innenauskleidung der Dose.
A: Ja. Gesleevte Blankodosen sind die Standardlösung für Markttests neuer Produkte. Während des Schrumpfvorgangs ist eine strenge Temperaturkontrolle erforderlich, um einen abnormalen Karbonisierungsdruck im Inneren der Dosen zu vermeiden.
A: Behördliche Beschränkungen in den USA und der EU haben dazu geführt, dass herkömmliche BPA-haltige Auskleidungen auslaufen. BPA-NI-Beschichtungen verhindern die Migration von Schwermetallen in Energy-Drinks mit hohem Säuregehalt, um die internationalen Marktkonformitätsanforderungen zu erfüllen.