
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-12 Origine : Site


Les responsables de la chaîne d’approvisionnement et des opérations connaissent la dure vérité sur la logistique de l’emballage. Sécuriser des conteneurs vides de haute qualité ne représente que la moitié de la bataille. C’est en évitant les dommages dus au transport, la contamination et les problèmes d’alimentation pendant le dernier kilomètre que vous protégez réellement vos marges. Les emballages en aluminium vides et non pressurisés restent incroyablement vulnérables pendant le transport. Ils succombent facilement aux forces d’écrasement, aux vibrations et aux facteurs environnementaux tels que les changements soudains d’humidité. Si vous ignorez ces risques logistiques, vos lignes de production souffriront de temps d’arrêt inattendus et de gaspillages de matériaux.
Nous avons conçu ce guide comme une liste de contrôle technique complète pour la préparation des installations. Une logistique entrante et des protocoles de réception appropriés protègent directement vos délais de production. Ils protègent également l’intégrité de votre produit final avant que le liquide ne pénètre dans le récipient. En maîtrisant ces détails du dernier kilomètre, vous vous assurez que votre emballage arrive prêt à être remplisseur. Vous apprendrez à optimiser les environnements d'entrepôt, à vous adapter aux facteurs de forme uniques et à auditer efficacement vos partenaires fournisseurs. Laissez-nous vous présenter les étapes opérationnelles dont vous avez besoin pour sécuriser votre chaîne d'approvisionnement.
Les canettes en aluminium vides nécessitent des contrôles environnementaux stricts (température et humidité) pour éviter la condensation et l'oxydation avant le remplissage.
La préparation du site exige que les quais de déchargement, les équipements de chariots élévateurs et les lignes de dépalettisation soient calibrés spécifiquement pour les palettes légères et non pressurisées.
Les protocoles de manipulation doivent s'adapter aux facteurs de forme ; une canette en aluminium élégante nécessite des considérations de stabilité de charge et d'alimentation en ligne différentes de celles d'un format standard.
L'évaluation d'un partenaire d'emballage OEM nécessite un audit de ses normes de palettisation, de ses matériaux de fardage et de ses protocoles d'emballage étirable pour garantir une livraison impeccable.
Encadrons directement le problème commercial. Une mauvaise manipulation entraîne directement des pertes opérationnelles importantes. Lorsqu’un emballage vide arrive endommagé, vous êtes confronté à des pannes en cascade dans l’usine. Les brides bosselées provoquent des blocages immédiats des lignes au niveau du dépalettiseur. Les œuvres d’art éraflées ruinent l’attrait du commerce de détail et entraînent le gaspillage des produits finis. Les revêtements internes compromis entraînent d'éventuelles défaillances des sertisseuses, des fuites et la détérioration des boissons sur les étagères des magasins de détail.
Vous devez comprendre la vulnérabilité inhérente des emballages non remplis. Sans pression interne, les conteneurs vides manquent de résistance à l’écrasement axial et radial. Ils se comportent presque comme des coquilles d’œufs fragiles. Jusqu'à ce que le remplissage laisse tomber le liquide à l'intérieur et que la sertisseuse verrouille le couvercle en place, le mince cylindre métallique ne peut pas résister à une forte pression latérale ou verticale. Un léger choc provoqué par une lame de chariot élévateur imprudente peut détruire un niveau entier en quelques secondes. Lorsqu’une seule rangée s’effondre, l’intégrité structurelle de la palette entière est rompue.
Pour lutter contre cela, les installations doivent définir des critères stricts de limite de qualité acceptable (NQA) lors de la livraison. Les taux de défauts standard acceptables sont généralement inférieurs à 0,1 % pour les livraisons d’emballages de boissons vides. Lorsque les expéditions dépassent ce seuil, les opérateurs ont besoin d’un plan d’action clair. Documentez toujours immédiatement les dommages causés par le transport. Prenez des photos claires et bien éclairées avant de décharger le camion. Cette preuve visuelle évite des litiges coûteux lorsque vous déposez des réclamations contre des transporteurs de fret ou des fournisseurs. Standardisez ce processus de documentation pour protéger votre budget opérationnel.
Vos baies de réception déterminent le succès global de votre logistique entrante. Nous devons définir des exigences physiques spécifiques pour les zones de déchargement. Les plaques de quai de niveau ne sont absolument pas négociables. Les plaques de transition inégales font basculer violemment les palettes légères lorsque les chariots élévateurs les traversent. Cet élan de bascule fait facilement basculer les étages supérieurs sur le plancher du quai. Vous avez également besoin d’un équipement de chariot élévateur spécialisé pour une manipulation en toute sécurité. Les lames de chariot élévateur standard pincent ou inclinent souvent les charges fragiles. Nous recommandons fortement d'utiliser des déports latéraux hydrauliques. Les fourches élargies aident également à répartir le poids de la palette uniformément sur toute la base, évitant ainsi l'affaissement central.
Les contrôles environnementaux de l’entreposage présentent un autre obstacle critique à la préparation du site. Gardez vos zones de stockage au sec et à température rigoureusement contrôlée. Les variations soudaines de température provoquent une « transpiration » ou une condensation rapide sur le métal nu. Cette humidité compromet la doublure intérieure en époxy. Cela provoque également des taches d’eau externes qui ruinent l’esthétique du produit final. Le maintien d’un point de rosée stable est obligatoire pour un stockage à long terme.
La lutte antiparasitaire et l’hygiène sont également essentielles à la conformité réglementaire. Vous devez à tout moment maintenir une stricte conformité en matière de sécurité alimentaire. Adhérez strictement aux normes FDA et GFSI (Global Food Safety Initiative). Ces normes exigent des environnements d’entrepôt entièrement scellés. Vous devez séparer strictement les contenants de boissons vides des matières premières agricoles, des allergènes ou des produits chimiques à forte odeur. Les contaminants en suspension dans l’air se déposent facilement à l’intérieur des conteneurs ouverts, créant ainsi de graves risques pour la sécurité.
Nous devons également remédier aux limitations physiques de l’empilement. Le double empilement permet d'économiser de l'espace dans l'entrepôt mais introduit de graves risques structurels. Vous devez suivre des directives strictes basées sur le nivellement du sol et la répartition du poids des palettes.
Tableau 1 : Directives environnementales et d'empilage pour les palettes vides
Catégorie |
Exigence standard |
Risques de non-conformité |
|---|---|---|
Température |
65°F - 75°F (18°C - 24°C) |
Condensation, accumulation d'humidité sur le revêtement époxy interne. |
Humidité |
En dessous de 60 % d’humidité relative |
Oxydation externe, ternissement des graphismes, croissance bactérienne. |
Qualité du sol |
Moins de 1% de pente |
Inclinaison des palettes, basculement du niveau supérieur, rupture de charge catastrophique. |
Hauteur d'empilage |
Max 2 palettes (uniquement si entièrement cerclée) |
Écrasement de niveau inférieur, perte de l’intégrité structurelle totale. |
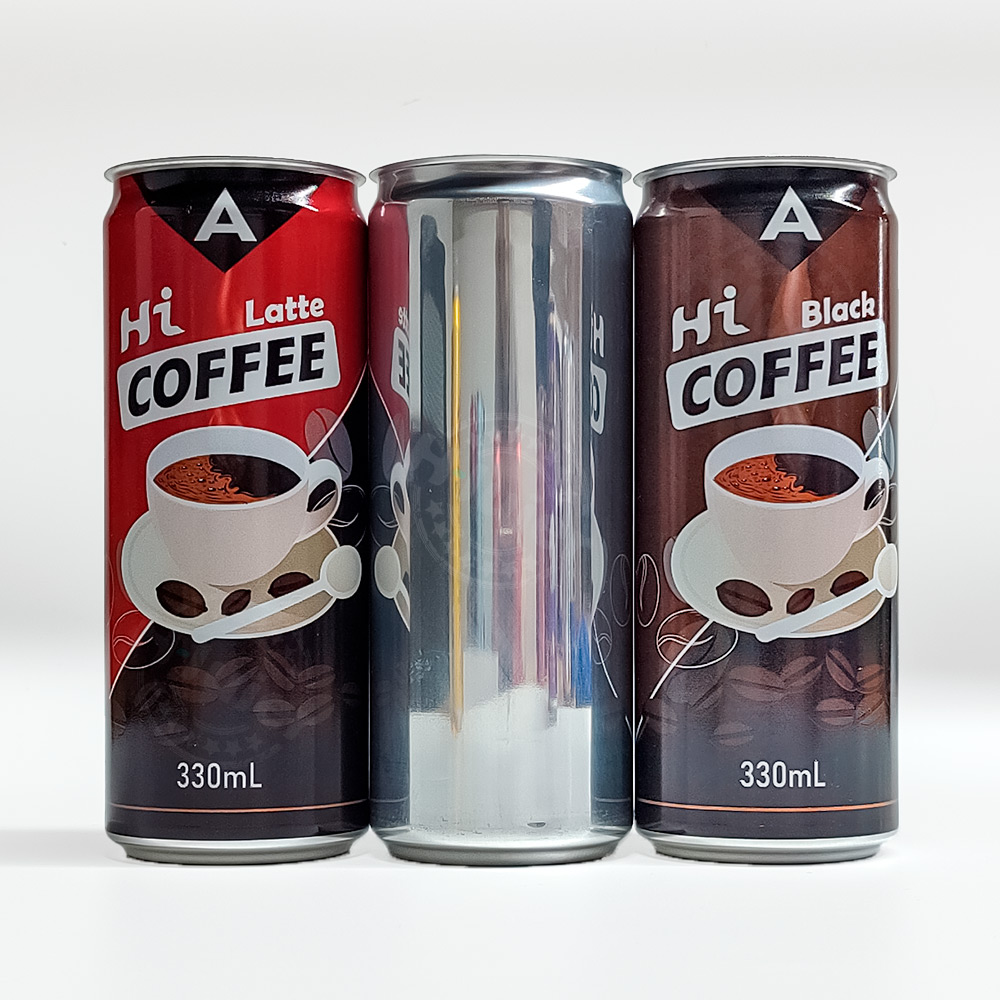
L’établissement de procédures opérationnelles standard (SOP) robustes est essentiel pour toute installation de production. Approprié La manutention des canettes en aluminium personnalisées, depuis le camion d'arrivée jusqu'à l'entrepôt, protège vos résultats. Chaque opérateur doit comprendre qu’il déplace des composants fragiles et hautement techniques. Former vos conducteurs de chariots élévateurs spécifiquement aux charges non pressurisées réduit considérablement les taux de dommages quotidiens.
Suivez ces SOP séquentielles pour déplacer les palettes en toute sécurité :
Fixez des limites strictes de vitesse des chariots élévateurs à l’intérieur de la zone de réception, en maintenant les mouvements en dessous de 3 mph.
Formez les conducteurs à une accélération douce et à un freinage doux pour éviter les changements d’élan brusques.
Évitez complètement les virages serrés, car les forces G latérales font pencher et déplacer les charges lourdes vers le haut.
Abaissez la palette aussi près du sol de l'entrepôt que possible physiquement pendant le transport.
Inspectez la base de la palette pour déceler des lattes de bois cassées avant d'essayer de soulever la charge.
Le fardage et les feuilles intercalaires jouent un rôle essentiel dans la stabilité du chargement. Les palettes nécessitent des panneaux de particules ou des feuilles de plastique de haute qualité entre chaque niveau. Ces tôles répartissent uniformément le poids vertical sur les bords des conteneurs situés en dessous. Ils empêchent également les frottements agressifs métal sur métal. La friction génère de fines poussières d'aluminium pendant le transport. Cette poussière microscopique obstrue les capteurs optiques du dépalettiseur et contamine la zone de remplissage stérile.
Ensuite, vous devez évaluer votre état de préparation à la dépalettisation. Vous devez disposer correctement les palettes avant d'alimenter la ligne. Ne déplacez jamais une palette directement d’un camion de livraison froid vers une salle de remplissage chaude et humide. Incluez une période d’acclimatation obligatoire dans votre flux de travail. Amenez d'abord les récipients à température ambiante. Cette étape simple évite une condensation soudaine pendant le processus de remplissage à froid. Si vous versez du liquide froid dans un récipient transpirant, vous risquez de graves défauts de couture et des défauts d'adhérence des étiquettes.
Les protocoles de manutention doivent changer en fonction des dimensions physiques spécifiques du conteneur. UN la canette en aluminium élégante exige une logistique hautement spécialisée par rapport à un format standard de 12 onces. Vous ne pouvez pas traiter différentes géométries avec les mêmes procédures de manipulation.
Le profil plus haut et plus étroit déplace complètement le centre de gravité. Les formats élégants créent un centre de gravité nettement plus élevé sur une palette entièrement chargée. Cette caractéristique physique les rend beaucoup plus susceptibles de basculer lors du transport sur route. Cela augmente également le risque de se pencher lors du mouvement normal du chariot élévateur sur les plaques de quai. Les opérateurs doivent prendre des virages plus lentement et freiner plus doucement lorsqu'ils manipulent des formats élégants afin de maintenir un alignement vertical absolu.
Les fournisseurs doivent également ajuster leurs protocoles de tension et d’emballage en conséquence. La tension standard du film étirable écrasera facilement les rangées extérieures d’une palette élégante. Le diamètre étroit offre simplement moins de résistance radiale au film plastique. Les fournisseurs doivent calibrer avec précision la tension de leur emballage automatisé. Ils doivent également utiliser des planches de coin robustes le long des quatre bords. Ce panneau rigide assure la stabilité de la charge sans comprimer les délicates colonnes périmétriques vers l’intérieur.
Les changements de ligne nécessitent également des réglages mécaniques spécifiques. Lors du passage d'un format standard à un format élégant, les opérateurs doivent ajuster soigneusement la hauteur de balayage du dépalettiseur. Ils doivent également rétrécir les rails de guidage du convoyeur en aval. Si vous ne parvenez pas à ajuster les rails de guidage, les conteneurs les plus étroits rebondiront, créeront des goulots d'étranglement et franchiront le tapis. Ce pontage les amène finalement à s'écraser sous la pression continue de la conduite.
Tableau 2 : Ajustements du format standard par rapport au format élégant
Facteur de traitement |
Format standard |
Format élégant |
|---|---|---|
Centre de gravité |
Modéré; base uniformément répartie |
Haut; lourd sur palettes complètes |
Tension d'enveloppe |
Limites de tension standard en usine |
Tension réduite grâce aux planches d'angle rigides |
Rails de convoyeur |
Paramètres de largeur standard |
Paramètres restreints pour éviter les pontages |
Balayage du dépalettiseur |
Étalonnage de hauteur standard |
Calibrage réduit pour les profils plus grands |
L'attrait visuel détermine directement les décisions d'achat des consommateurs dans les rayons des magasins de détail. Un extérieur endommagé ruine tout l’effort de marketing et d’image de marque. Nous devons nous attaquer aux vulnérabilités spécifiques d'un canette de boisson imprimée . Ces conteneurs décorés subissent des contraintes mécaniques extrêmes lors du transport routier.
Des micro-vibrations se produisent constamment pendant le transport de marchandises. Ces vibrations à haute fréquence provoquent le frottement des conteneurs adjacents les uns contre les autres des milliers de fois par heure. Ce frottement continu crée de graves risques d’éraflures. Il ternit facilement les vernis mats haut de gamme. Il raye également de manière agressive les encres UV très brillantes. Si un camion de livraison est doté d'une mauvaise suspension pneumatique, la friction qui en résulte peut détruire la valeur esthétique d'une palette entière avant qu'elle n'atteigne votre quai.
Les fournisseurs de premier plan utilisent des solutions d’emballage avancées pour atténuer ce risque précis de frottement. Ils utilisent des systèmes de cerclage verticaux à haute tension qui compriment la charge en toute sécurité. Ils utilisent des cadres supérieurs rigides en bois ou en plastique pour maintenir les niveaux supérieurs parfaitement carrés. Ils optimisent également les matériaux des tôles pour saisir doucement les jantes, bloquant ainsi efficacement les cylindres en place. Lorsque les conteneurs ne peuvent pas vibrer latéralement les uns contre les autres, ils ne peuvent tout simplement pas rayer.
Vos équipes d’assurance qualité (AQ) ont besoin de protocoles d’inspection stricts et reproductibles. Ils doivent inspecter visuellement le périmètre extérieur d’une palette avant de signer le connaissement (BOL). Les rangées extérieures représentent la zone à risque absolu le plus élevé en matière d'éraflures et de dommages aux sangles pendant le transport. Si le service d'assurance qualité détecte de l'encre frottée, des taches ternes ou du métal nu exposé, il doit immédiatement signaler l'envoi pour mise en quarantaine et examen.
Choisir le bon partenaire de fabrication atténue la plupart des risques de manutention avant même qu’ils ne commencent. Un fiable Le fabricant de canettes en aluminium OEM n’est pas évalué uniquement sur son coût unitaire. Vous devez évaluer en profondeur leurs compétences en matière de logistique sortante. S’ils fabriquent un produit parfait mais ne l’expédient pas correctement, votre usine absorbe tous les déchets et les temps d’arrêt qui en résultent.
Vous devez poser des questions ciblées et opérationnelles lors du processus d’audit initial. Ne vous fiez pas aux brochures commerciales. Découvrez leurs procédures d'entrepôt réelles. Utilisez cette liste de contrôle lorsque vous interrogez des fournisseurs potentiels :
Quelles sont vos configurations de palettes standard et quelles sont vos limites de hauteur maximale pour l'exportation ?
Utilisez-vous des machines de cerclage et d'emballage automatisées pour garantir une tension de charge constante ?
À quelle fréquence calibrez-vous mécaniquement vos tendeurs de film étirable ?
Quels sont vos protocoles spécifiques pour l’expédition LTL (Less Than Truckload) par rapport à l’expédition FTL (Full Truckload) dédiée ?
Utilisez-vous des cadres supérieurs et des protections de bord dédiés pour tout le fret longue distance ?
Prenez des mesures concrètes avant de signer un contrat de volume à long terme. Demandez toujours d’abord un petit envoi d’essai. Exécutez cet envoi d’essai tout au long de votre séquence de réception, d’entreposage et de dépalettisation. Vérifiez attentivement la fiche de spécifications d’emballage du fournisseur. Assurez-vous que leurs normes de fardage s'alignent parfaitement avec les contrôles environnementaux de votre entrepôt et les capacités des chariots élévateurs. L'audit proactif évite les baies de réception chaotiques ultérieurement.
La protection de votre investissement opérationnel nécessite un changement de mentalité massif au sein de votre installation. Vous devez former vos équipes à traiter les conteneurs vides comme des composants fragiles et hautement techniques. Ils restent très vulnérables jusqu'à ce qu'ils soient remplis, pressurisés et entièrement soudés. Chaque point de contact, depuis le quai de chargement du fournisseur jusqu'à votre dépalettiseur, a un impact direct sur votre rendement de production final.
Les équipes chargées des opérations et des achats doivent agir immédiatement. Vérifiez l'état de préparation de votre site dès aujourd'hui. Inspectez vos niveleurs de quai, calibrez les accessoires de votre chariot élévateur et vérifiez rigoureusement les commandes climatiques de votre entrepôt. Associez-vous à un fournisseur d’emballages qui conçoit son processus de livraison avec autant de rigueur que son processus de fabrication. Lorsque vous sécurisez vos protocoles logistiques entrants, vos lignes de production fonctionneront parfaitement.
R : Vous pouvez généralement empiler deux palettes entièrement cerclées si le sol de votre entrepôt a une pente inférieure à 1 %. L'empilage unique est fortement recommandé pour le stockage à long terme ou si l'entrepôt est soumis à un trafic élevé de chariots élévateurs. Ne jamais empiler en double des palettes non cerclées ou partielles, car le manque d’intégrité structurelle entraînerait l’écrasement immédiat de la charge inférieure.
R : Nous recommandons fortement d’utiliser des contenants vides dans un délai de 3 à 6 mois. Bien que l’aluminium lui-même ne se dégrade pas rapidement, les revêtements époxy internes peuvent sécher ou absorber l’humidité au fil du temps. Une exposition prolongée à une humidité élevée provoque également une oxydation externe, qui détruit les graphiques imprimés et affecte la qualité finale de la couture.
R : Le transport de lots partiels (LTL) implique des transbordements fréquents dans les terminaux, ce qui augmente considérablement les risques de dommages. Pour éviter l'écrasement, demandez une caisse de protection extrême ou des protections de bord robustes pour les petits MOQ. Pour de meilleurs résultats, nous recommandons toujours l’expédition dédiée Full Truckload (FTL), car elle évite complètement les transferts intermédiaires.
R : Mettez en quarantaine la palette concernée immédiatement avant de la dépalettiser. Documentez l’emplacement spécifique et le type de dommage à l’aide de photographies horodatées. Notez les dommages exacts sur le connaissement (BOL) avant le départ du chauffeur du camion. Enfin, contactez simultanément votre transporteur de fret et votre fournisseur pour lancer une réclamation formelle et demander un stock de remplacement.


