
દૃશ્યો: 0 લેખક: સાઇટ એડિટર પ્રકાશન સમય: 2026-10-12 મૂળ: સાઇટ


સપ્લાય ચેઇન અને ઓપરેશન્સ મેનેજરો પેકેજિંગ લોજિસ્ટિક્સ વિશે સખત સત્ય જાણે છે. ઉચ્ચ-ગુણવત્તાવાળા ખાલી કન્ટેનરને સુરક્ષિત કરવું એ માત્ર અડધી યુદ્ધ છે. અંતિમ માઇલ દરમિયાન ટ્રાન્ઝિટ નુકસાન, દૂષિતતા અને ખોરાકની સમસ્યાઓ અટકાવવી એ છે જ્યાં તમે ખરેખર માર્જિનનું રક્ષણ કરો છો. ટ્રાન્ઝિટ દરમિયાન ખાલી, દબાણ વગરનું એલ્યુમિનિયમ પેકેજિંગ અવિશ્વસનીય રીતે સંવેદનશીલ રહે છે. તેઓ સરળતાથી કચડી નાખે છે, કંપન કરે છે અને અચાનક ભેજ બદલાય છે જેવા પર્યાવરણીય પરિબળોનો ભોગ બને છે. જો તમે આ લોજિસ્ટિકલ જોખમોને અવગણશો, તો તમારી ઉત્પાદન રેખાઓ અનપેક્ષિત ડાઉનટાઇમ અને સામગ્રીના કચરાથી પીડાશે.
અમે આ માર્ગદર્શિકાને સુવિધાની તૈયારી માટે એક વ્યાપક તકનીકી ચેકલિસ્ટ તરીકે ડિઝાઇન કરી છે. યોગ્ય ઇનબાઉન્ડ લોજિસ્ટિક્સ અને પ્રાપ્ત પ્રોટોકોલ તમારી ઉત્પાદન સમયરેખાને સીધી રીતે સુરક્ષિત કરે છે. પ્રવાહી ક્યારેય કન્ટેનરમાં પ્રવેશે તે પહેલાં તેઓ તમારા અંતિમ ઉત્પાદનની અખંડિતતાને પણ સુરક્ષિત કરે છે. આ અંતિમ-માઇલ વિગતોમાં નિપુણતા મેળવીને, તમે ખાતરી કરો છો કે તમારું પેકેજિંગ ફિલર માટે તૈયાર છે. તમે વેરહાઉસ વાતાવરણને કેવી રીતે ઑપ્ટિમાઇઝ કરવું, અનન્ય સ્વરૂપના પરિબળો માટે એડજસ્ટ કરવું અને તમારા પુરવઠા ભાગીદારોનું અસરકારક રીતે ઑડિટ કરવું તે શીખી શકશો. ચાલો તમારી સપ્લાય ચેઇનને સુરક્ષિત કરવા માટે તમારે જરૂરી ઓપરેશનલ પગલાઓમાં ડાઇવ કરીએ.
એલ્યુમિનિયમના ખાલી ડબ્બા ભરવા પહેલા ઘનીકરણ અને ઓક્સિડેશનને રોકવા માટે કડક પર્યાવરણીય નિયંત્રણો (તાપમાન અને ભેજ)ની જરૂર પડે છે.
સાઇટની તૈયારી સૂચવે છે કે અનલોડિંગ ડોક્સ, ફોર્કલિફ્ટ સાધનો અને ડિપેલેટાઇઝિંગ લાઇન ખાસ કરીને ઓછા વજનવાળા, દબાણ વગરના પેલેટ્સ માટે માપાંકિત કરવામાં આવે છે.
હેન્ડલિંગ પ્રોટોકોલ્સ ફોર્મ પરિબળોને અનુકૂલિત થવું જોઈએ; સ્લીક એલ્યુમિનિયમને પ્રમાણભૂત ફોર્મેટ કરતાં અલગ લોડ સ્થિરતા અને લાઇન-ફીડિંગ વિચારણાઓની જરૂર પડી શકે છે.
OEM પેકેજિંગ પાર્ટનરનું મૂલ્યાંકન કરવા માટે તેમના પૅલેટાઇઝિંગ ધોરણો, ડ્યુનેજ મટિરિયલ્સ અને સ્ટ્રેચ-રેપિંગ પ્રોટોકોલ્સનું ઑડિટ કરવું જરૂરી છે જેથી તેઓ પ્રાકૃતિક ડિલિવરીની ખાતરી આપે.
ચાલો વ્યવસાયની સમસ્યાને સીધી રીતે ફ્રેમ કરીએ. ખરાબ હેન્ડલિંગ સીધું નોંધપાત્ર ઓપરેશનલ નુકસાન તરફ દોરી જાય છે. જ્યારે ખાલી પેકેજિંગ ક્ષતિગ્રસ્ત થાય છે, ત્યારે તમને ફેક્ટરીના ફ્લોર પર કેસ્કેડીંગ નિષ્ફળતાઓનો સામનો કરવો પડે છે. ડેન્ટેડ ફ્લેંજ ડિપેલેટાઇઝર પર તાત્કાલિક લાઇન જામનું કારણ બને છે. સ્કફડ આર્ટવર્ક છૂટક આકર્ષણને બરબાદ કરે છે અને તૈયાર ઉત્પાદનનો કચરો દબાણ કરે છે. ચેડા કરાયેલ આંતરિક કોટિંગ્સ છૂટક છાજલીઓ પર સીમરની નિષ્ફળતા, લીક અને પીણાના બગાડ તરફ દોરી જાય છે.
તમારે અપૂર્ણ પેકેજિંગની અંતર્ગત નબળાઈને સમજવી જોઈએ. આંતરિક દબાણ વિના, ખાલી કન્ટેનરમાં અક્ષીય અને રેડિયલ ક્રશ શક્તિ બંનેનો અભાવ હોય છે. તેઓ લગભગ નાજુક ઈંડાના શેલની જેમ વર્તે છે. જ્યાં સુધી ફિલર અંદરથી પ્રવાહી ન નાખે અને સીમર ઢાંકણને સ્થાને લૉક ન કરે ત્યાં સુધી, પાતળા મેટલ સિલિન્ડર ભારે લેટરલ અથવા વર્ટિકલ દબાણનો સામનો કરી શકતા નથી. બેદરકાર ફોર્કલિફ્ટ બ્લેડમાંથી થોડો બમ્પ સેકંડમાં સમગ્ર સ્તરને બગાડી શકે છે. એકવાર એક પંક્તિ તૂટી જાય પછી, સમગ્ર પૅલેટની માળખાકીય અખંડિતતા નિષ્ફળ જાય છે.
આનો સામનો કરવા માટે, સવલતોએ ડિલિવરી પર કડક સ્વીકાર્ય ગુણવત્તા મર્યાદા (AQL) માપદંડને વ્યાખ્યાયિત કરવું આવશ્યક છે. સ્ટાન્ડર્ડ સ્વીકાર્ય ખામી દર સામાન્ય રીતે ખાલી બેવરેજ પેકેજિંગ ડિલિવરી માટે 0.1% થી નીચે હોવર કરે છે. જ્યારે શિપમેન્ટ આ થ્રેશોલ્ડ કરતાં વધી જાય છે, ત્યારે ઓપરેટરોને સ્પષ્ટ એક્શન પ્લાનની જરૂર હોય છે. હંમેશા તરત જ પરિવહન નુકસાન દસ્તાવેજ. ટ્રકને અનલોડ કરતા પહેલા સ્પષ્ટ, સારી રીતે પ્રકાશિત ફોટોગ્રાફ્સ લો. જ્યારે તમે માલવાહક જહાજો અથવા સપ્લાયર્સ સામે દાવાઓ ફાઇલ કરો છો ત્યારે આ દ્રશ્ય પુરાવા ખર્ચાળ વિવાદોને અટકાવે છે. તમારા ઓપરેશનલ બજેટને સુરક્ષિત રાખવા માટે આ દસ્તાવેજીકરણ પ્રક્રિયાને પ્રમાણિત કરો.
તમારી પ્રાપ્તિ ખાડીઓ તમારા ઈનબાઉન્ડ લોજિસ્ટિક્સની એકંદર સફળતા સૂચવે છે. અમારે અનલોડિંગ ઝોન માટે ચોક્કસ ભૌતિક જરૂરિયાતોની રૂપરેખા આપવી જોઈએ. લેવલ ડોક પ્લેટો એકદમ બિન-વાટાઘાટપાત્ર છે. અસમાન ટ્રાન્ઝિશન પ્લેટ્સને કારણે ફોર્કલિફ્ટ્સ તેને પાર કરતી વખતે હળવા વજનના પૅલેટ્સને હિંસક રીતે ખડકો કરે છે. આ રોકિંગ વેગ ડોક ફ્લોર પર ટોચના સ્તરોને સરળતાથી ટિપ કરે છે. સલામત હેન્ડલિંગ માટે તમારે વિશિષ્ટ ફોર્કલિફ્ટ સાધનોની પણ જરૂર છે. સ્ટાન્ડર્ડ ફોર્કલિફ્ટ બ્લેડ ઘણીવાર નાજુક લોડને ચપટી અથવા ઝુકાવે છે. અમે હાઇડ્રોલિક સાઇડ-શિફ્ટર્સનો ઉપયોગ કરવાની ખૂબ ભલામણ કરીએ છીએ. પહોળા ફોર્ક પણ પેલેટના વજનને સમગ્ર પાયા પર સમાનરૂપે વિતરિત કરવામાં મદદ કરે છે, જે મધ્ય-સ્થિતિને અટકાવે છે.
વેરહાઉસિંગ પર્યાવરણીય નિયંત્રણો સાઇટની તૈયારી માટે અન્ય નિર્ણાયક અવરોધ રજૂ કરે છે. તમારા સ્ટોરેજ વિસ્તારોના હાડકાંને સૂકા અને સખત રીતે તાપમાન-નિયંત્રિત રાખો. તાપમાનમાં અચાનક ફેરફાર થવાથી ધાતુ પર 'પરસેવો' અથવા ઝડપી ઘનીકરણ થાય છે. આ ભેજ આંતરિક ઇપોક્સી અસ્તર સાથે સમાધાન કરે છે. તે બાહ્ય પાણીના સ્ટેનનું પણ કારણ બને છે જે અંતિમ ઉત્પાદનના સૌંદર્યને બગાડે છે. લાંબા ગાળાના સંગ્રહ માટે સ્થિર ઝાકળ બિંદુ જાળવવું ફરજિયાત છે.
જંતુ અને સ્વચ્છતા નિયંત્રણો નિયમનકારી અનુપાલન માટે સમાન રીતે મહત્વપૂર્ણ છે. તમારે હંમેશા ખોરાક-સુરક્ષાનું કડક પાલન જાળવવું જોઈએ. FDA અને GFSI (ગ્લોબલ ફૂડ સેફ્ટી ઇનિશિયેટિવ) ધોરણોનું ચુસ્તપણે પાલન કરો. આ ધોરણોને સંપૂર્ણપણે સીલબંધ વેરહાઉસ વાતાવરણની જરૂર છે. તમારે કાચી કૃષિ સામગ્રી, એલર્જન અથવા તીવ્ર ગંધવાળા રસાયણોથી ખાલી પીણાના કન્ટેનરને સખત રીતે અલગ કરવું આવશ્યક છે. એરબોર્ન દૂષકો ખુલ્લા કન્ટેનરમાં સરળતાથી સ્થાયી થાય છે, ગંભીર સલામતી જોખમો બનાવે છે.
આપણે ભૌતિક સ્ટેકીંગ મર્યાદાઓને પણ સંબોધવાની જરૂર છે. ડબલ-સ્ટેકિંગ વેરહાઉસની જગ્યા બચાવે છે પરંતુ ગંભીર માળખાકીય જોખમો રજૂ કરે છે. તમારે ફ્લોર ગ્રેડિંગ અને પેલેટ વેઇટ ડિસ્ટ્રિબ્યુશન પર આધારિત કડક માર્ગદર્શિકાઓનું પાલન કરવું આવશ્યક છે.
કોષ્ટક 1: ખાલી પેલેટ્સ માટે પર્યાવરણીય અને સ્ટેકીંગ માર્ગદર્શિકા
શ્રેણી |
પ્રમાણભૂત જરૂરિયાત |
બિન-પાલનનાં જોખમો |
|---|---|---|
તાપમાન |
65°F - 75°F (18°C - 24°C) |
ઘનીકરણ, આંતરિક ઇપોક્સી અસ્તર પર ભેજનું નિર્માણ. |
ભેજ |
સાપેક્ષ ભેજ 60% થી નીચે |
બાહ્ય ઓક્સિડેશન, ગ્રાફિક્સનું નિસ્તેજ, બેક્ટેરિયાની વૃદ્ધિ. |
ફ્લોર ગ્રેડ |
1% કરતા ઓછો ઢાળ |
પેલેટ ઝુકાવ, ટોપ-ટાયર ટિપીંગ, આપત્તિજનક લોડ નિષ્ફળતા. |
સ્ટેકીંગ ઊંચાઈ |
મહત્તમ 2 પેલેટ્સ (ફક્ત જો સંપૂર્ણપણે બેન્ડેડ હોય) |
નીચલા સ્તરનું ક્રશિંગ, સંપૂર્ણ માળખાકીય અખંડિતતાનું નુકસાન. |
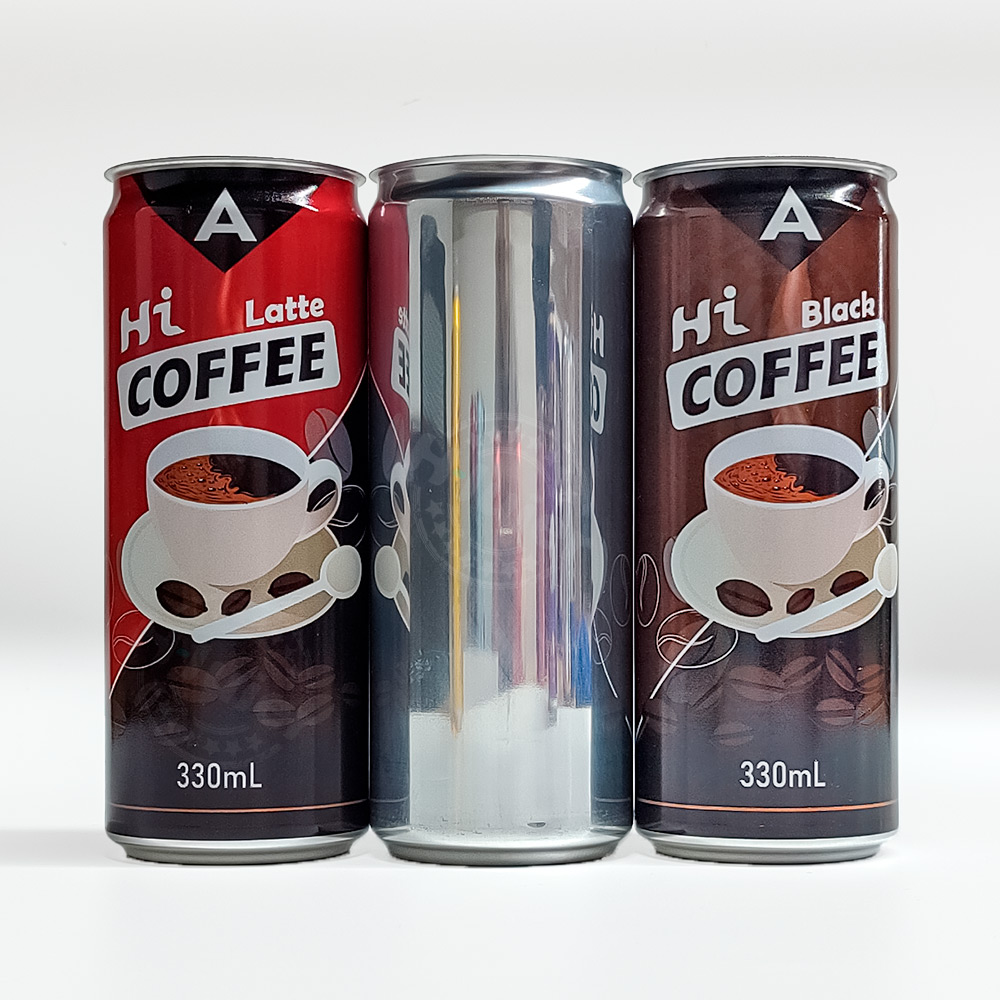
કોઈપણ ઉત્પાદન સુવિધા માટે મજબૂત સ્ટાન્ડર્ડ ઓપરેટિંગ પ્રક્રિયાઓ (SOPs) ની સ્થાપના કરવી જરૂરી છે. યોગ્ય કસ્ટમ એલ્યુમિનિયમ કેન ઈનબાઉન્ડ ટ્રકથી વેરહાઉસ ફ્લોર સુધી હેન્ડલિંગ તમારી બોટમ લાઇનને સુરક્ષિત કરે છે. દરેક ઓપરેટરે સમજવું જોઈએ કે તેઓ અત્યંત એન્જિનિયર્ડ, નાજુક ઘટકોને ખસેડી રહ્યા છે. તમારા ફોર્કલિફ્ટ ડ્રાઇવરોને ખાસ કરીને દબાણ વગરના લોડ માટે તાલીમ આપવાથી દૈનિક નુકસાનના દરમાં નોંધપાત્ર ઘટાડો થાય છે.
પેલેટ્સને સુરક્ષિત રીતે ખસેડવા માટે આ ક્રમિક SOPs અનુસરો:
રિસીવિંગ ઝોનની અંદર સખત ફોર્કલિફ્ટ ગતિ મર્યાદા સેટ કરો, હલનચલન 3 માઇલ પ્રતિ કલાકથી નીચે રાખો.
અચાનક મોમેન્ટમ શિફ્ટ્સને રોકવા માટે સરળ પ્રવેગક અને હળવા બ્રેકિંગ પર ટ્રેન ડ્રાઇવરો.
તીક્ષ્ણ વળાંકને સંપૂર્ણપણે ટાળો, કારણ કે લેટરલ જી-ફોર્સ ટોચના ભારે ભારને ઝૂકવા અને ખસેડવાનું કારણ બને છે.
પરિવહન દરમિયાન ભૌતિક રીતે શક્ય હોય તેટલું વેરહાઉસ ફ્લોરની નજીક પેલેટને નીચે કરો.
લોડ ઉપાડવાનો પ્રયાસ કરતા પહેલા તૂટેલા લાકડાના સ્લેટ્સ માટે પેલેટ બેઝનું નિરીક્ષણ કરો.
ડનેજ અને સ્લિપ શીટ્સ લોડની સ્થિરતામાં નિર્ણાયક ભૂમિકા ભજવે છે. પૅલેટ્સને દરેક એક સ્તર વચ્ચે ઉચ્ચ-ગુણવત્તાવાળી ચિપબોર્ડ અથવા પ્લાસ્ટિક સ્લિપ શીટ્સની જરૂર પડે છે. આ ટાયર શીટ્સ નીચે આપેલા કન્ટેનરના રિમ પર સમાનરૂપે ઊભી વજનનું વિતરણ કરે છે. તેઓ આક્રમક મેટલ-ઓન-મેટલ ઘર્ષણને પણ અટકાવે છે. પરિવહન દરમિયાન ઘર્ષણ દંડ એલ્યુમિનિયમ ધૂળ પેદા કરે છે. આ માઇક્રોસ્કોપિક ધૂળ ડિપેલેટાઇઝર ઓપ્ટિકલ સેન્સરને બંધ કરે છે અને જંતુરહિત ફિલ ઝોનને દૂષિત કરે છે.
આગળ, તમારે તમારી ડિપેલેટાઇઝિંગ તૈયારીનું મૂલ્યાંકન કરવું આવશ્યક છે. લાઇનને ખવડાવતા પહેલા તમારે પેલેટ્સને યોગ્ય રીતે સ્ટેજ કરવું આવશ્યક છે. ઠંડા ડિલિવરી ટ્રકમાંથી સીધા જ ગરમ, ભેજવાળા ભરણવાળા રૂમમાં પૅલેટને ક્યારેય ખસેડશો નહીં. તમારા વર્કફ્લોમાં ફરજિયાત અનુકૂલન અવધિનો સમાવેશ કરો. પહેલા કન્ટેનરને આસપાસના ઓરડાના તાપમાને લાવો. આ સરળ સ્ટેજીંગ પગલું કોલ્ડ-ફિલ પ્રક્રિયા દરમિયાન અચાનક ઘનીકરણ અટકાવે છે. જો તમે ઠંડા પ્રવાહીને પરસેવાના પાત્રમાં ભરો છો, તો તમને ગંભીર સીમિંગ ખામીઓ અને લેબલ સંલગ્નતા નિષ્ફળતાનું જોખમ રહે છે.
કન્ટેનરના ચોક્કસ ભૌતિક પરિમાણોના આધારે હેન્ડલિંગ પ્રોટોકોલ બદલાવા જોઈએ. એ સ્લીક એલ્યુમિનિયમ પ્રમાણભૂત 12 oz ફોર્મેટની તુલનામાં અત્યંત વિશિષ્ટ લોજિસ્ટિક્સની માંગ કરી શકે છે. તમે સમાન હેન્ડલિંગ પ્રક્રિયાઓ સાથે વિવિધ ભૂમિતિઓને સારવાર આપી શકતા નથી.
ઊંચી, સાંકડી પ્રોફાઇલ ગુરુત્વાકર્ષણના કેન્દ્રને સંપૂર્ણપણે બદલી નાખે છે. સ્લીક ફોર્મેટ્સ સંપૂર્ણ લોડ પેલેટ પર ગુરુત્વાકર્ષણનું નોંધપાત્ર રીતે ઉચ્ચ કેન્દ્ર બનાવે છે. આ શારીરિક લક્ષણ તેમને ઓવર-ધ-રોડ ટ્રાન્ઝિટ દરમિયાન ટિપિંગ માટે વધુ સંવેદનશીલ બનાવે છે. તે ડોક પ્લેટોમાં સામાન્ય ફોર્કલિફ્ટ ચળવળ દરમિયાન ઝુકાવનું જોખમ પણ વધારે છે. સંપૂર્ણ ઊભી ગોઠવણી જાળવવા માટે સ્લીક ફોર્મેટને હેન્ડલ કરતી વખતે ઑપરેટર્સે ધીમી અને બ્રેક નરમ કરવી જોઈએ.
સપ્લાયર્સે તે મુજબ તેમના તણાવ અને રેપિંગ પ્રોટોકોલને પણ સમાયોજિત કરવા જોઈએ. સ્ટાન્ડર્ડ સ્ટ્રેચ-રૅપ ટેન્શન સ્લીક પૅલેટની બહારની પંક્તિઓને સરળતાથી કચડી નાખશે. સાંકડો વ્યાસ પ્લાસ્ટિક ફિલ્મ સામે ઓછા રેડિયલ પ્રતિકાર પ્રદાન કરે છે. સપ્લાયર્સે તેમના ઓટોમેટેડ રેપ ટેન્શનને ચોક્કસ રીતે માપાંકિત કરવું જોઈએ. તેઓએ ચારેય કિનારીઓ સાથે હેવી-ડ્યુટી કોર્નર બોર્ડિંગનો પણ ઉપયોગ કરવો જોઈએ. આ કઠોર બોર્ડિંગ નાજુક પરિમિતિના સ્તંભોને અંદરની તરફ સ્ક્વિઝ કર્યા વિના લોડની સ્થિરતા સુનિશ્ચિત કરે છે.
લાઇન ચેન્જઓવર માટે ચોક્કસ યાંત્રિક ગોઠવણોની પણ જરૂર પડે છે. પ્રમાણભૂત અને આકર્ષક ફોર્મેટ વચ્ચે સ્વિચ કરતી વખતે, ઓપરેટરોએ ડિપેલેટાઈઝર સ્વીપની ઊંચાઈને કાળજીપૂર્વક સમાયોજિત કરવી જોઈએ. તેઓએ કન્વેયર માર્ગદર્શિકા રેલ્સને ડાઉનસ્ટ્રીમ પણ સાંકડી કરવી જોઈએ. જો તમે માર્ગદર્શિકા રેલ્સને સમાયોજિત કરવામાં નિષ્ફળ થશો, તો સાંકડા કન્ટેનર બાઉન્સ થશે, અડચણ આવશે અને સમગ્ર પટ્ટામાં પુલ થશે. આ બ્રિજિંગ આખરે તેમને સતત લાઇન દબાણ હેઠળ કચડી નાખવાનું કારણ બને છે.
કોષ્ટક 2: સ્ટાન્ડર્ડ વિ. સ્લીક ફોર્મેટ એડજસ્ટમેન્ટ
હેન્ડલિંગ ફેક્ટર |
માનક ફોર્મેટ |
આકર્ષક ફોર્મેટ |
|---|---|---|
ગુરુત્વાકર્ષણ કેન્દ્ર |
મધ્યમ; સમાનરૂપે વિતરિત આધાર |
ઉચ્ચ; સંપૂર્ણ pallets પર ટોપ-હેવી |
લપેટી તણાવ |
માનક ફેક્ટરી તણાવ મર્યાદા |
કઠોર કોર્નર બોર્ડ સાથે તણાવ ઘટાડે છે |
કન્વેયર રેલ્સ |
પ્રમાણભૂત પહોળાઈ સેટિંગ્સ |
બ્રિજિંગને રોકવા માટે સંકુચિત સેટિંગ્સ |
ડિપેલેટાઇઝર સ્વીપ |
પ્રમાણભૂત ઊંચાઈ માપાંકન |
ઊંચી પ્રોફાઇલ્સ માટે નીચું માપાંકન |
વિઝ્યુઅલ અપીલ રિટેલ છાજલીઓ પર ગ્રાહક ખરીદીના નિર્ણયોને સીધી રીતે ચલાવે છે. ક્ષતિગ્રસ્ત બાહ્ય સમગ્ર માર્કેટિંગ અને બ્રાન્ડિંગ પ્રયત્નોને બરબાદ કરે છે. આપણે a ની ચોક્કસ નબળાઈઓને સંબોધિત કરવી જોઈએ પ્રિન્ટેડ પીણું કરી શકો છો . આ સુશોભિત કન્ટેનર ઓવર-ધ-રોડ પરિવહન દરમિયાન ભારે યાંત્રિક તાણમાંથી પસાર થાય છે.
નૂર પરિવહન દરમિયાન માઇક્રો-સ્પંદનો સતત થાય છે. આ ઉચ્ચ-આવર્તન સ્પંદનોને કારણે અડીને આવેલા કન્ટેનર કલાક દીઠ હજારો વખત એકબીજા સામે ઘસવામાં આવે છે. આ સતત ઘર્ષણ ગંભીર સ્કફિંગ જોખમો બનાવે છે. તે પ્રીમિયમ મેટ વાર્નિશને સરળતાથી નિસ્તેજ કરે છે. તે આક્રમક રીતે ઉચ્ચ-ચળકાટની યુવી શાહીઓને પણ સ્ક્રેચ કરે છે. જો ડિલિવરી ટ્રકમાં ખરાબ એર સસ્પેન્શન હોય, તો પરિણામી ઘર્ષણ તમારા ડોક સુધી પહોંચે તે પહેલાં સમગ્ર પૅલેટના સૌંદર્યલક્ષી મૂલ્યને નષ્ટ કરી શકે છે.
ટોચના સ્તરના સપ્લાયર્સ આ ચોક્કસ ઘસવાના જોખમને ઘટાડવા માટે અદ્યતન પેકેજિંગ સોલ્યુશન્સનો ઉપયોગ કરે છે. તેઓ ઉચ્ચ-ટેન્શન વર્ટિકલ બેન્ડિંગ સિસ્ટમ્સનો ઉપયોગ કરે છે જે લોડને સુરક્ષિત રીતે સંકુચિત કરે છે. તેઓ ઉપલા સ્તરોને સંપૂર્ણ રીતે ચોરસ રાખવા માટે સખત લાકડાના અથવા પ્લાસ્ટિકની ટોચની ફ્રેમનો ઉપયોગ કરે છે. તેઓ રિમ્સને હળવેથી પકડવા માટે ટાયર-શીટ સામગ્રીને પણ ઑપ્ટિમાઇઝ કરે છે, અસરકારક રીતે સ્થાને સિલિન્ડરોને લૉક કરે છે. જ્યારે કન્ટેનર એક બીજાની સામે બાજુથી વાઇબ્રેટ કરી શકતા નથી, ત્યારે તેઓ ખાલી ખંજવાળ કરી શકતા નથી.
તમારી ગુણવત્તા ખાતરી (QA) ટીમોને કડક, પુનરાવર્તિત નિરીક્ષણ પ્રોટોકોલની જરૂર છે. બિલ ઓફ લેડીંગ (BOL) પર હસ્તાક્ષર કરતા પહેલા તેઓએ પૅલેટની બાહ્ય પરિમિતિનું દૃષ્ટિપૂર્વક નિરીક્ષણ કરવું જોઈએ. બાહ્ય પંક્તિઓ ટ્રાન્ઝિટ સ્કફિંગ અને સ્ટ્રેપ ડેમેજ માટે સૌથી વધુ જોખમી ક્ષેત્રનું પ્રતિનિધિત્વ કરે છે. જો QA સ્પોટ્સમાં શાહી, નીરસ પેચો અથવા ખુલ્લી ધાતુ હોય, તો તેઓએ ક્વોરેન્ટાઇન અને સમીક્ષા માટે તરત જ શિપમેન્ટને ફ્લેગ કરવું આવશ્યક છે.
યોગ્ય મેન્યુફેક્ચરિંગ પાર્ટનર પસંદ કરવાથી મોટા ભાગના હેન્ડલિંગ જોખમો તેઓ શરૂ થાય તે પહેલા જ ઘટાડી દે છે. એક વિશ્વસનીય OEM એલ્યુમિનિયમ કેન ઉત્પાદકનું મૂલ્યાંકન ફક્ત તેમની એકમ કિંમત પર થતું નથી. તમારે તેમની આઉટબાઉન્ડ લોજિસ્ટિક્સ યોગ્યતાનું ઊંડાણપૂર્વક મૂલ્યાંકન કરવું આવશ્યક છે. જો તેઓ સંપૂર્ણ ઉત્પાદન બનાવે છે પરંતુ તે ખરાબ રીતે મોકલે છે, તો તમારી ફેક્ટરી તમામ પરિણામી કચરો અને ડાઉનટાઇમ શોષી લે છે.
તમારે પ્રારંભિક ઑડિટિંગ પ્રક્રિયા દરમિયાન લક્ષિત, ઓપરેશનલ પ્રશ્નો પૂછવાની જરૂર છે. વેચાણ પુસ્તિકાઓ પર આધાર રાખશો નહીં. તેમની વાસ્તવિક વેરહાઉસ કાર્યવાહીમાં ડિગ કરો. સંભવિત સપ્લાયર્સનો ઇન્ટરવ્યુ કરતી વખતે આ ચેકલિસ્ટનો ઉપયોગ કરો:
તમારી સ્ટાન્ડર્ડ પેલેટ કન્ફિગરેશન્સ શું છે અને નિકાસ માટે તમારી મહત્તમ ઊંચાઈની મર્યાદા શું છે?
શું તમે સતત લોડ ટેન્શનને સુનિશ્ચિત કરવા માટે ઓટોમેટેડ સ્ટ્રેપિંગ અને રેપિંગ મશીનોનો ઉપયોગ કરો છો?
તમે તમારા સ્ટ્રેચ-રેપ ટેન્શનર્સને કેટલી વાર યાંત્રિક રીતે માપાંકિત કરો છો?
સમર્પિત FTL (સંપૂર્ણ ટ્રકલોડ) શિપિંગ વિરુદ્ધ એલટીએલ (ટ્રકલોડ કરતા ઓછા) શિપિંગ માટે તમારા વિશિષ્ટ પ્રોટોકોલ શું છે?
શું તમે બધા લાંબા અંતરના નૂર માટે સમર્પિત ટોચની ફ્રેમ્સ અને એજ પ્રોટેક્ટરનો ઉપયોગ કરો છો?
કોઈપણ લાંબા ગાળાના વોલ્યુમ કોન્ટ્રાક્ટ પર હસ્તાક્ષર કરતા પહેલા નક્કર પગલાં લો. હંમેશા પહેલા નાના ટ્રાયલ શિપમેન્ટની વિનંતી કરો. આ ટ્રાયલ શિપમેન્ટને તમારા સમગ્ર પ્રાપ્તિ, વેરહાઉસિંગ અને ડિપેલેટાઇઝિંગ સિક્વન્સ દ્વારા ચલાવો. સપ્લાયરની પેકેજીંગ સ્પેસિફિકેશન શીટને નજીકથી ઓડિટ કરો. ખાતરી કરો કે તેમના ડ્યુનેજ ધોરણો તમારા વેરહાઉસ પર્યાવરણીય નિયંત્રણો અને ફોર્કલિફ્ટ ક્ષમતાઓ સાથે સંપૂર્ણ રીતે સંરેખિત છે. પ્રોએક્ટિવ ઓડિટીંગ પાછળથી અસ્તવ્યસ્ત રીસીવિંગ બેઝને અટકાવે છે.
તમારા ઓપરેશનલ રોકાણને સુરક્ષિત કરવા માટે તમારી સમગ્ર સુવિધામાં મોટા પાયે માનસિકતાના પરિવર્તનની જરૂર છે. તમારે ખાલી કન્ટેનરને અત્યંત એન્જિનિયર્ડ, નાજુક ઘટકો તરીકે ગણવા માટે તમારી ટીમોને તાલીમ આપવી જોઈએ. જ્યાં સુધી તેઓ સફળતાપૂર્વક ભરાઈ ન જાય, દબાણયુક્ત અને સંપૂર્ણ રીતે સીમ ન થાય ત્યાં સુધી તેઓ અત્યંત સંવેદનશીલ રહે છે. સપ્લાયરના લોડિંગ ડોકથી લઈને તમારા ડિપેલેટાઈઝર સુધીનો દરેક એક ટચપોઈન્ટ તમારી અંતિમ ઉત્પાદન ઉપજને સીધી અસર કરે છે.
ઓપરેશન્સ અને પ્રોક્યોરમેન્ટ ટીમોએ તાત્કાલિક કાર્યવાહી કરવાની જરૂર છે. આજે તમારી સાઇટની તૈયારીની સમીક્ષા કરો. તમારા ડોક લેવલર્સનું નિરીક્ષણ કરો, તમારા ફોર્કલિફ્ટ જોડાણોને માપાંકિત કરો અને તમારા વેરહાઉસ આબોહવા નિયંત્રણોને સખત રીતે તપાસો. પેકેજિંગ સપ્લાયર સાથે ભાગીદાર કે જે તેમની ડિલિવરી પ્રક્રિયાને તેમની ઉત્પાદન પ્રક્રિયાની જેમ જ સખત રીતે એન્જિનિયર કરે છે. જ્યારે તમે તમારા ઇનબાઉન્ડ લોજિસ્ટિક્સ પ્રોટોકોલ્સને સુરક્ષિત કરો છો, ત્યારે તમારી ઉત્પાદન લાઇન દોષરહિત રીતે ચાલશે.
A: જો તમારા વેરહાઉસ ફ્લોરમાં 1% કરતા ઓછો ઢોળાવ હોય તો તમે સામાન્ય રીતે સંપૂર્ણ બેન્ડેડ પેલેટને ડબલ-સ્ટેક કરી શકો છો. લાંબા ગાળાના સ્ટોરેજ માટે અથવા જો વેરહાઉસ ઉચ્ચ ફોર્કલિફ્ટ ટ્રાફિકનો અનુભવ કરે તો સિંગલ સ્ટેકીંગની ખૂબ ભલામણ કરવામાં આવે છે. અનબૅન્ડેડ અથવા આંશિક પૅલેટને ક્યારેય ડબલ-સ્ટૅક કરશો નહીં, કારણ કે માળખાકીય અખંડિતતાના અભાવને લીધે નીચેનો ભાર તરત જ કચડી નાખશે.
A: અમે ભારપૂર્વક ભલામણ કરીએ છીએ કે 3 થી 6 મહિનાની અંદર ખાલી કન્ટેનર વાપરો. જ્યારે એલ્યુમિનિયમ પોતે ઝડપથી બગડતું નથી, ત્યારે આંતરિક ઇપોક્સી લાઇનર્સ સમય જતાં સૂકાઈ જાય છે અથવા ભેજને શોષી શકે છે. ઉચ્ચ ભેજના લાંબા સમય સુધી સંપર્કમાં રહેવાથી પણ બાહ્ય ઓક્સિડેશન થાય છે, જે પ્રિન્ટેડ ગ્રાફિક્સને બગાડે છે અને અંતિમ સીમિંગ ગુણવત્તાને અસર કરે છે.
A: ટ્રકલોડ કરતા ઓછા (LTL) શિપિંગમાં વારંવાર ટર્મિનલ ક્રોસ-ડોકિંગનો સમાવેશ થાય છે, જે નુકસાનના જોખમોને ભારે વધારો કરે છે. ક્રશિંગને રોકવા માટે, નાના MOQ માટે અત્યંત રક્ષણાત્મક ક્રેટિંગ અથવા હેવી-ડ્યુટી એજ પ્રોટેક્ટરની વિનંતી કરો. શ્રેષ્ઠ પરિણામો માટે, અમે હંમેશા સમર્પિત ફુલ ટ્રકલોડ (FTL) શિપિંગની ભલામણ કરીએ છીએ, કારણ કે તે મધ્યવર્તી પરિવહનને સંપૂર્ણપણે બાયપાસ કરે છે.
A: અસરગ્રસ્ત પેલેટને ડિપેલેટાઈઝ કરતા પહેલા તરત જ ક્વોરેન્ટાઈન કરો. ટાઇમસ્ટેમ્પ્ડ ફોટોગ્રાફ્સનો ઉપયોગ કરીને ચોક્કસ સ્થાન અને નુકસાનના પ્રકારને દસ્તાવેજ કરો. ટ્રક ડ્રાઈવર નીકળે તે પહેલા બિલ ઓફ લેડીંગ (BOL) પર ચોક્કસ નુકસાનની નોંધ લો. છેલ્લે, ઔપચારિક દાવો શરૂ કરવા અને રિપ્લેસમેન્ટ સ્ટોકની વિનંતી કરવા માટે તમારા નૂર કેરિયર અને સપ્લાયરનો એકસાથે સંપર્ક કરો.


