
Vizualizări: 0 Autor: Editor site Ora publicării: 2026-10-12 Origine: Site


Managerii lanțului de aprovizionare și operațiunilor cunosc adevărul dur despre logistica ambalajelor. Asigurarea containerelor goale de înaltă calitate este doar jumătate din luptă. Prevenirea deteriorării tranzitului, a contaminării și a problemelor de hrănire în timpul ultimului kilometru este locul în care protejați cu adevărat marjele. Ambalajele goale, nepresurizate din aluminiu rămân incredibil de vulnerabile în timpul tranzitului. Aceștia cedează cu ușurință forțelor de zdrobire, vibrațiilor și factorilor de mediu, cum ar fi schimbările bruște de umiditate. Dacă ignorați aceste riscuri logistice, liniile dvs. de producție vor avea de suferit din cauza perioadelor de neașteptate neașteptate și a deșeurilor de materiale.
Am conceput acest ghid ca o listă de verificare tehnică cuprinzătoare pentru pregătirea instalației. Logistica adecvată de intrare și protocoalele de primire vă protejează direct termenele de producție. De asemenea, vă protejează integritatea produsului final înainte ca lichidul să intre vreodată în recipient. Prin stăpânirea acestor detalii de final de milă, vă asigurați că ambalajul dumneavoastră este pregătit pentru umplere. Veți învăța cum să optimizați mediile de depozitare, să vă adaptați pentru factori de formă unici și să vă auditați eficient partenerii de aprovizionare. Permiteți-ne să studiem pașii operaționali de care aveți nevoie pentru a vă asigura lanțul de aprovizionare.
Cutiile goale de aluminiu necesită controale stricte de mediu (temperatură și umiditate) pentru a preveni condensul și oxidarea înainte de umplere.
Pregătirea șantierului impune ca docurile de descărcare, echipamentele de stivuitor și liniile de depaletizare să fie calibrate special pentru paleți ușoare și nepresurizate.
Protocoalele de manipulare trebuie să se adapteze factorilor de formă; o cutie de aluminiu elegantă necesită o stabilitate a încărcăturii și considerații de alimentare ale liniei diferite decât un format standard.
Evaluarea unui partener de ambalare OEM necesită auditarea standardelor de paletizare, a materialelor de calare și a protocoalelor de ambalare întinsă pentru a garanta livrarea impecabilă.
Să încadrăm direct problema afacerii. Manevrarea defectuoasă duce direct la pierderi operaționale semnificative. Când ambalajele goale ajung deteriorate, vă confruntați cu defecțiuni în cascadă la nivelul fabricii. Flanșele înțepate provoacă blocaje imediate ale liniilor la depaletizor. Lucrările de artă zdrobite ruinează atractivitatea comerțului cu amănuntul și forțează risipa de produs finit. Acoperirile interne compromise duc la eventuale defecțiuni ale cusăturilor, scurgeri și deteriorarea băuturilor pe rafturile de vânzare cu amănuntul.
Trebuie să înțelegeți vulnerabilitatea inerentă a ambalajelor neumplute. Fără presiune internă, containerelor goale le lipsește rezistența la strivire atât axială, cât și radială. Se comportă aproape ca niște coji de ouă fragile. Până când umplutura scapă lichid în interior și dispozitivul de cusătură blochează capacul în poziție, cilindrul subțire de metal nu poate rezista la presiunea laterală sau verticală puternică. O ușoară lovitură de la o lamă neglijentă a unui stivuitor poate distruge un întreg nivel în câteva secunde. Odată ce un singur rând se prăbușește, integritatea structurală a întregului palet eșuează.
Pentru a combate acest lucru, instalațiile trebuie să definească criterii stricte pentru limita de calitate acceptabilă (AQL) la livrare. Ratele standard acceptabile de defecte se situează în general sub 0,1% pentru livrările de ambalaje goale pentru băuturi. Atunci când transporturile depășesc acest prag, operatorii au nevoie de un plan de acțiune clar. Documentați întotdeauna imediat daunele cauzate de tranzit. Faceți fotografii clare, bine luminate înainte de a descărca camionul. Aceste dovezi vizuale previn disputele costisitoare atunci când depuneți reclamații împotriva transportatorilor de marfă sau a furnizorilor. Standardizați acest proces de documentare pentru a vă proteja bugetul operațional.
Locurile dvs. de primire dictează succesul general al logisticii dvs. de intrare. Trebuie să subliniem cerințele fizice specifice pentru zonele de descărcare. Plăcile de andocare de nivel sunt absolut nenegociabile. Plăcile de tranziție neuniforme fac ca paleții ușoare să se balanseze violent pe măsură ce stivuitoarele le traversează. Acest impuls zguduitor înclină cu ușurință nivelurile superioare pe podeaua docului. De asemenea, aveți nevoie de echipamente specializate pentru stivuitoare pentru o manipulare în siguranță. Lamele standard de stivuitor ciupesc sau înclină adesea sarcini fragile. Vă recomandăm cu căldură utilizarea schimbătoarelor laterale hidraulice. Furcile lărgite ajută, de asemenea, la distribuirea uniformă a greutății paletului pe întreaga bază, prevenind coborârea mijlocie.
Controalele de mediu la depozitare reprezintă un alt obstacol critic pentru pregătirea amplasamentului. Păstrați-vă zonele de depozitare uscate și controlate riguros la temperatură. Oscilațiile bruște de temperatură provoacă „transpirație” sau condens rapid pe metalul gol. Această umiditate compromite căptușeala internă epoxidică. De asemenea, provoacă pete externe de apă care strică estetica produsului final. Menținerea unui punct de rouă constant este obligatorie pentru depozitarea pe termen lung.
Controlul dăunătorilor și al igienei sunt la fel de vitale pentru conformitatea cu reglementările. Trebuie să mențineți în orice moment respectarea strictă a siguranței alimentelor. Respectați cu strictețe standardele FDA și GFSI (Global Food Safety Initiative). Aceste standarde necesită medii de depozitare complet sigilate. Trebuie să separați strict recipientele goale pentru băuturi de materiile prime agricole, alergenii sau substanțele chimice cu miros puternic. Contaminanții din aer se depun cu ușurință în interiorul containerelor deschise, creând riscuri severe de siguranță.
De asemenea, trebuie să abordăm limitările de stivuire fizică. Stivuirea dublă economisește spațiu în depozit, dar introduce riscuri structurale severe. Trebuie să urmați instrucțiuni stricte bazate pe gradarea podelei și distribuția greutății paleților.
Tabelul 1: Ghid de mediu și de stivuire pentru paleți goali
Categorie |
Cerință standard |
Riscuri de neconformitate |
|---|---|---|
Temperatură |
65°F - 75°F (18°C - 24°C) |
Condens, acumulare de umiditate pe căptușeala internă epoxidică. |
Umiditate |
Sub 60% umiditate relativă |
Oxidarea externă, slăbirea graficelor, creșterea bacteriană. |
Gradul de podea |
Pantă mai mică de 1%. |
Înclinarea paleților, răsturnarea de top, defecțiunea catastrofală a sarcinii. |
Înălțimea de stivuire |
Max 2 paleți (doar dacă sunt complet benzi) |
Zdrobirea nivelului inferior, pierderea integrității structurale totale. |
Stabilirea unor proceduri standard de operare (SOP) robuste este esențială pentru orice unitate de producție. Corect Manipularea cutiilor de aluminiu personalizate de la camionul de intrare la podeaua depozitului vă protejează rezultatul final. Fiecare operator trebuie să înțeleagă că mută componente fragile, extrem de proiectate. Instruirea șoferilor de stivuitor special pentru încărcături nepresurizate reduce în mod semnificativ ratele zilnice de daune.
Urmați aceste SOP-uri secvențiale pentru a muta paleții în siguranță:
Setați limite stricte de viteză pentru stivuitor în interiorul zonei de primire, menținând mișcarea sub 3 mph.
Antrenați șoferii să accelereze ușor și să frâneze ușor pentru a preveni schimbările bruște de impuls.
Evitați în întregime virajele strânse, deoarece forțele G laterale determină înclinarea și deplasarea sarcinilor extrem de grele.
Coborâți paletul cât mai aproape de podeaua depozitului în timpul tranzitului.
Inspectați baza paletului pentru lamele de lemn rupte înainte de a încerca să ridicați sarcina.
Plăcile de calare și alunecare joacă un rol critic în stabilitatea încărcăturii. Paleții necesită plăci PAL de înaltă calitate sau foi de plastic între fiecare nivel. Aceste foi de niveluri distribuie greutatea verticală uniform pe marginile containerelor de dedesubt. Ele previn, de asemenea, frecarea agresivă metal pe metal. Frecarea generează praf fin de aluminiu în timpul tranzitului. Acest praf microscopic înfundă senzorii optici ai depaletizatorilor și contaminează zona de umplere sterilă.
În continuare, trebuie să vă evaluați gradul de pregătire pentru depaletizare. Trebuie să montați paleții corect înainte de a alimenta linia. Nu mutați niciodată un palet direct dintr-un camion de livrare rece într-o cameră de umplere caldă și umedă. Includeți o perioadă de aclimatizare obligatorie în fluxul dvs. de lucru. Aduceți mai întâi recipientele la temperatura camerei. Această etapă simplă previne condensul brusc în timpul procesului de umplere la rece. Dacă umpleți lichid rece într-un recipient pentru transpirație, riscați defecte severe de cusătură și eșecuri de aderență a etichetelor.
Protocoalele de manipulare trebuie modificate în funcție de dimensiunile fizice specifice ale containerului. O Cutia elegantă de aluminiu necesită o logistică foarte specializată în comparație cu un format standard de 12 oz. Nu puteți trata geometrii diferite cu aceleași proceduri de manipulare.
Profilul mai înalt și mai îngust schimbă complet centrul de greutate. Formatele elegante creează un centru de greutate semnificativ mai ridicat pe un palet complet încărcat. Această trăsătură fizică îi face mult mai susceptibili la răsturnări în timpul tranzitului peste drum. De asemenea, crește riscul de a se înclina în timpul mișcării normale a stivuitorului peste plăcile de andocare. Operatorii trebuie să curgă mai încet și să frâneze mai moale atunci când manipulează formate elegante pentru a menține alinierea verticală absolută.
Furnizorii trebuie să își ajusteze, de asemenea, tensiunea și protocoalele de ambalare în consecință. Tensiunea standard de înfășurare va zdrobi cu ușurință rândurile exterioare ale unui palet elegant. Diametrul îngust oferă pur și simplu o rezistență radială mai mică împotriva foliei de plastic. Furnizorii trebuie să-și calibreze cu precizie tensiunea de înfășurare automată. Ei trebuie să folosească, de asemenea, colțuri grele de-a lungul tuturor celor patru margini. Această îmbarcare rigidă asigură stabilitatea încărcăturii fără a strânge coloanele perimetrale delicate spre interior.
Schimbările de linie necesită și ajustări mecanice specifice. Atunci când comută între formatul standard și cel elegant, operatorii trebuie să ajusteze cu atenție înălțimea de măturare a depaletizatorului. De asemenea, trebuie să îngusteze șinele de ghidare ale transportorului în aval. Dacă nu reușiți să reglați șinele de ghidare, containerele mai înguste vor sări, se vor bloca și vor trece peste centură. Această punte le determină în cele din urmă să se zdrobească sub presiune continuă.
Tabelul 2: Ajustări de format standard vs. elegante
Factorul de manipulare |
Format standard |
Format elegant |
|---|---|---|
Centrul de greutate |
Moderat; bază distribuită uniform |
Ridicat; top-grea pe paleți plini |
Tensiune Wrap |
Limite standard de tensiune din fabrică |
Tensiune redusă cu plăci de colț rigide |
Sine transportoare |
Setări standard de lățime |
Setări restrânse pentru a preveni crearea de punți |
Măturarea depaletizatorului |
Calibrarea înălțimii standard |
Calibrare redusă pentru profile mai înalte |
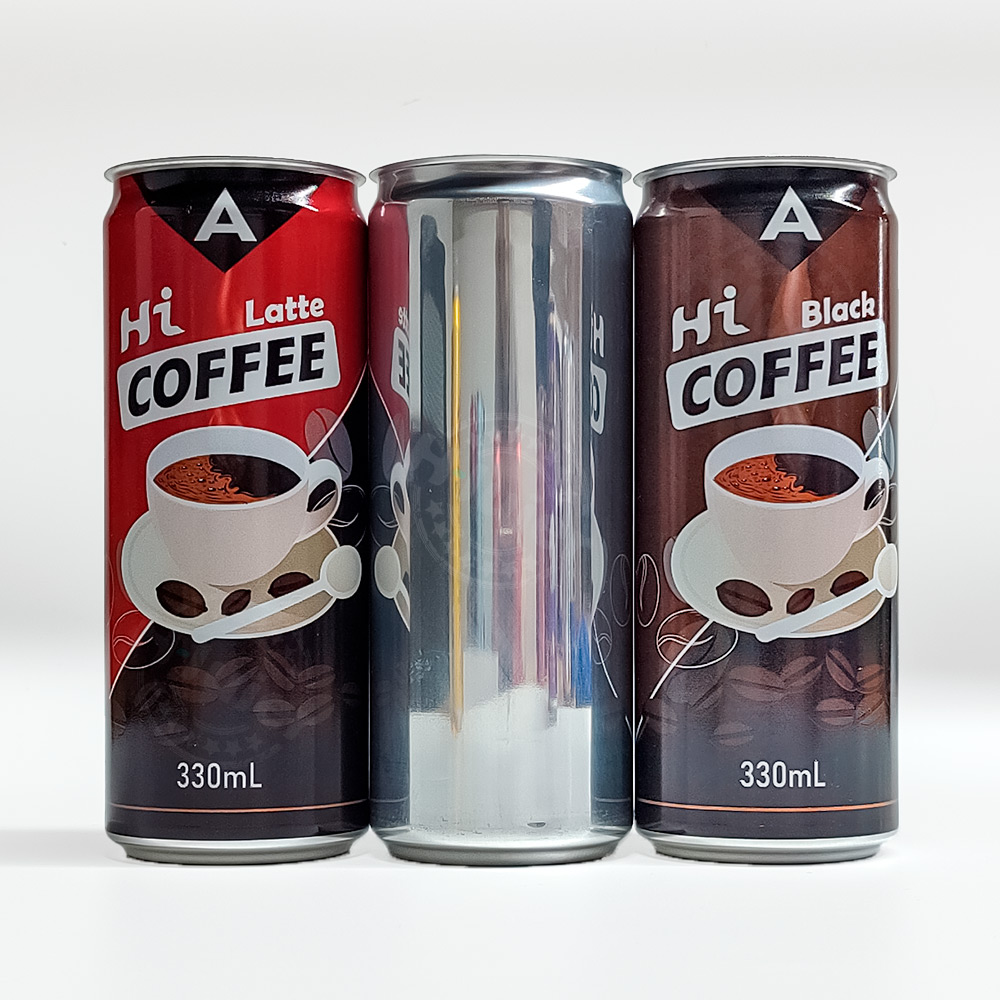
Atractia vizuala determina direct deciziile de cumparare ale consumatorilor pe rafturile de retail. Un exterior deteriorat ruinează întregul efort de marketing și branding. Trebuie să abordăm vulnerabilitățile specifice ale unui cutie de băutură imprimată . Aceste containere decorate sunt supuse unor solicitări mecanice extreme în timpul tranzitului peste drum.
Microvibrațiile apar constant în timpul transportului de mărfuri. Aceste vibrații de înaltă frecvență fac ca containerele adiacente să se frece unele de altele de mii de ori pe oră. Această frecare continuă creează riscuri severe de uzură. Atenuează cu ușurință lacurile mate premium. De asemenea, zgârie agresiv cernelurile UV lucioase. Dacă un camion de livrare are suspensie pneumatică slabă, frecarea rezultată poate distruge valoarea estetică a unui întreg palet înainte ca acesta să ajungă vreodată la docul dumneavoastră.
Furnizorii de top folosesc soluții avansate de ambalare pentru a atenua acest risc exact de frecare. Ei folosesc sisteme de bandă verticală de înaltă tensiune care comprimă sarcina în siguranță. Ei folosesc cadre superioare rigide din lemn sau plastic pentru a ține nivelurile superioare perfect pătrate. Ele optimizează, de asemenea, materialele stratului pentru a prinde ușor jantele, blocând eficient cilindrii pe loc. Atunci când containerele nu pot vibra lateral unul împotriva celuilalt, pur și simplu nu se pot zgâria.
Echipele dumneavoastră de asigurare a calității (QA) au nevoie de protocoale de inspecție stricte și repetabile. Ar trebui să inspecteze vizual perimetrul exterior al unui palet înainte de a semna conosamentul (BOL). Rândurile exterioare reprezintă zona cu cel mai mare risc absolut pentru zgârieturi din tranzit și deteriorarea curelei. În cazul în care QA prezintă pete de cerneală frecată, pete terne sau metal liber expus, trebuie să semnalizeze imediat expedierea pentru carantină și revizuire.
Alegerea partenerului de producție potrivit atenuează majoritatea riscurilor de manipulare chiar înainte de a începe. Un de încredere Producătorul OEM de cutii de aluminiu nu este evaluat doar pe baza costului lor unitar. Trebuie să evaluați profund competența lor în logistică de ieșire. Dacă fabrică un produs perfect, dar îl expediază prost, fabrica ta absoarbe toate deșeurile și timpii de nefuncționare rezultate.
Trebuie să puneți întrebări operaționale direcționate în timpul procesului inițial de audit. Nu vă bazați pe broșurile de vânzare. Sapă în procedurile lor reale de depozit. Utilizați această listă de verificare atunci când intervieviți potențialii furnizori:
Care sunt configurațiile dvs. standard de paleți și care sunt limitele dvs. maxime de înălțime pentru export?
Utilizați mașini automate de înfășurat și împachetat pentru a asigura o tensiune constantă a sarcinii?
Cât de des îți calibrezi mecanic dispozitivele de întindere?
Care sunt protocoalele dumneavoastră specifice pentru expedierea LTL (Less Than Truckload) față de expedierea FTL (Full Truckload) dedicată?
Folosiți cadre superioare și protectoare de margini dedicate pentru toate mărfurile pe distanțe lungi?
Luați măsuri concrete înainte de a semna orice contract de volum pe termen lung. Solicitați întotdeauna mai întâi o mică livrare de probă. Rulați această expediere de probă prin întreaga secvență de primire, depozitare și depaletizare. Verificați îndeaproape fișa cu specificațiile de ambalare a furnizorului. Asigurați-vă că standardele lor de calaj se aliniază perfect cu controalele de mediu ale depozitului dvs. și cu capabilitățile stivuitorului. Auditul proactiv previne caile de recepție haotice mai târziu.
Protejarea investiției dumneavoastră operaționale necesită o schimbare masivă a mentalității în cadrul unității dumneavoastră. Trebuie să vă instruiți echipele să trateze containerele goale ca componente fragile, extrem de proiectate. Ele rămân extrem de vulnerabile până când sunt umplute cu succes, presurizate și cusute complet. Fiecare punct de contact de la docul de încărcare al furnizorului la depaletizorul dvs. afectează direct randamentul final al producției.
Echipele de operațiuni și achiziții trebuie să acționeze imediat. Examinați-vă pregătirea site-ului astăzi. Inspectați-vă nivelele de andocare, calibrați-vă atașamentele pentru stivuitor și verificați riguros comenzile climatice ale depozitului. Colaborați cu un furnizor de ambalaje care își proiectează procesul de livrare la fel de riguros ca și procesul de fabricație. Când vă asigurați protocoalele de logistică de intrare, liniile de producție vor funcționa impecabil.
R: În mod obișnuit, puteți stivui dublu paleți complet benzi dacă podeaua depozitului dvs. are o pantă mai mică de 1%. Stivuirea unică este foarte recomandată pentru depozitarea pe termen lung sau dacă depozitul se confruntă cu trafic ridicat de stivuitoare. Nu stivuiți niciodată paleți parțiali sau fără bandă, deoarece lipsa integrității structurale va provoca zdrobirea imediată a încărcăturii inferioare.
R: Vă recomandăm insistent să folosiți recipiente goale în decurs de 3 până la 6 luni. În timp ce aluminiul în sine nu se degradează rapid, căptușelile interne epoxidice se pot usca sau absorb umiditatea în timp. Expunerea prelungită la umiditate ridicată cauzează, de asemenea, oxidarea externă, care distruge grafica imprimată și afectează calitatea finală a cusăturilor.
R: Transportul Less Than Truckload (LTL) implică cross-docking frecvent la terminal, ceea ce crește drastic riscurile de daune. Pentru a preveni strivirea, solicitați cutii de protecție extremă sau dispozitive de protecție pentru margini de mare rezistență pentru MOQ-uri mai mici. Pentru cele mai bune rezultate, recomandăm întotdeauna transportul dedicat Full Truckload (FTL), deoarece ocolește complet transferurile intermediare.
R: Puneți în carantină paletul afectat imediat înainte de depaletizare. Documentați locația specifică și tipul de daune folosind fotografii marcate cu ora. Notați daunele exacte pe conosamentul (BOL) înainte de a pleca șoferul camionului. În cele din urmă, contactați-vă simultan transportatorul de marfă și furnizorul pentru a iniția o reclamație oficială și pentru a solicita stoc de înlocuire.


