
দৰ্শন: 0 লেখক: চাইট সম্পাদক প্ৰকাশৰ সময়: ২০২৬-১০-১২ উৎপত্তি: স্থান


যোগান শৃংখল আৰু অপাৰেচন মেনেজাৰসকলে পেকেজিং লজিষ্টিকছৰ বিষয়ে কঠিন সত্যটো জানে। উচ্চমানৰ খালী পাত্ৰ সুৰক্ষিত কৰাটো যুদ্ধৰ আধাহে। চূড়ান্ত মাইলৰ সময়ত ট্ৰেনজিটৰ ক্ষতি, দূষণ, আৰু খাদ্যৰ সমস্যা প্ৰতিৰোধ কৰাটোৱেই হৈছে য'ত আপুনি সঁচাকৈয়ে মাৰ্জিনক সুৰক্ষিত কৰে। খালী, চাপবিহীন এলুমিনিয়াম পেকেজিং ট্ৰেনজিটৰ সময়ত অবিশ্বাস্যভাৱে দুৰ্বল হৈয়েই থাকে। ইহঁতে সহজেই গুড়ি কৰা বল, কুটিল কম্পন, আৰু হঠাতে আৰ্দ্ৰতাৰ পৰিৱৰ্তনৰ দৰে পৰিৱেশৰ কাৰকৰ ওচৰত বলি হয়। যদি আপুনি এই লজিষ্টিক বিপদসমূহক আওকাণ কৰে, তেন্তে আপোনাৰ উৎপাদন লাইনসমূহে অপ্ৰত্যাশিতভাৱে ডাউনটাইম আৰু সামগ্ৰীৰ অপচয়ৰ সন্মুখীন হ’ব।
আমি এই গাইডখন সুবিধাৰ প্ৰস্তুতিৰ বাবে এক বিস্তৃত কাৰিকৰী পৰীক্ষা তালিকা হিচাপে ডিজাইন কৰিলোঁ। সঠিক ইনবাউণ্ড লজিষ্টিক আৰু গ্ৰহণ প্ৰটোকলসমূহে আপোনাৰ উৎপাদন সময়ৰেখাসমূহ প্ৰত্যক্ষভাৱে সুৰক্ষিত কৰে। ইয়াৰ উপৰিও তৰল পদাৰ্থ কেতিয়াও পাত্ৰত প্ৰৱেশ কৰাৰ আগতেই আপোনাৰ চূড়ান্ত সামগ্ৰীৰ অখণ্ডতাক সুৰক্ষিত কৰে। এই চূড়ান্ত-মাইলৰ বিৱৰণসমূহ আয়ত্ত কৰি, আপুনি নিশ্চিত কৰে যে আপোনাৰ পেকেজিং ভৰোৱাৰ বাবে সাজু হৈ উপস্থিত হয়। আপুনি গুদামৰ পৰিৱেশসমূহ কেনেকৈ অনুকূল কৰিব লাগে, অনন্য ফৰ্ম ফ্যাক্টৰসমূহৰ বাবে সামঞ্জস্য কৰিব লাগে, আৰু আপোনাৰ যোগান অংশীদাৰসকলক ফলপ্ৰসূভাৱে অডিট কৰিব লাগে শিকিব। আপোনাৰ যোগান শৃংখল সুৰক্ষিত কৰিবলৈ আপুনি প্ৰয়োজনীয় কাৰ্য্যকৰী পদক্ষেপসমূহৰ বিষয়ে আমি ডুব যাওঁ আহক।
খালী এলুমিনিয়ামৰ কেন ভৰোৱাৰ আগতে ঘনীভূত হোৱা আৰু অক্সিডেচন ৰোধ কৰিবলৈ কঠোৰ পৰিৱেশ নিয়ন্ত্ৰণ (উষ্ণতা আৰু আৰ্দ্ৰতা)ৰ প্ৰয়োজন হয়।
ছাইটৰ প্ৰস্তুতিয়ে নিৰ্দেশ কৰে যে আনলোডিং ডক, ফৰ্কলিফ্ট সঁজুলি, আৰু ডিপেলেটাইজিং লাইনসমূহ বিশেষভাৱে লঘু, চাপবিহীন পেলেটৰ বাবে মানাংকন কৰা হয়।
নিয়ন্ত্ৰণ প্ৰটোকলসমূহে ফৰ্ম ফ্যাক্টৰসমূহৰ সৈতে খাপ খুৱাব লাগিব; এটা চিকচিকিয়া এলুমিনিয়াম কেনৰ বাবে এটা প্ৰামাণিক বিন্যাসতকৈ বিভিন্ন লোড স্থিৰতা আৰু লাইন-ফিডিং বিবেচনাৰ প্ৰয়োজন হয়।
এটা OEM পেকেজিং অংশীদাৰ মূল্যায়ন কৰিবলৈ তেওঁলোকৰ পেলেটাইজিং প্ৰামাণিকসমূহ, ডানেজ সামগ্ৰীসমূহ, আৰু ষ্ট্ৰেচ-ৰেপিং প্ৰটোকলসমূহ অডিট কৰাৰ প্ৰয়োজন হয় যাতে প্ৰিষ্টিন ডেলিভাৰীৰ নিশ্চয়তা থাকে।
ব্যৱসায়িক সমস্যাটো পোনপটীয়াকৈ ফ্ৰেম কৰা যাওক। দুৰ্বল হেণ্ডলিঙে পোনপটীয়াকৈ যথেষ্ট কাৰ্য্যকৰী লোকচানৰ সৃষ্টি কৰে। যেতিয়া খালী পেকেজিং ক্ষতিগ্ৰস্ত হৈ আহে, আপুনি কাৰখানাৰ মজিয়াত কেছকেডিং বিফলতাৰ সন্মুখীন হয়। ডেণ্টেড ফ্লেংগে ডিপেলেটাইজাৰত তৎক্ষণাত লাইন জাম কৰে। স্কফড আৰ্টৱৰ্কে খুচুৰা আবেদন ধ্বংস কৰে আৰু সম্পূৰ্ণ সামগ্ৰীৰ আৱৰ্জনা কৰিবলৈ বাধ্য কৰে। আপোচ কৰা আভ্যন্তৰীণ আৱৰণৰ ফলত অৱশেষত ছিমাৰ বিকল হয়, লিক হয়, আৰু খুচুৰা শ্বেলফত পানীয়ৰ নষ্ট হয়।
আপুনি পূৰণ নকৰা পেকেজিঙৰ অন্তৰ্নিহিত দুৰ্বলতা বুজিব লাগিব। আভ্যন্তৰীণ চাপ অবিহনে খালী পাত্ৰত অক্ষীয় আৰু ৰেডিয়েল দুয়োটা ক্ৰাছ শক্তিৰ অভাৱ হয়। ইহঁতৰ আচৰণ প্ৰায় ভংগুৰ কণীৰ খোলাৰ দৰে। যেতিয়ালৈকে ফিলাৰটোৱে ভিতৰত তৰল পদাৰ্থ নপৰে আৰু ছিমাৰে ঢাকনিখন ঠাইত লক নকৰে, তেতিয়ালৈকে পাতল ধাতুৰ চিলিণ্ডাৰটোৱে গধুৰ পাৰ্শ্বীয় বা উলম্ব চাপ সহ্য কৰিব নোৱাৰে। অসাৱধান ফৰ্কলিফ্ট ব্লেডৰ পৰা সামান্য বাম্পে কেইছেকেণ্ডমানৰ ভিতৰতে এটা সম্পূৰ্ণ টায়াৰ নষ্ট কৰিব পাৰে। এবাৰ এটা শাৰী ভাঙি গ’লে সমগ্ৰ পেলেটটোৰ গাঁথনিগত অখণ্ডতা বিকল হৈ পৰে।
ইয়াৰ বিৰুদ্ধে যুঁজিবলৈ সুবিধাসমূহে ডেলিভাৰীৰ সময়ত কঠোৰ গ্ৰহণযোগ্য গুণগত সীমা (AQL) মাপকাঠী নিৰ্ধাৰণ কৰিব লাগিব। খালী পানীয় পেকেজিং ডেলিভাৰীৰ বাবে মানক গ্ৰহণযোগ্য দোষৰ হাৰ সাধাৰণতে ০.১%ৰ তলত থাকে। যেতিয়া চালানসমূহে এই সীমা অতিক্ৰম কৰে, তেতিয়া অপাৰেটৰসকলক এটা স্পষ্ট কাৰ্য্য পৰিকল্পনাৰ প্ৰয়োজন হয়। সদায় ট্ৰেনজিটৰ ক্ষতিৰ নথিভুক্ত কৰক তৎক্ষণাত। ট্ৰাকখন নমাই দিয়াৰ আগতে স্পষ্ট, ভালদৰে পোহৰাই তোলা ফটো লওক। এই দৃশ্যমান প্ৰমাণে ব্যয়বহুল বিবাদ ৰোধ কৰে যেতিয়া আপুনি মালবাহী বা যোগানকাৰীৰ বিৰুদ্ধে দাবী দাখিল কৰে। আপোনাৰ কাৰ্য্যকৰী বাজেট সুৰক্ষিত কৰিবলে এই আলেখ্যন প্ৰক্ৰিয়া প্ৰামাণিক কৰক।
আপোনাৰ ৰিচিভিং বেই আপোনাৰ ইনবাউণ্ড লজিষ্টিকছৰ সামগ্ৰিক সফলতা নিৰ্ধাৰণ কৰে। আমি আনলোডিং জ’নৰ বাবে নিৰ্দিষ্ট ভৌতিক প্ৰয়োজনীয়তাৰ ৰূপৰেখা দাঙি ধৰিব লাগিব। লেভেল ডক প্লেট একেবাৰে নন-নেগোচিয়েবল। অসমান ট্ৰেঞ্জিচন প্লেটৰ ফলত লঘু পেলেটবোৰ ফৰ্কলিফ্টে পাৰ হৈ যোৱাৰ লগে লগে হিংস্ৰভাৱে দোল খায়। এই ৰকিং গতিবেগে সহজেই ওপৰৰ টায়াৰবোৰ ডক ফ্ল’ৰত টিপ কৰে। নিৰাপদভাৱে চম্ভালিব পৰাকৈ বিশেষ ফৰ্কলিফ্ট সঁজুলিৰো প্ৰয়োজন। ষ্টেণ্ডাৰ্ড ফৰ্কলিফ্ট ব্লেডে প্ৰায়ে ভংগুৰ বোজা চিটিকি বা হেলনীয়া কৰে। আমি হাইড্ৰলিক চাইড-শ্বিফ্টাৰ ব্যৱহাৰ কৰিবলৈ অতিশয় পৰামৰ্শ দিওঁ। বহল কৰা কাঁটাচামুচবোৰেও পেলেটৰ ওজন সমগ্ৰ বেছত সমানে বিতৰণ কৰাত সহায় কৰে, যাৰ ফলত মধ্যম-ছেগ ৰোধ হয়।
গুদামৰ পৰিৱেশ নিয়ন্ত্ৰণে স্থানৰ প্ৰস্তুতিৰ বাবে আন এক জটিল বাধাৰ সৃষ্টি কৰে। আপোনাৰ সংৰক্ষণ স্থান হাড় শুকান আৰু কঠোৰভাৱে উষ্ণতা নিয়ন্ত্ৰিত ৰাখক। হঠাতে উষ্ণতাৰ দোলনৰ ফলত খালী ধাতুটোৰ ওপৰত 'ঘামচি' বা দ্ৰুত ঘনীভূত হয়। এই আৰ্দ্ৰতাই আভ্যন্তৰীণ ইপক্সি আৱৰণৰ লগত আপোচ কৰে। ইয়াৰ ফলত বাহ্যিক পানীৰ দাগও হয় যিয়ে চূড়ান্ত সামগ্ৰীৰ নান্দনিকতা নষ্ট কৰে। দীৰ্ঘদিন ধৰি সংৰক্ষণৰ বাবে শিশিৰৰ বিন্দু এটা স্থিৰ কৰি ৰখাটো বাধ্যতামূলক।
নিয়ন্ত্ৰণ অনুসৰণৰ বাবে কীট-পতংগ আৰু পৰিষ্কাৰ-পৰিচ্ছন্নতা নিয়ন্ত্ৰণ সমানেই গুৰুত্বপূৰ্ণ। আপুনি সকলো সময়তে খাদ্য-সুৰক্ষাৰ কঠোৰ নিয়ম মানি চলিব লাগিব। এফ ডি এ আৰু জি এফ এছ আই (গ্ল’বেল ফুড ছেফটি ইনিচিয়েটিভ)ৰ মানদণ্ড কঠোৰভাৱে মানি চলক। এই মানদণ্ডসমূহৰ বাবে সম্পূৰ্ণৰূপে বন্ধ গুদামৰ পৰিৱেশৰ প্ৰয়োজন। খালী পানীয়ৰ পাত্ৰবোৰ কেঁচা কৃষি সামগ্ৰী, এলাৰ্জেন বা তীব্ৰ গোন্ধযুক্ত ৰাসায়নিক পদাৰ্থৰ পৰা কঠোৰভাৱে পৃথক কৰিব লাগিব। বায়ুমণ্ডলীয় দূষক পদাৰ্থবোৰ মুকলি পাত্ৰৰ ভিতৰত সহজেই থিতাপি লয়, যাৰ ফলত সুৰক্ষাৰ বাবে ভয়াৱহ বিপদৰ সৃষ্টি হয়।
আমি ভৌতিক ষ্টেকিং সীমাবদ্ধতাসমূহো সম্বোধন কৰিব লাগিব। ডাবল-ষ্টেকিঙে গুদামৰ স্থান ৰাহি কৰে যদিও গুৰুতৰ গাঁথনিগত বিপদৰ সৃষ্টি কৰে। আপুনি মজিয়াৰ গ্ৰেডিং আৰু পেলেটৰ ওজন বিতৰণৰ ওপৰত ভিত্তি কৰি কঠোৰ নিৰ্দেশনা মানি চলিব লাগিব।
টেবুল 1: খালী পেলেটসমূহৰ বাবে পৰিৱেশ আৰু ষ্টেকিং নিৰ্দেশিকাসমূহ
শ্ৰেণী |
মানক প্ৰয়োজনীয়তা |
অমান্যতাৰ আশংকা |
|---|---|---|
তাপমান |
৬৫° ফাৰেনহাইট - ৭৫° ফাৰেনহাইট (১৮°চেলছিয়াছ - ২৪°চেলছিয়াছ) |
ঘনীভূতকৰণ, আভ্যন্তৰীণ ইপক্সি আৱৰণত আৰ্দ্ৰতা জমা হোৱা। |
আৰ্দ্ৰতা |
৬০% আপেক্ষিক আৰ্দ্ৰতাৰ তলত |
বাহ্যিক অক্সিডেচন, গ্রাফিক্সৰ নিস্তেজতা, বেক্টেৰিয়াৰ বৃদ্ধি। |
ফ্ল'ৰ গ্ৰেড |
১%তকৈ কম ঢাল |
পেলেট হেলনীয়া, শীৰ্ষ স্তৰৰ টিপিং, বিপৰ্যয়জনক লোড বিকল। |
ষ্টেকিং হাইট |
সৰ্বোচ্চ ২ টা পেলেট (কেৱল যদি সম্পূৰ্ণৰূপে বেণ্ড কৰা হয়) |
তলৰ স্তৰৰ ক্ৰুচিং, সম্পূৰ্ণ গাঁথনিগত অখণ্ডতা হেৰুৱা। |
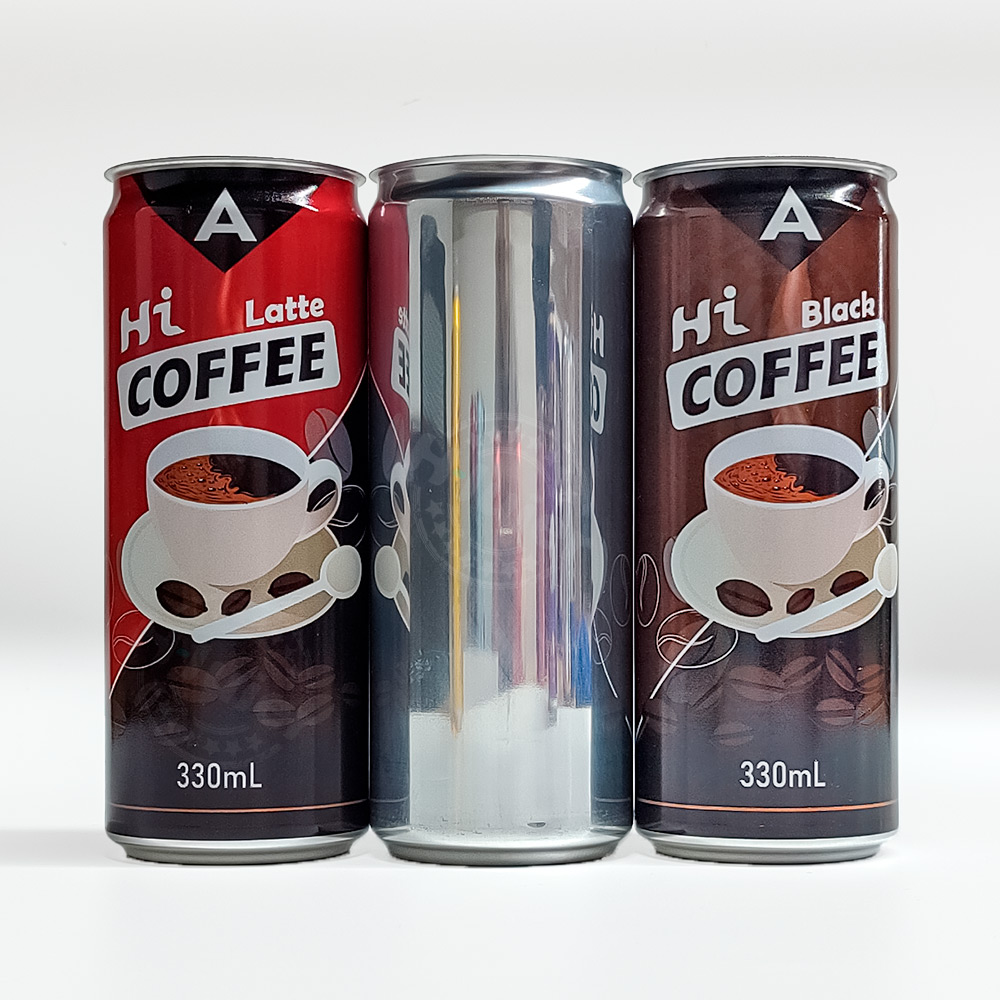
যিকোনো উৎপাদন সুবিধাৰ বাবে শক্তিশালী মানক পৰিচালনা পদ্ধতি (এছ অ’ পি) স্থাপন কৰাটো অতি প্ৰয়োজনীয়। যথাযথ কাষ্টম এলুমিনিয়ামৰ কেন পৰিচালনা কৰিলে আপোনাৰ তলৰ ৰেখাডাল সুৰক্ষিত হয়। ইনবাউণ্ড ট্ৰাকৰ পৰা গুদামৰ মজিয়ালৈকে প্ৰতিজন অপাৰেটৰে বুজিব লাগিব যে তেওঁলোকে অতি অভিযন্তা, ভংগুৰ উপাদানসমূহ স্থানান্তৰিত কৰিছে। আপোনাৰ ফৰ্কলিফ্ট চালকসকলক বিশেষভাৱে চাপবিহীন লোডৰ বাবে প্ৰশিক্ষণ দিলে দৈনিক ক্ষতিৰ হাৰ যথেষ্ট হ্ৰাস পায়।
পেলেটসমূহ সুৰক্ষিতভাৱে স্থানান্তৰ কৰাৰ বাবে এই ক্ৰমিক SOPসমূহ অনুসৰণ কৰক:
ৰিচিভিং জ'নৰ ভিতৰত কঠোৰ ফৰ্কলিফ্টৰ গতি সীমা নিৰ্ধাৰণ কৰক, গতি ঘণ্টাত ৩ মাইলতকৈ কম ৰাখক।
হঠাতে গতিবেগ পৰিৱৰ্তন ৰোধ কৰিবলৈ চালকক মসৃণ ত্বৰণ আৰু কোমল ব্ৰেকিংৰ ওপৰত প্ৰশিক্ষণ দিয়ক।
চোকা ঘূৰণীয়া সম্পূৰ্ণৰূপে এৰক, কিয়নো পাৰ্শ্বীয় জি-বলে ওপৰৰ গধুৰ বোজাবোৰ হেলনীয়া আৰু স্থানান্তৰিত কৰে।
ট্ৰেনজিটৰ সময়ত পেলেটটো গুদামৰ মজিয়াৰ যিমান পাৰি ওচৰত নমাই দিয়ক।
বোজা তুলিবলৈ চেষ্টা কৰাৰ আগতে পেলেটৰ ভিত্তিটো ভঙা কাঠৰ স্লেটৰ বাবে পৰীক্ষা কৰক।
ডানেজ আৰু স্লিপ শ্বীটে বোজাৰ স্থিৰতাত গুৰুত্বপূৰ্ণ ভূমিকা পালন কৰে। পেলেটৰ বাবে প্ৰতিটো স্তৰৰ মাজত উচ্চমানৰ চিপবৰ্ড বা প্লাষ্টিকৰ স্লিপ শ্বীটৰ প্ৰয়োজন হয়। এই টায়াৰ শ্বীটবোৰে তলৰ পাত্ৰবোৰৰ ৰিমবোৰৰ ওপৰেৰে উলম্ব ওজন সমানে বিতৰণ কৰে। ইয়াৰ উপৰিও ধাতুৰ ওপৰত ধাতুৰ ওপৰত আক্ৰমণাত্মক ঘৰ্ষণ ৰোধ কৰে। ঘৰ্ষণৰ ফলত ট্ৰেনজিটৰ সময়ত মিহি এলুমিনিয়ামৰ ধূলি উৎপন্ন হয়। এই অণুবীক্ষণিক ধূলিয়ে ডিপেলেটাইজাৰ অপটিকেল চেন্সৰ বন্ধ কৰি দিয়ে আৰু বীজাণুমুক্ত ভৰোৱা অঞ্চলটো দূষিত কৰে।
ইয়াৰ পিছত আপুনি আপোনাৰ ডিপেলেটাইজিং প্ৰস্তুতিৰ মূল্যায়ন কৰিব লাগিব। লাইনটো খুৱাবৰ আগতে আপুনি পেলেটবোৰ সঠিকভাৱে ষ্টেজ কৰিব লাগিব। ঠাণ্ডা ডেলিভাৰী ট্ৰাকৰ পৰা কেতিয়াও পেলেট পোনে পোনে উষ্ণ, আৰ্দ্ৰ ভৰোৱা কোঠালৈ লৈ নাযাব। আপোনাৰ কাৰ্য্যপ্ৰবাহত এটা বাধ্যতামূলক অভ্যস্ততা সময় অন্তৰ্ভুক্ত কৰক। প্ৰথমে পাত্ৰবোৰ পৰিৱেশৰ কোঠাৰ উষ্ণতালৈ আনিব লাগে। এই সৰল ষ্টেজিং পদক্ষেপে ঠাণ্ডা-ভৰোৱা প্ৰক্ৰিয়াৰ সময়ত হঠাতে ঘনীভূত হোৱা ৰোধ কৰে। যদি আপুনি ঘামচি ওলোৱা পাত্ৰত ঠাণ্ডা তৰল পদাৰ্থ ভৰাই দিয়ে, তেন্তে আপুনি গুৰুতৰ ছিমিং দোষ আৰু লেবেলৰ আঠাযুক্ত হোৱা বিকল হোৱাৰ আশংকা থাকে।
নিয়ন্ত্ৰণ প্ৰটোকলসমূহ ধাৰকৰ নিৰ্দিষ্ট ভৌতিক মাত্ৰাসমূহৰ ওপৰত ভিত্তি কৰি সলনি হব লাগিব। উ চিকচিকিয়া এলুমিনিয়ামৰ কেনত অতি বিশেষ লজিষ্টিকছৰ প্ৰয়োজন হয়। 12 অজৰ মানক ফৰ্মেটৰ তুলনাত আপুনি একে নিয়ন্ত্ৰণ পদ্ধতিৰে বিভিন্ন জ্যামিতিৰ চিকিৎসা কৰিব নোৱাৰে।
ওখ, সংকীৰ্ণ প্ৰফাইলে মাধ্যাকৰ্ষণ কেন্দ্ৰ সম্পূৰ্ণৰূপে স্থানান্তৰিত কৰে। চিকচিকিয়া ফৰ্মেটে সম্পূৰ্ণৰূপে লোড কৰা পেলেটত যথেষ্ট বেছি মাধ্যাকৰ্ষণ কেন্দ্ৰ সৃষ্টি কৰে। এই শাৰীৰিক বৈশিষ্ট্যই ইহঁতক অভাৰ-দ্য-ৰোড ট্ৰেনজিটৰ সময়ত টিপিঙৰ বাবে বহুত বেছি সহজ কৰি তোলে। ইয়াৰ উপৰিও ডক প্লেটৰ ওপৰেৰে স্বাভাৱিক ফৰ্কলিফ্টৰ গতিবিধিৰ সময়ত হেলনীয়া হোৱাৰ আশংকা বৃদ্ধি কৰে। নিৰপেক্ষ উলম্ব প্ৰান্তিককৰণ বজাই ৰাখিবলৈ চিকচিকিয়া ফৰ্মেটসমূহ নিয়ন্ত্ৰণ কৰাৰ সময়ত অপাৰেটৰসকলে লেহেমীয়াকৈ কোণত আৰু ব্ৰেক কোমল কৰিব লাগিব।
যোগানকাৰীসকলেও সেই অনুসৰি তেওঁলোকৰ টেনচন আৰু ৰেপিং প্ৰট’কল সামঞ্জস্য কৰিব লাগিব। ষ্টেণ্ডাৰ্ড ষ্ট্ৰেচ-ৰেপ টেনচনে এটা চিকচিকিয়া পেলেটৰ বাহিৰৰ শাৰীবোৰ সহজেই থেতেলিয়াই পেলাব। সংকীৰ্ণ ব্যাসে কেৱল প্লাষ্টিকৰ ফিল্মৰ বিৰুদ্ধে কম ৰেডিয়েল ৰেজিষ্টেন্স প্ৰদান কৰে। যোগানকাৰীয়ে তেওঁলোকৰ স্বয়ংক্ৰিয় ৰেপ টেনচন নিখুঁতভাৱে মানাংকন কৰিব লাগিব। চাৰিওটা প্ৰান্তৰ কাষেৰেও হেভি ডিউটি কৰ্ণাৰ বৰ্ডিং ব্যৱহাৰ কৰিব লাগিব। এই কঠিন বৰ্ডিঙে সুক্ষ্ম পৰিধিৰ স্তম্ভবোৰ ভিতৰলৈ চেপি নোযোৱাকৈ বোজাৰ স্থিৰতা নিশ্চিত কৰে।
লাইন চেঞ্জ অভাৰৰ বাবেও নিৰ্দিষ্ট যান্ত্ৰিক সালসলনিৰ প্ৰয়োজন হয়। প্ৰামাণিক আৰু চিকচিকিয়া বিন্যাসৰ মাজত চুইচ কৰাৰ সময়ত, অপাৰেটৰসকলে ডিপেলেটাইজাৰ ছুইপৰ উচ্চতা সাৱধানে সামঞ্জস্য কৰিব লাগিব। কনভেয়ৰ গাইড ৰেলবোৰো তলৰ ফালে সংকীৰ্ণ কৰিব লাগিব। যদি আপুনি গাইড ৰেলসমূহ সামঞ্জস্য কৰিব নোৱাৰে, তেন্তে সংকীৰ্ণ পাত্ৰবোৰে বেল্টৰ ওপৰেৰে বাউন্স, বটলনেক আৰু ব্ৰীজ কৰিব। এই ব্ৰীজিঙৰ ফলত শেষত অবিৰত ৰেখাৰ চাপত ইহঁত থেতেলিয়াই পেলোৱা হয়।
টেবুল ২: প্ৰামাণিক বনাম চিকচিকিয়া বিন্যাস সালসলনি
হেণ্ডলিং ফ্যাক্টৰ |
প্ৰামাণিক বিন্যাস |
চিকচিকিয়া ফৰ্মেট |
|---|---|---|
মাধ্যাকৰ্ষণ কেন্দ্ৰ |
মধ্যমীয়া; সমানে বিতৰণ কৰা ভিত্তি |
ওখ; সম্পূৰ্ণ পেলেটত শীৰ্ষ-গধুৰ |
ৰেপ টেনচন |
ষ্টেণ্ডাৰ্ড ফেক্টৰী টেনচন সীমা |
কঠিন কোণৰ বৰ্ডৰ সৈতে টেনচন হ্ৰাস পায় |
কনভেয়ৰ ৰেল |
প্ৰামাণিক প্ৰস্থ সংহতিসমূহ |
ব্ৰীজিং ৰোধ কৰিবলৈ ছেটিংছ সংকুচিত কৰা হৈছে |
ডিপেলেটাইজাৰ ছুইপ |
মানক উচ্চতা মানাংকন |
ওখ আলেখ্যনৰ বাবে মানাংকন কম কৰা হৈছে |
দৃশ্যমান আবেদনে খুচুৰা শ্বেলফত গ্ৰাহকৰ ক্ৰয়ৰ সিদ্ধান্তক প্ৰত্যক্ষভাৱে পৰিচালিত কৰে। ক্ষতিগ্ৰস্ত বাহিৰৰ অংশই সমগ্ৰ বিপণন আৰু ব্ৰেণ্ডিং প্ৰচেষ্টাটো ধ্বংস কৰি পেলায়। আমি ক’ৰ নিৰ্দিষ্ট দুৰ্বলতাসমূহৰ সৈতে মোকাবিলা কৰিব লাগিব ছপা পানীয়ৰ কেন . এই সজোৱা পাত্ৰবোৰে পথৰ ওপৰেৰে ট্ৰেনজিটৰ সময়ত অত্যন্ত যান্ত্ৰিক চাপৰ সন্মুখীন হয়।
মাল পৰিবহণৰ সময়ত অনবৰতে মাইক্ৰ’-কম্পন ঘটে। এই উচ্চ কম্পাঙ্ক কম্পনৰ ফলত কাষৰীয়া পাত্ৰবোৰ ঘণ্টাত হাজাৰ হাজাৰ বাৰ ইটোৱে সিটোৰ ওপৰত ঘঁহি থাকে। এই অবিৰত ঘৰ্ষণে গুৰুতৰ স্কফিঙৰ আশংকাৰ সৃষ্টি কৰে। ই প্ৰিমিয়াম মেট বাৰ্নিচক সহজেই নিস্তেজ কৰি পেলায়। ইয়াৰ উপৰিও ই হাই-গ্লছ ইউভি চিয়াঁহীক আক্ৰমণাত্মকভাৱে আঁচোৰ দিয়ে। যদি কোনো ডেলিভাৰী ট্ৰাকৰ বায়ু ঝুলন বেয়া হয়, তেন্তে ইয়াৰ ফলত হোৱা ঘৰ্ষণে আপোনাৰ ডকত পোৱাৰ আগতেই এটা সম্পূৰ্ণ পেলেটৰ নান্দনিক মূল্য ধ্বংস কৰিব পাৰে।
শীৰ্ষ স্তৰৰ যোগানকাৰীসকলে এই সঠিক ঘঁহি বিপদ কম কৰিবলৈ উন্নত পেকেজিং সমাধান ব্যৱহাৰ কৰে। ইহঁতে উচ্চ টান উলম্ব বেণ্ডিং ব্যৱস্থা ব্যৱহাৰ কৰে যিয়ে বোজাক সুৰক্ষিতভাৱে সংকোচন কৰে। ওপৰৰ স্তৰবোৰ নিখুঁতভাৱে বৰ্গক্ষেত্ৰত ধৰি ৰাখিবলৈ তেওঁলোকে কঠিন কাঠ বা প্লাষ্টিকৰ ওপৰৰ ফ্ৰেম ব্যৱহাৰ কৰে। ইয়াৰ উপৰিও ইহঁতে টিয়াৰ-শ্বীট সামগ্ৰীসমূহক ৰিমবোৰ লাহে লাহে ধৰি ৰাখিবলৈ অনুকূল কৰি তোলে, ফলপ্ৰসূভাৱে চিলিণ্ডাৰবোৰ ঠাইত লক কৰি ৰাখে। যেতিয়া পাত্ৰবোৰে ইটোৱে সিটোৰ বিপৰীতে পাৰ্শ্বীয়ভাৱে কম্পন কৰিব নোৱাৰে, তেতিয়া ই কেৱল ছিন্নভিন্ন হ’ব নোৱাৰে।
আপোনাৰ গুণগত নিশ্চয়তা (QA) দলসমূহক কঠোৰ, পুনৰাবৃত্তিযোগ্য পৰিদৰ্শন প্ৰটোকলৰ প্ৰয়োজন। তেওঁলোকে কেতিয়াও বিল অৱ লেডিং (BOL)ত স্বাক্ষৰ কৰাৰ আগতে পেলেটৰ বাহিৰৰ পৰিধি দৃশ্যগতভাৱে পৰীক্ষা কৰিব লাগে। বাহিৰৰ শাৰীবোৰে ট্ৰেনজিট স্কাফিং আৰু ষ্ট্ৰেপৰ ক্ষতিৰ বাবে নিৰপেক্ষ সৰ্বোচ্চ বিপদজনক অঞ্চলক প্ৰতিনিধিত্ব কৰে। যদি QA-এ ঘঁহি লোৱা চিয়াঁহী, নিস্তেজ পেচ, বা উন্মুক্ত খালী ধাতুৰ দাগ পৰে, তেন্তে তেওঁলোকে কোৱাৰেণ্টাইন আৰু পৰ্যালোচনাৰ বাবে তৎক্ষণাত চালানখনক ফ্লেগ কৰিব লাগিব।
সঠিক উৎপাদন অংশীদাৰ বাছনি কৰিলে বেছিভাগ হেণ্ডলিং বিপদ আৰম্ভ হোৱাৰ আগতেই কম হয়। এটা নিৰ্ভৰযোগ্য OEM এলুমিনিয়াম কেন নিৰ্মাতা কেৱল তেওঁলোকৰ ইউনিট খৰচৰ ওপৰত মূল্যায়ন কৰা নহয়। আপুনি তেওঁলোকৰ আউটবাউণ্ড লজিষ্টিক দক্ষতা গভীৰভাৱে মূল্যায়ন কৰিব লাগিব। যদি তেওঁলোকে এটা নিখুঁত সামগ্ৰী নিৰ্মাণ কৰে কিন্তু ইয়াক বেয়াকৈ প্ৰেৰণ কৰে, আপোনাৰ কাৰখানাই তাৰ ফলত হোৱা সকলো আৱৰ্জনা আৰু ডাউনটাইম শোষণ কৰে।
প্ৰাৰম্ভিক অডিটিং প্ৰক্ৰিয়াৰ সময়ত আপুনি লক্ষ্য নিৰ্ধাৰণ কৰা, কাৰ্য্যকৰী প্ৰশ্ন সুধিব লাগিব। বিক্ৰীৰ ব্ৰ’চাৰৰ ওপৰত নিৰ্ভৰ নকৰিব। তেওঁলোকৰ প্ৰকৃত গুদামৰ পদ্ধতিৰ বিষয়ে খন্দা। সম্ভাৱ্য যোগানকাৰীৰ সাক্ষাৎকাৰ লওঁতে এই পৰীক্ষা তালিকা ব্যৱহাৰ কৰক:
আপোনাৰ প্ৰামাণিক পেলেট সংৰূপসমূহ কি, আৰু ৰপ্তানিৰ বাবে আপোনাৰ সৰ্বাধিক উচ্চতাৰ সীমা কি?
আপুনি সামঞ্জস্যপূৰ্ণ লোড টান সুনিশ্চিত কৰিবলে স্বয়ংক্ৰিয় ষ্ট্ৰেপিং আৰু ৰেপিং মেচিন ব্যৱহাৰ কৰেনে?
আপুনি আপোনাৰ ষ্ট্ৰেচ-ৰেপ টেনচনাৰসমূহ কিমান সঘনাই যান্ত্ৰিকভাৱে মানাংকন কৰে?
LTL (Less Than Truckload) শিপিং বনাম ডেডিকেটেড FTL (Full Truckload) শিপিংৰ বাবে আপোনাৰ নিৰ্দিষ্ট প্ৰটোকলসমূহ কি?
আপুনি সকলো দীৰ্ঘ দূৰত্বৰ মালবাহীৰ বাবে ডেডিকেটেড টপ ফ্ৰেম আৰু এজ প্ৰটেক্টৰ ব্যৱহাৰ কৰেনে?
যিকোনো দীৰ্ঘম্যাদী ভলিউম চুক্তি স্বাক্ষৰ কৰাৰ আগতে সুনিৰ্দিষ্ট ব্যৱস্থা গ্ৰহণ কৰক। সদায় প্ৰথমে এটা সৰু ট্ৰাইল শ্বিপমেণ্টৰ অনুৰোধ কৰক। এই পৰীক্ষামূলক চালান আপোনাৰ সমগ্ৰ গ্ৰহণ, গুদাম, আৰু ডিপেলেটাইজিং ক্ৰমৰ মাজেৰে চলাওক। যোগানকাৰীৰ পেকেজিং স্পেচিফিকেশন শ্বীটখন নিবিড়ভাৱে অডিট কৰক। তেওঁলোকৰ ডানেজ মানদণ্ডসমূহ আপোনাৰ গুদামৰ পৰিৱেশ নিয়ন্ত্ৰণ আৰু ফৰ্কলিফ্ট ক্ষমতাসমূহৰ সৈতে নিখুঁতভাৱে মিল থকাটো নিশ্চিত কৰক। সক্ৰিয় অডিটিঙে পিছলৈ বিশৃংখল ৰিচিভিং বে ৰোধ কৰে।
আপোনাৰ কাৰ্য্যকৰী বিনিয়োগক সুৰক্ষিত কৰিবলৈ আপোনাৰ সুবিধাত এক বৃহৎ মানসিক পৰিৱৰ্তনৰ প্ৰয়োজন। আপুনি আপোনাৰ দলসমূহক খালী পাত্ৰসমূহক অতি অভিযন্তা, ভংগুৰ উপাদান হিচাপে গণ্য কৰিবলৈ প্ৰশিক্ষণ দিব লাগিব। সফলতাৰে ভৰোৱা, চাপ দিয়া আৰু সম্পূৰ্ণৰূপে চিম নোহোৱালৈকে ইহঁত অতি দুৰ্বল হৈ থাকে। যোগানকাৰীৰ লোডিং ডকৰ পৰা আপোনাৰ ডিপেলেটাইজাৰলৈকে প্ৰতিটো টাচপইণ্টে আপোনাৰ চূড়ান্ত উৎপাদন উৎপাদনত প্ৰত্যক্ষভাৱে প্ৰভাৱ পেলায়।
অপাৰেচন আৰু ক্ৰয় দলসমূহে তৎকালীনভাৱে ব্যৱস্থা গ্ৰহণ কৰাটো প্ৰয়োজন। আজিয়েই আপোনাৰ চাইটৰ প্ৰস্তুতিৰ পৰ্যালোচনা কৰক। আপোনাৰ ডক লেভেলাৰসমূহ পৰীক্ষা কৰক, আপোনাৰ ফৰ্কলিফ্ট সংলগ্নসমূহ মানাংকন কৰক, আৰু আপোনাৰ গুদামৰ জলবায়ু নিয়ন্ত্ৰণসমূহ কঠোৰভাৱে পৰীক্ষা কৰক। পেকেজিং যোগানকাৰীৰ সৈতে অংশীদাৰ হওক যিয়ে তেওঁলোকৰ ডেলিভাৰী প্ৰক্ৰিয়াক তেওঁলোকৰ উৎপাদন প্ৰক্ৰিয়াৰ দৰেই কঠোৰভাৱে অভিযন্তা কৰে। যেতিয়া আপুনি আপোনাৰ ইনবাউণ্ড লজিষ্টিক প্ৰটোকলসমূহ সুৰক্ষিত কৰে, আপোনাৰ উৎপাদন শাৰীসমূহ ত্ৰুটিহীনভাৱে চলিব।
উত্তৰ: আপুনি সাধাৰণতে সম্পূৰ্ণ বেণ্ডযুক্ত পেলেটসমূহ ডাবল-ষ্টেক কৰিব পাৰে যদি আপোনাৰ গুদামৰ মজিয়াত ১%তকৈ কম ঢাল থাকে। দীৰ্ঘম্যাদী সংৰক্ষণৰ বাবে বা যদি গুদামত অধিক ফৰ্কলিফ্ট যাতায়তৰ অভিজ্ঞতা হয় তেন্তে একক ষ্টেকিং অতিশয় বাঞ্ছনীয়। কেতিয়াও আনবেণ্ডেড বা আংশিক পেলেট দুবাৰ ষ্টেক নকৰিব, কাৰণ গাঁথনিগত অখণ্ডতাৰ অভাৱে তলৰ বোজা তৎক্ষণাত থেতেলিয়াই পেলাব।
উত্তৰ: আমি ৩ৰ পৰা ৬ মাহৰ ভিতৰত খালী পাত্ৰ ব্যৱহাৰ কৰিবলৈ কঠোৰ পৰামৰ্শ দিওঁ। এলুমিনিয়াম নিজেই সোনকালে অৱক্ষয় নহ’লেও আভ্যন্তৰীণ ইপক্সি লাইনাৰবোৰ শুকাই যাব পাৰে বা সময়ৰ লগে লগে আৰ্দ্ৰতা শোষণ কৰিব পাৰে। দীৰ্ঘদিন ধৰি উচ্চ আৰ্দ্ৰতাৰ সংস্পৰ্শলৈ আহিলেও বাহ্যিক অক্সিডেচন হয়, যিয়ে ছপা কৰা গ্ৰাফিক্স ধ্বংস কৰে আৰু চূড়ান্ত চিমিং গুণগত মানত প্ৰভাৱ পেলায়।
উত্তৰ: ট্ৰাকলোডতকৈ কম (LTL) শিপিঙত সঘনাই টাৰ্মিনেল ক্ৰছ-ডকিং জড়িত হৈ থাকে, যিয়ে ক্ষতিৰ আশংকা ভয়ংকৰভাৱে বৃদ্ধি কৰে। ক্ৰুচিং ৰোধ কৰিবলৈ, সৰু MOQ সমূহৰ বাবে চৰম সুৰক্ষামূলক ক্ৰেটিং বা গধুৰ-কৰ্তব্য প্ৰান্ত সুৰক্ষাকাৰীৰ অনুৰোধ কৰক। উত্তম ফলাফলৰ বাবে আমি সদায় নিৰ্দিষ্ট সম্পূৰ্ণ ট্ৰাকলোড (FTL) শিপিংৰ পৰামৰ্শ দিওঁ, কাৰণ ই মধ্যৱৰ্তী স্থানান্তৰ সম্পূৰ্ণৰূপে বাইপাছ কৰে।
উত্তৰঃ ডিপেলেটাইজ কৰাৰ লগে লগে আক্ৰান্ত পেলেটটো কোৱাৰেণ্টাইন কৰক। টাইমষ্টেম্প কৰা ফটো ব্যৱহাৰ কৰি ক্ষতিৰ নিৰ্দিষ্ট স্থান আৰু ধৰণ নথিভুক্ত কৰা। ট্ৰাক চালকজন যোৱাৰ আগতে বিল অৱ লেডিং (BOL) ৰ সঠিক ক্ষতি লক্ষ্য কৰক। শেষত, আনুষ্ঠানিক দাবী আৰম্ভ কৰিবলৈ আৰু সলনি ষ্টকৰ অনুৰোধ কৰিবলৈ একেলগে আপোনাৰ মালবাহী আৰু যোগানকাৰীৰ সৈতে যোগাযোগ কৰক।


