
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-07 Origine : Site


Les marques de boissons finissent par atteindre une phase de transition critique lorsqu’elles passent d’un emballage générique à des opérations évolutives. Transition vers Les canettes en aluminium personnalisées OEM dictent à la fois votre présence dans les rayons de vente au détail et la viabilité de votre chaîne d'approvisionnement à long terme. Cependant, une tension naturelle surgit souvent lors de ce changement opérationnel. Les équipes marketing recherchent constamment des finitions haut de gamme et des illustrations complexes pour capter l'attention des consommateurs sur les étagères bondées. Pendant ce temps, les responsables des achats doivent trouver un équilibre entre ces objectifs esthétiques et les strictes réalités de fabrication. Ils sont confrontés à des exigences strictes de commande minimale, à des délais de livraison fluctuants et à des conditions économiques strictes.
Vous avez besoin d’un cadre d’évaluation transparent et indépendant du fournisseur pour gérer avec succès ces choix complexes. Ce guide complet vous aidera à évaluer les facteurs de forme de fabrication, les méthodes d'impression directe et les paramètres de conformité technique. Nous vous montrerons comment choisir les bons partenaires de production et faire évoluer efficacement votre marque de boissons sans tomber dans des pièges de production coûteux.
L'impression directe sur boîte offre le coût unitaire le plus bas à grande échelle, mais nécessite des engagements stricts en matière de quantité minimale de commande, tandis que l'emballage/l'étiquetage sous film rétractable offre une certaine agilité pour les petits tirages.
Le choix entre une canette en aluminium standard et une canette élégante a un impact non seulement sur le positionnement de la marque (par exemple, premium/bien-être), mais également sur l'emballage secondaire et la logistique d'exécution.
La chimie des boissons (pH, carbonatation) dicte strictement les exigences du revêtement interne (par exemple, BPA-NI) ; un fabricant de canettes en aluminium OEM fiable exigera des tests de produits avant la production.
La présélection d'un partenaire OEM nécessite d'évaluer son processus d'épreuvage, la précision de la correspondance des couleurs sur le métal et ses plans d'urgence en cas de perturbations de la chaîne d'approvisionnement.
Avant de contacter un fabricant, nous devons établir des exigences de base strictes. La forme doit suivre de près la fonction dans l’emballage des boissons. Vous ne pouvez pas choisir un conteneur en fonction uniquement de préférences esthétiques. Il faut évaluer comment le contenant physique interagit avec les habitudes quotidiennes des consommateurs.
Vous devez évaluer les dimensions physiques par rapport à une utilisation réelle. Considérez comment les consommateurs tiendront le produit pendant sa consommation. Pensez à la manière dont le conteneur s’insère dans les porte-gobelets standards des véhicules. Analysez également vos besoins en matière d’emballage secondaire. Utiliserez-vous des anneaux en plastique pak-tech ou préférez-vous des cartons fermés ? Chaque décision a un impact sur les exigences structurelles de votre conteneur principal.
Évaluez les contraintes des rayons de vente au détail : mesurez le dégagement vertical des étagères standard des épiceries dans votre catégorie cible.
Évaluez l’ergonomie du consommateur : déterminez si votre groupe démographique cible préfère une prise plus large ou un profil élancé.
Cartographiez la compatibilité des emballages secondaires : confirmez que les dimensions choisies correspondent aux plateaux d'expédition standard sans perdre d'espace sur les palettes.
Ensuite, vous devez évaluer votre volume de lancement initial par rapport à votre échelle future projetée. Les gammes de produits émergentes sont souvent confrontées à de graves contraintes de trésorerie. S'engager trop dans des conteneurs imprimés en grand volume peut piéger un capital crucial dans des stocks inutilisés. Lorsque vous bloquez des fonds dans des coques métalliques vides, vous disposez de moins d’argent pour des campagnes de marketing actives.
Vous payez l’emballage des mois avant de vendre la boisson elle-même. Par conséquent, les marques émergentes ont besoin d’une agilité opérationnelle pour tester différents marchés régionaux. Des niveaux de stocks élevés empêchent les pivots agiles si une saveur ne parvient pas à gagner du terrain. Nous vous recommandons fortement d'établir une projection réaliste des ventes sur 12 mois avant de signer des contrats d'achat à volume élevé.
Le positionnement de la marque dicte fortement vos choix de format physique. Vous devez adapter la forme du conteneur et la méthode de décoration directement à votre environnement de vente au détail cible. Les circuits de distribution artisanale locale tolèrent très bien les contenants labellisés. En revanche, les chaînes d’épicerie nationales s’attendent généralement à ce que les emballages entièrement imprimés véhiculent une légitimité grand public.
Meilleure pratique : visitez toujours vos allées de vente au détail cibles en personne. Observez les formats d'emballage dominants dans votre catégorie de boissons spécifique avant de prendre une décision finale.
Erreur courante : concevoir des emballages uniquement sur un écran d'ordinateur plat. Les maquettes numériques ignorent souvent les réalités physiques de l’éclairage des étagères et de la concurrence des produits voisins.
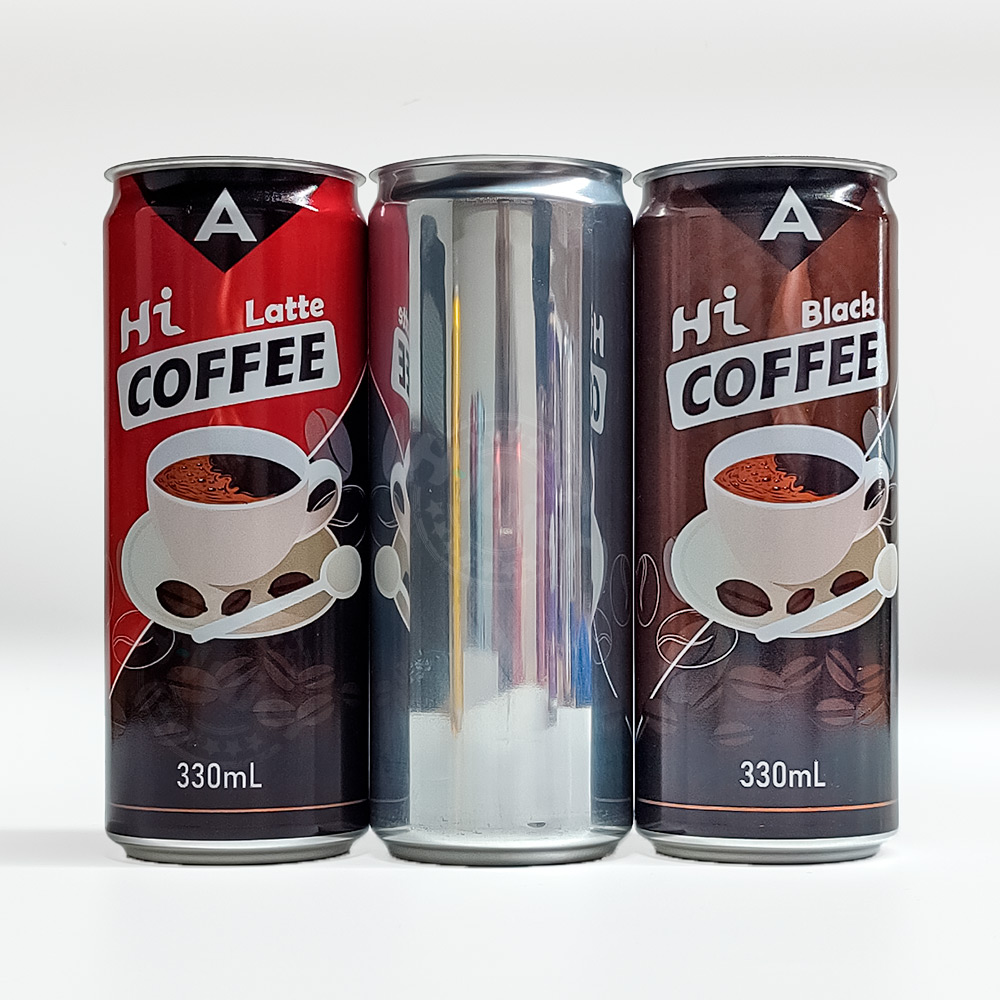
La sélection du format physique correct constitue la base de l’ensemble de votre ligne de production. Différentes formes comportent des associations de consommateurs et des exigences mécaniques distinctes.
Les dimensions standard dominent le marché mondial des boissons. Les installations de co-packing acceptent universellement ces mesures standard sans nécessiter de modifications spécialisées. L’outillage reste hautement accessible et rentable dans l’ensemble de l’industrie.
Vous trouvez généralement ces formats standard contenant de la bière artisanale, des sodas traditionnels et des boissons gazeuses en grande quantité. Ils offrent les barrières d’installation initiales les plus faibles pour les nouveaux entrants sur le marché. Le diamètre plus large offre une excellente stabilité sur les bandes transporteuses à mouvement rapide. De plus, les dimensions standard maximisent la surface imprimable pour une marque audacieuse et traditionnelle.
Les consommateurs modernes associent fortement les profils hauts et étroits aux catégories haut de gamme. Les boissons gazeuses dures, les cafés infusés à froid, les cocktails prêts à boire (PRD) et les boissons énergisantes bien-être dépendent fortement de cette forme distincte. UN L'élégante canette en aluminium signale la santé, la légèreté et la sophistication moderne aux acheteurs de passage.
Cependant, vous devez évaluer des critères logistiques stricts avant de vous engager sur ce format. Tout d’abord, évaluez l’impact direct sur l’efficacité des palettes. Des profils plus étroits modifient le nombre d’unités pouvant tenir sur une palette d’expédition standard. Deuxièmement, évaluez l’empreinte spécifique de l’étagère. Les détaillants exigent souvent des frais de placement différents pour les dimensions non standard. Enfin, vous devez vérifier les exigences en matière d'outillage de sertissage dans l'installation de co-packing de votre choix. Tous les fabricants sous contrat ne possèdent pas les pièces de rechange nécessaires, telles que des rondelles personnalisées et des mandrins de sertissage, pour manipuler les profils minces en douceur.
Une fois que vous avez sélectionné un format physique, vous devez décider comment appliquer votre image de marque. Votre choix ici a un impact considérable sur les coûts unitaires, les seuils minimum de commande et les mesures de durabilité environnementale.
La lithographie offset à sec reste la norme industrielle absolue pour les grands volumes commerciaux. Ce processus à grande vitesse utilise des rouleaux en caoutchouc rotatifs pour appliquer de l'encre humide directement sur la surface métallique incurvée. Les récipients passent ensuite dans des fours à haute température pour durcir définitivement l'œuvre d'art.
Vous devez comprendre les réalités distinctes de mise en œuvre de cette méthode. Les concepteurs doivent travailler strictement avec des tons directs spécifiques. Les encres transparentes montreront clairement le métal argenté nu en dessous, ce qui nécessite une planification artistique minutieuse. De plus, les limitations de recouvrement mécanique limitent la mesure dans laquelle différentes couleurs peuvent se chevaucher sans saignement.
Un entièrement la canette de boisson imprimée nécessite un engagement initial massif en matière de volume. La plupart des grandes installations de fabrication exigent des quantités minimales de commande (MOQ) strictes. Ces seuils varient souvent de 100 000 à plus de 200 000 unités par SKU de saveur unique. Même si cette méthode offre un coût unitaire remarquablement bas, elle nécessite un capital financier initial important.
Alternativement, de nombreuses marques utilisent une gaine rétractable ou un étiquetage sensible à la pression sur des contenants argentés vierges. Cette approche s'avère idéale pour les tests de marché rapides, les lancements de saveurs saisonnières ou les portefeuilles multi-SKU complexes avec des volumes de ventes individuels plus faibles.
Malgré l’agilité initiale, des facteurs de risque importants existent. Vous pourriez être confronté à de fortes réticences en matière de durabilité et de recyclabilité de la part de consommateurs soucieux de l’environnement. Les manchons rétractables standard perturbent souvent les machines de tri de recyclage locales, à moins que vous n'utilisiez des matériaux perforés ou compatibles spécialisés. En outre, l’étiquetage entraîne un coût unitaire nettement plus élevé. Vous risquez également des défauts visuels d’application, comme des rides disgracieuses autour du col incurvé des formats fins.
Matrice de décision : comparaison des méthodes de décoration
Méthode de décoration |
MOQ typique |
Scénario d'application idéal |
Limite clé |
|---|---|---|---|
Impression directe sur boîte |
100 000 à 200 000+ par SKU |
Vente au détail à gros volume, distribution nationale |
Blocage élevé du capital, délais de livraison longs |
Gaine rétractable |
10 000 à 50 000 par SKU |
Tests de marché, versions saisonnières |
Problèmes potentiels de recyclage, coût unitaire plus élevé |
Étiquettes sensibles à la pression |
Moins de 10 000 par SKU |
Taprooms d'artisanat local, saveurs hyper-niche |
Bords d'étiquette visibles, risques de décollement dû à l'humidité |
L'esthétique compte, mais l'intégrité mécanique détermine la survie du produit. Les spécifications techniques internes et externes de votre emballage doivent correspondre parfaitement à la chimie spécifique de votre liquide.
Le revêtement interne reste votre décision technique la plus critique. La chimie des boissons dicte directement la sélection du revêtement interne. Les liquides corrosifs, tels que ceux à faible pH, rongeront rapidement le métal non protégé. Les jus très acides, les boissons énergisantes et les boissons à forte teneur en alcool nécessitent des barrières de protection hautement spécialisées.
Historiquement, les fabricants utilisaient des revêtements époxy standards contenant du BPA. Aujourd’hui, les réglementations modernes favorisent fortement les revêtements BPA-NI (Bisphénol A Non-Intent). Nous vous conseillons fortement de lancer un test de corrosivité accéléré complet de 12 semaines. Vous devez remplir un petit lot et le maintenir à des températures élevées pour simuler en toute sécurité une durée de conservation à long terme.
Meilleure pratique : fournissez toujours à votre fabricant une répartition chimique complète de votre boisson, y compris les niveaux de pH exacts, l'acidité titrable et la teneur en chlorure.
Erreur courante : supposer qu’un seul revêtement universel fonctionne pour l’ensemble d’une gamme de produits. Un revêtement qui retient parfaitement l’eau calme peut échouer de manière catastrophique lorsqu’il est exposé au cidre dur.
Les boissons gazeuses exercent une pression extérieure continue. Le conteneur doit résister à cette force interne sans se déformer. Vous devez évaluer activement les garanties structurelles de votre partenaire fabricant, en particulier pour les produits à haute teneur en carbone ou pasteurisés.
Demandez des données de test spécifiques pour les limites de charge axiale. Cette mesure mesure la résistance à l’écrasement de haut en bas, ce qui s’avère vital lors de l’empilage de palettes et du stockage en entrepôt. De plus, vérifiez la résistance garantie de la boucle. Cette mesure identifie la limite de pression interne exacte avant que le dôme inférieur ne s’inverse et ne s’étende vers l’extérieur.
Ne supposez jamais une conformité réglementaire automatique. Vous devez demander et vérifier la documentation formelle de vos fournisseurs. Assurez-vous que l’usine de fabrication fournit des certificats vérifiables de sécurité pour le contact alimentaire de la FDA ou de l’UE. Demandez les résultats récents des tests de métaux lourds. De plus, exigez des documents de certification officiels BPA-NI pour satisfaire aux exigences de plus en plus strictes des fournisseurs de détail.
Choisir le bon partenaire de production atténue considérablement les risques liés au déploiement commercial. Vous devez évaluer les fournisseurs potentiels au-delà de leurs simples fiches de prix.
Vous devez comprendre le processus d'épreuvage pour éviter des surprises de couleur coûteuses lors du cycle de production final. Les épreuves numériques à plat affichent uniquement les couleurs sur un écran d’ordinateur lumineux et rétroéclairé. Le métal physique reflète la lumière ambiante de manière totalement différente. Demandez toujours une épreuve pilote cylindrique en métal auprès d'un L'aluminium OEM peut s'associer. Cette étape critique garantit que les couleurs finales imprimées correspondent strictement aux directives de votre marque établies dans toutes les conditions d'éclairage.
Évaluez l’empreinte d’approvisionnement de votre partenaire potentiel. Demandez-leur s’ils dépendent d’usines de matières premières nationales ou de bobines de métal importées. Une forte dépendance à l’égard de routes d’approvisionnement uniques à l’étranger entraîne de graves risques de retard. Vous devez également étudier la volatilité historique de leurs délais de livraison. Demandez des références pour confirmer s'ils livrent systématiquement les commandes aux dates promises pendant les hautes saisons estivales des boissons.
Tenez compte des charges logistiques cachées liées au stockage des emballages vides. Les conteneurs vides consomment d’énormes quantités d’espace précieux dans l’entrepôt. Demandez si le fabricant propose des horaires de livraison flexibles et au goutte-à-goutte (livraison juste à temps). Certains fournisseurs rigides exigent que vous preniez des camions complets immédiatement après la fin de la production, ce qui vous oblige à louer des installations de stockage hors site coûteuses.
Faites attention aux signes d’avertissement clairs pendant le processus de vérification des fournisseurs. Éliminez les partenaires qui démontrent l’un des comportements suivants :
Refus de garantir les dimensions : Les fabricants peu disposés à garantir des dimensions de couture strictes risquent de provoquer des bourrages massifs dans votre installation de co-packing.
Allégations chimiques vagues : les fournisseurs qui proposent des allégations vagues de compatibilité des revêtements sans exiger vos spécifications de liquide produisent souvent des taux d'échec élevés.
Absence de SLA clairs : évitez les partenaires qui ne disposent pas d'accords de niveau de service transparents concernant les taux de défauts acceptables et les protocoles de remboursement ultérieurs.
L’achat réussi d’emballages métalliques personnalisés nécessite un exercice d’équilibre délicat. Vous devez soigneusement peser vos objectifs esthétiques ambitieux par rapport aux limites mécaniques strictes et aux réalités volumétriques fermes. S'éloigner des contenants étiquetés génériques est un signe de maturité pour votre marque, mais cela exige une diligence technique rigoureuse.
Votre prochaine étape immédiate consiste à finaliser votre rapport sur la chimie des boissons. Rassemblez vos niveaux de pH exacts, vos volumes de carbonatation et vos listes d'ingrédients. Ensuite, établissez une projection précise du volume sur 12 mois pour chaque SKU de saveur spécifique. Ce n'est qu'après avoir sécurisé ces données concrètes que vous pourrez commencer à demander des devis formels ou des séries pilotes de production auprès d'un partenaire de fabrication qualifié.
R : La plupart des grands fabricants exigent un engagement minimum d’un à deux camions complets par conception spécifique. Cela équivaut généralement à environ 100 000 à 200 000 unités individuelles par SKU. Cependant, certaines alternatives d’impression numérique spécialisées proposent désormais des tirages plus petits à des prix plus élevés.
R : Non sans modifications mécaniques spécifiques. Vous devez installer des pièces de rechange spécialisées, notamment des rondelles de maintien personnalisées et des mandrins de sertissage de taille appropriée. Vérifiez toujours les capacités spécifiques de ces équipements auprès de votre co-emballeur avant d'acheter des formats minces.
R : Le délai réaliste s’étend de 8 à 12 semaines. Cette durée couvre l’approbation initiale des illustrations, l’épreuvage physique du pilote, la production à grande échelle et la livraison finale des palettes. Les délais s’allongent souvent pendant les saisons estivales de production de boissons de pointe.
R : Cela dépend fortement de la technologie de tri locale. Les manchons en polymère standard confondent souvent les scanners optiques des installations de récupération des matériaux (MRF), les obligeant à être envoyés vers des décharges. Nous recommandons fortement d'éduquer les consommateurs sur l'utilisation de manchons à fermeture éclair avant le recyclage afin de garantir une récupération pure du métal.


