
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-10-07 Opprinnelse: nettsted


Drikkevaremerker når til slutt en kritisk overgangsfase når de går fra generisk emballasje til skalerbar drift. Overgang til OEM tilpassede aluminiumsbokser dikterer både din tilstedeværelse i detaljhandelen og langsiktig levedyktighet i forsyningskjeden. Det oppstår imidlertid ofte en naturlig spenning under dette driftsskiftet. Markedsføringsteam ønsker konsekvent førsteklasses finish og komplekse kunstverk for å fange forbrukernes oppmerksomhet på overfylte hyller. I mellomtiden må innkjøpsledere balansere disse estetiske målene mot strenge produksjonsrealiteter. De står overfor strenge minimumsordrekrav, varierende ledetider og streng enhetsøkonomi.
Du trenger et gjennomsiktig, leverandørnøytralt evalueringsrammeverk for å navigere i disse komplekse valgene. Denne omfattende veiledningen vil hjelpe deg med å vurdere produksjonsformfaktorer, direkte utskriftsmetoder og tekniske samsvarsparametere. Vi viser deg hvordan du velger de riktige produksjonspartnerne og skalerer drikkevaremerket ditt effektivt uten å havne i kostbare produksjonsfeller.
Direkte-til-boks-utskrift gir den laveste enhetskostnaden i skala, men krever stive MOQ-forpliktelser, mens krympehylser/merking gir smidighet for mindre serier.
Å velge mellom standard og elegant aluminium kan påvirke ikke bare merkevareposisjonering (f.eks. premium/velvære), men også sekundær emballasje og oppfyllelseslogistikk.
Drikkekjemi (pH, karbonering) dikterer strengt krav til innvendig foring (f.eks. BPA-NI); en pålitelig OEM aluminiumboksprodusent vil kreve produkttesting før produksjon.
Å shortliste en OEM-partner krever vurdering av korrekturprosessen, fargetilpasningsnøyaktigheten på metall og beredskapsplaner for forsyningskjedeavbrudd.
Før vi henvender oss til en produsent, må vi etablere strenge grunnkrav. Skjema må følge nøye funksjon i drikkevareemballasje. Du kan ikke velge en beholder basert på estetiske preferanser alene. Vi må vurdere hvordan den fysiske beholderen samhandler med hverdagens forbrukervaner.
Du må vurdere fysiske dimensjoner mot bruk i den virkelige verden. Vurder hvordan forbrukerne vil holde produktet under forbruk. Tenk på hvordan beholderen passer inn i vanlige koppholdere for kjøretøy. Analyser videre dine sekundære emballasjekrav. Vil du bruke pak-tech-plastringer, eller foretrekker du lukkede pappkartonger? Hver avgjørelse påvirker de strukturelle kravene til primærbeholderen din.
Vurder begrensninger for detaljhandelshyller: Mål den vertikale klaringen til standard dagligvarebutikkhyller i målkategorien din.
Evaluer forbrukerergonomi: Finn ut om målgruppen din foretrekker et bredere grep eller en slank profil.
Kartlegg sekundær emballasjekompatibilitet: Bekreft at de valgte dimensjonene passer til standard forsendelsesbrett uten å kaste bort palleplass.
Deretter må du vurdere det første lanseringsvolumet i forhold til den anslåtte fremtidige skalaen. Fremvoksende produktlinjer møter ofte alvorlige kontantstrømbegrensninger. Overforpliktelse til høyvolums trykte beholdere kan fange viktig kapital i ubrukt inventar. Når du låser opp midler i tomme metallskall, har du mindre penger tilgjengelig for aktive markedsføringskampanjer.
Du betaler for pakking måneder før du selger selve drikken. Derfor trenger nye merker operasjonell smidighet for å teste ulike regionale markeder. Høye lagernivåer forhindrer smidige pivotter hvis en smak ikke får gjennomslag. Vi anbefaler på det sterkeste å kartlegge en realistisk 12-måneders salgsprognose før du signerer kjøpsavtaler for høyt volum.
Merkevareposisjonering dikterer sterkt dine fysiske formatvalg. Du må matche beholderformen og dekorasjonsmetoden direkte til ditt målbutikkmiljø. Lokale distribusjonskanaler for håndverk tåler merkede beholdere veldig godt. I motsetning til dette forventer nasjonale dagligvarekjeder generelt at fulltrykt emballasje formidler ordinær legitimitet.
Beste fremgangsmåte: Besøk alltid målbutikkene dine personlig. Observer de dominerende emballasjeformatene i din spesifikke drikkevarekategori før du tar en endelig avgjørelse.
Vanlig feil: Utforming av emballasje utelukkende på en flat dataskjerm. Digitale modeller ignorerer ofte de fysiske realitetene til hyllebelysning og nærliggende produktkonkurranse.
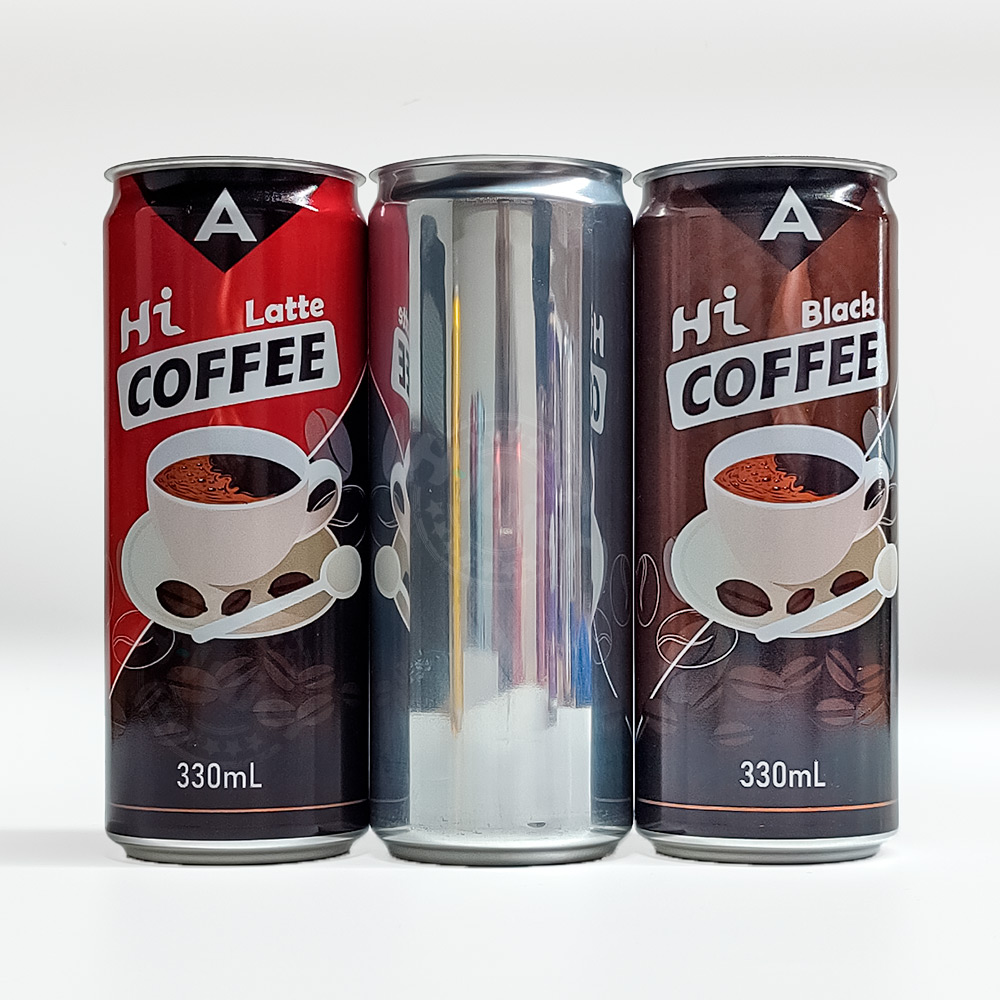
Å velge riktig fysisk format legger grunnlaget for hele produksjonslinjen. Ulike former bærer distinkte forbrukerforeninger og mekaniske krav.
Standarddimensjoner dominerer det globale drikkevaremarkedet. Sampakkingsanlegg aksepterer universelt disse standardmålene uten å kreve spesialiserte modifikasjoner. Verktøy er fortsatt svært tilgjengelig og kostnadseffektivt i hele bransjen.
Du finner vanligvis disse standardformatene som inneholder håndverksøl, tradisjonell brus og kullsyreholdige drikker med høyt volum. De tilbyr de laveste startoppsettbarrierene for nye markedsdeltakere. Den bredere diameteren gir utmerket stabilitet på hurtiggående transportbånd. Videre maksimerer standarddimensjoner det utskrivbare overflatearealet for dristig, tradisjonell merkevarebygging.
Moderne forbrukere forbinder høye, smale profiler sterkt med premiumkategorier. Hard seltzer, kald kaffe, drikkeklare (RTD) cocktailer og velvære energidrikker er avhengige av denne distinkte formen. EN slank aluminiumsboks signaliserer helse, letthet og moderne raffinement til forbipasserende kunder.
Du må imidlertid vurdere strenge logistiske kriterier før du forplikter deg til dette formatet. Vurder først den direkte innvirkningen på pallens effektivitet. Smalere profiler endrer hvor mange enheter som passer på en standard fraktpall. For det andre, evaluer det spesifikke hyllefotavtrykket. Forhandlere krever ofte forskjellige sporingsavgifter for ikke-standardiserte dimensjoner. Til slutt må du verifisere krav til sømverktøy ved ditt valgte sampakkingsanlegg. Ikke alle kontraktsprodusenter har de nødvendige byttedelene, for eksempel tilpassede pucker og sømmerchucker, for å håndtere slanke profiler jevnt.
Når du velger et fysisk format, må du bestemme hvordan du skal bruke merkevarebyggingen din. Ditt valg her har stor innvirkning på enhetskostnader, minimumsordregrenser og miljømessig bærekraft.
Tørr offsetlitografi er fortsatt den absolutte industristandarden for kommersiell skala med store volum. Denne høyhastighetsprosessen bruker snurrende gummivalser for å påføre vått blekk direkte på den buede metalloverflaten. Beholderne passerer deretter gjennom høytemperaturovner for å herde kunstverket permanent.
Du må forstå de distinkte implementeringsrealitetene til denne metoden. Designere må jobbe strengt med spesifikke spotfarger. Gjennomsiktig blekk vil tydelig vise det nakne sølvmetallet under, noe som krever nøye kunstnerisk planlegging. I tillegg begrenser mekaniske fangstbegrensninger hvor nært forskjellige farger kan overlappe uten å blø.
A fullt ut trykt drikkeboks krever en massiv forhåndsvolumforpliktelse. De fleste store produksjonsanlegg krever strenge minimumsbestillingsmengder (MOQ). Disse tersklene varierer ofte fra 100 000 til over 200 000 enheter per enkelt smaks-SKU. Selv om denne metoden gir en bemerkelsesverdig lav kostnad per enhet, krever den betydelig finansiell kapital på forhånd.
Alternativt bruker mange merker krympehylser eller trykkfølsom merking over blanke sølvbeholdere. Denne tilnærmingen viser seg ideell for rask markedstesting, sesongbaserte smaksutgivelser eller komplekse multi-SKU-porteføljer med lavere individuelle salgsvolum.
Til tross for smidigheten på forhånd, eksisterer det betydelige risikofaktorer. Du kan bli utsatt for alvorlig tilbakeslag om bærekraft og resirkulerbarhet fra miljøbevisste forbrukere. Standard krympehylser forstyrrer ofte lokale resirkuleringssorteringsmaskiner med mindre du bruker spesialiserte perforerte eller kompatible materialer. Dessuten medfører merking en merkbart høyere kostnad per enhet. Du risikerer også visuelle applikasjonsfeil, for eksempel skjemmende rynker rundt den buede halsen på slanke formater.
Beslutningsmatrise: Sammenligning av dekoreringsmetoder
Dekorasjonsmetode |
Typisk MOQ |
Ideell applikasjonsscenario |
Nøkkelbegrensning |
|---|---|---|---|
Direkte-til-boks-utskrift |
100k - 200k+ per SKU |
Høyvolum detaljhandel, nasjonal distribusjon |
Høy kapitallåsing, lange ledetider |
Krympe Sleeving |
10k - 50k per SKU |
Markedstesting, sesongutgivelser |
Potensielle resirkuleringsproblemer, høyere enhetskostnad |
Trykkfølsomme etiketter |
Under 10k per SKU |
Lokale håndverksstuer, hypernisjer |
Merkbare etikettkanter, risiko for avskalling av fuktighet |
Estetikk betyr noe, men mekanisk integritet bestemmer produktets overlevelse. De interne og eksterne tekniske spesifikasjonene til emballasjen din må passe perfekt til din spesifikke flytende kjemi.
Det innvendige belegget er fortsatt din mest kritiske tekniske avgjørelse. Drikkekjemi dikterer direkte valg av innvendig foring. Etsende væsker, som de med lave pH-nivåer, vil raskt spise seg gjennom ubeskyttet metall. Juicer med høy syre, energidrikker og høyalkoholholdige drikker krever høyt spesialiserte beskyttelsesbarrierer.
Historisk sett brukte produsenter standard epoksyforinger som inneholder BPA. I dag favoriserer moderne regelverk BPA-NI (Bisphenol A Non-Intent)-belegg. Vi anbefaler på det sterkeste å sette i gang en omfattende 12-ukers akselerert korrosivitetstest. Du må fylle en liten batch og holde den ved høye temperaturer for å simulere langsiktig holdbarhet på en sikker måte.
Beste praksis: Gi alltid produsenten en fullstendig kjemisk nedbrytning av drikken din, inkludert nøyaktige pH-nivåer, titrerbar surhet og kloridinnhold.
Vanlig feil: Å anta at én universalforing fungerer for en hel produktportefølje. En liner som holder stille vann perfekt kan mislykkes katastrofalt når den utsettes for hard cider.
Kullsyreholdige drikker utøver kontinuerlig trykk utover. Beholderen må tåle denne indre kraften uten å forvrenges. Du må aktivt vurdere strukturelle garantier fra din produksjonspartner, spesielt for høykarbonerte eller pasteuriserte produkter.
Be om spesifikke testdata for grenser for aksiallast. Denne metrikken måler top-down knusningsmotstand, noe som viser seg å være avgjørende under pallestablering og lagerlagring. Se i tillegg den garanterte spennestyrken. Denne beregningen identifiserer den eksakte interne trykkgrensen før bunnkuppelen reverserer kraftig og ekspanderer utover.
Anta aldri automatisk overholdelse av forskrifter. Du må be om og bekrefte formell dokumentasjon fra leverandørene dine. Sørg for at produksjonsanlegget gir verifiserbare FDA- eller EU-sikkerhetssertifikater for matkontakt. Be om nylige testresultater for tungmetaller. Videre kreve offisielle BPA-NI-sertifiseringsdokumenter for å tilfredsstille stadig strengere krav til detaljleverandører.
Å velge riktig produksjonspartner reduserer kommersiell utrullingsrisiko betydelig. Du må vurdere potensielle leverandører utover deres enkle prislister.
Du må forstå prøvetrykkprosessen for å unngå dyre fargeoverraskelser på den endelige produksjonskjøringen. Digitale flate prøvetrykk viser kun farger på en lys, bakgrunnsbelyst dataskjerm. Fysisk metall reflekterer omgivelseslyset helt annerledes. Be alltid om en sylindrisk metallpilotsikker fra en pålitelig OEM aluminium kan partner. Dette kritiske trinnet sikrer at de endelige trykte fargene strengt samsvarer med dine etablerte merkevareretningslinjer for alle lysforhold.
Vurder innkjøpsfotavtrykket til din potensielle partner. Spør om de er avhengige av innenlandske råvarefabrikker eller importerte metallspoler. Stor avhengighet av enkelt utenlandske forsyningsruter introduserer alvorlig forsinkelsesrisiko. Du bør også undersøke deres historiske ledetidsvolatilitet. Be om referanser for å bekrefte om de konsekvent leverer bestillinger på de lovede datoene i høysesongen med drikkevarer.
Ta hensyn til de skjulte logistiske byrdene ved å lagre tom emballasje. Tomme containere bruker enorme mengder verdifull lagerplass. Spør om produsenten tilbyr fleksible leveringsplaner med dryppfôr (Just-In-Time levering). Noen stive leverandører krever at du tar fulle lastebiler umiddelbart etter ferdigstillelse av produksjonen, noe som tvinger deg til å leie dyre lagringsanlegg utenfor stedet.
Se opp for tydelige advarselsskilt under leverandørens kontrollprosess. Eliminer partnere som viser noen av følgende atferd:
Nektelse av å garantere dimensjoner: Produsenter som ikke er villige til å garantere strenge sømdimensjoner, risikerer å forårsake massive papirstopp ved sampakkingsanlegget ditt.
Vage kjemiske påstander: Leverandører som tilbyr vage påstander om foringskompatibilitet uten å kreve væskespesifikasjonene dine produserer ofte høye feilrater.
Mangel på klare SLAer: Unngå partnere som mangler gjennomsiktige servicenivåavtaler angående akseptable defektrater og påfølgende refusjonsprotokoller.
Vellykket anskaffelse av spesialtilpasset metallemballasje krever en delikat balansegang. Du må nøye veie dine ambisiøse estetiske mål mot strenge mekaniske grenser og faste volumetriske realiteter. Å gå bort fra generisk merkede beholdere signaliserer modenhet for merkevaren din, men det krever streng teknisk omhu.
Ditt umiddelbare neste trinn innebærer å fullføre rapporten om drikkekjemi. Samle dine nøyaktige pH-nivåer, karboneringsvolumer og ingredienslister. Deretter kartlegger du en nøyaktig 12-måneders volumprojeksjon for hver spesifikke smak-SKU. Først etter å ha sikret disse harde dataene bør du begynne å be om formelle tilbud eller pilotproduksjon fra en kvalifisert produksjonspartner.
A: De fleste store produsenter krever et minimumsforpliktelse på én til to fulle lastebillass per spesifikk design. Dette tilsvarer vanligvis omtrent 100 000 til 200 000 individuelle enheter per SKU. Imidlertid tilbyr noen spesialiserte digitale utskriftsalternativer nå mindre opplag til premiumpriser.
A: Ikke uten spesifikke mekaniske modifikasjoner. Du må installere spesialiserte byttedeler, inkludert tilpassede holdepucker og sømchucker i passende størrelse. Kontroller alltid disse spesifikke utstyrsegenskapene med co-packer før du kjøper slanke formater.
A: Den realistiske tidslinjen spenner fra 8 til 12 uker. Denne varigheten dekker innledende godkjenning av kunstverk, fysisk pilottesting, fullskala produksjon og endelig pallelevering. Tidslinjer strekker seg ofte under høye sesonger for produksjon av drikkevarer om sommeren.
A: Det avhenger sterkt av lokal sorteringsteknologi. Standard polymerhylser forvirrer ofte optiske skannere ved Materials Recovery Facilities (MRF), noe som fører til at de sendes til deponier. Vi anbefaler på det sterkeste å lære forbrukere å bruke glidelåshylser før resirkulering for å sikre ren metallgjenvinning.


