
Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-10-07 Oprindelse: websted


Drikkevaremærker når til sidst en kritisk overgangsfase, når de går fra generisk emballage til skalerbare operationer. Overgang til OEM-brugerdefinerede aluminiumsdåser dikterer både din tilstedeværelse på detailhylde og langsigtet levedygtighed i forsyningskæden. Der opstår dog ofte en naturlig spænding under dette driftsskifte. Marketingteams ønsker konsekvent førsteklasses finish og komplekse kunstværker for at fange forbrugernes opmærksomhed på overfyldte hylder. I mellemtiden skal indkøbsledere balancere disse æstetiske mål mod strenge fremstillingsrealiteter. De står over for stive minimumsordrekrav, fluktuerende leveringstider og stram enhedsøkonomi.
Du har brug for en gennemsigtig, leverandørneutral evalueringsramme for at navigere i disse komplekse valg med succes. Denne omfattende vejledning hjælper dig med at vurdere produktionsformfaktorer, direkte udskrivningsmetoder og tekniske overholdelsesparametre. Vi viser dig, hvordan du vælger de rigtige produktionspartnere og skalerer dit drikkevaremærke effektivt uden at falde i dyre produktionsfælder.
Direkte-til-dåse-udskrivning giver de laveste enhedsomkostninger i skala, men kræver stive MOQ-forpligtelser, hvorimod krympehylster/-mærkning giver smidighed til mindre serier.
Valget mellem standard og et slankt aluminium kan påvirke ikke kun mærkepositionering (f.eks. premium/wellness), men også sekundær emballage og logistik.
Drikkevarekemi (pH, kulsyre) dikterer strengt krav til indre foring (f.eks. BPA-NI); en pålidelig OEM producent af aluminiumsdåser vil kræve produkttest før produktion.
At shortliste en OEM-partner kræver vurdering af deres korrekturproces, farvetilpasningsnøjagtighed på metal og beredskabsplaner for forsyningskædeforstyrrelser.
Før vi henvender os til en producent, skal vi etablere strenge basiskrav. Form skal nøje følge funktion i drikkevareemballage. Du kan ikke vælge en beholder baseret på æstetiske præferencer alene. Vi skal evaluere, hvordan den fysiske beholder interagerer med hverdagens forbrugervaner.
Du skal vurdere fysiske dimensioner i forhold til brug i den virkelige verden. Overvej, hvordan forbrugerne vil holde produktet under forbrug. Tænk over, hvordan beholderen passer ind i standard kopholdere til køretøjer. Analyser desuden dine sekundære emballagekrav. Vil du bruge plastik pak-tech ringe, eller foretrækker du lukkede papkartoner? Hver beslutning påvirker de strukturelle krav til din primære container.
Vurder begrænsninger for detailhylde: Mål den lodrette frigang af standard købmandshylder i din målkategori.
Evaluer forbrugerergonomi: Afgør, om din målgruppe foretrækker et bredere greb eller en slank profil.
Kortlæg sekundær emballagekompatibilitet: Bekræft, at dine valgte dimensioner passer til standardforsendelsesbakker uden at spilde palleplads.
Dernæst skal du vurdere dit indledende lanceringsvolumen i forhold til din forventede fremtidige skala. Nye produktlinjer står ofte over for alvorlige pengestrømsbegrænsninger. Overforpligtelse til højvolumen printede containere kan fange afgørende kapital i ubrugt lager. Når du låser penge op i tomme metalskaller, har du færre penge til rådighed til aktive marketingkampagner.
Du betaler for emballage måneder, før du sælger den egentlige drik. Derfor har nye mærker brug for operationel smidighed for at teste forskellige regionale markeder. Høje lagerniveauer forhindrer agile pivoter, hvis en smag ikke får trækkraft. Vi anbefaler stærkt, at du kortlægger en realistisk 12-måneders salgsfremskrivning, før du underskriver købsaftaler med store mængder.
Brandpositionering dikterer i høj grad dine fysiske formatvalg. Du skal matche beholderformen og dekorationsmetoden direkte til dit måldetailmiljø. Lokale distributionskanaler for håndværk tolererer mærkede beholdere meget godt. I modsætning hertil forventer nationale dagligvarekæder generelt, at fuldt trykt emballage formidler almindelig legitimitet.
Bedste praksis: Besøg altid dine måldetailgange personligt. Overhold de dominerende emballageformater i din specifikke drikkevarekategori, før du træffer en endelig beslutning.
Almindelig fejl: Design af emballage udelukkende på en flad computerskærm. Digitale mockups ignorerer ofte de fysiske realiteter i hyldebelysning og tilstødende produktkonkurrence.
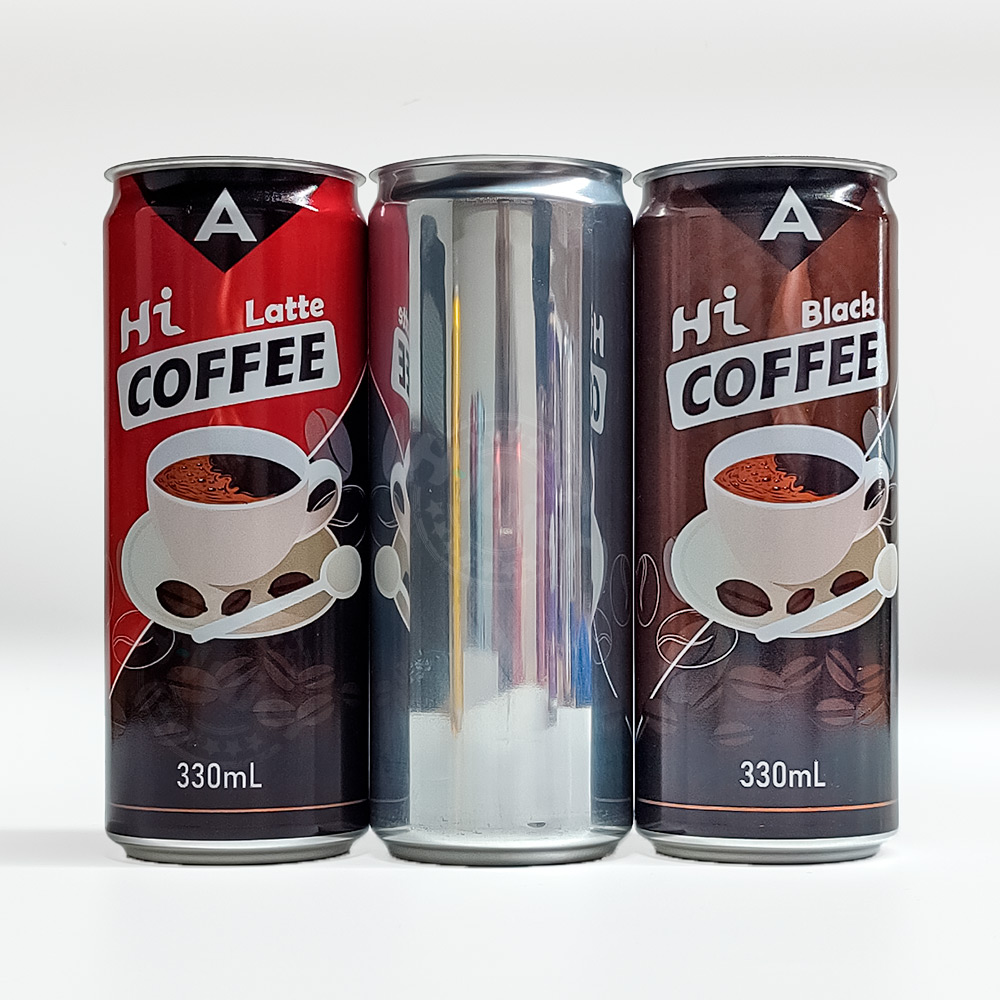
Valg af det korrekte fysiske format danner grundlaget for hele din produktionslinje. Forskellige former bærer tydelige forbrugersammenslutninger og mekaniske krav.
Standarddimensioner dominerer det globale drikkevaremarked. Sampakningsfaciliteter accepterer universelt disse standardmål uden at kræve specialiserede modifikationer. Værktøj er fortsat meget tilgængeligt og omkostningseffektivt på tværs af industrien.
Du finder typisk disse standardformater med håndværksøl, traditionelle sodavand og kulsyreholdige drikkevarer med højt volumen. De tilbyder de laveste indledende opsætningsbarrierer for nye markedsdeltagere. Den bredere diameter giver fremragende stabilitet på hurtiggående transportbånd. Desuden maksimerer standarddimensioner det printbare overfladeareal til fed, traditionel branding.
Moderne forbrugere forbinder stærkt høje, smalle profiler med premiumkategorier. Hårde seltzere, koldbrygget kaffe, drikkeklare (RTD) cocktails og wellness energidrikke er stærkt afhængige af denne særlige form. EN slank aluminiumsdåse signalerer sundhed, lethed og moderne sofistikering til forbipasserende shoppere.
Du skal dog evaluere strenge logistiske kriterier, før du forpligter dig til dette format. Først skal du vurdere den direkte indvirkning på palleeffektiviteten. Smallere profiler ændrer, hvor mange enheder der passer på en standard forsendelsespalle. For det andet skal du evaluere det specifikke hyldefodaftryk. Forhandlere kræver ofte forskellige slotsgebyrer for ikke-standarddimensioner. Endelig skal du verificere krav til sømværktøj på dit valgte sampakningsanlæg. Ikke alle kontraktproducenter har de nødvendige reservedele, såsom specialpucke og sømpatron, til at håndtere slanke profiler problemfrit.
Når du har valgt et fysisk format, skal du beslutte, hvordan du vil anvende dit branding. Dit valg her har stor indflydelse på enhedsomkostninger, minimumsordregrænser og miljømæssige bæredygtighedsmålinger.
Tør offset litografi forbliver den absolutte industristandard for kommerciel skala i store mængder. Denne højhastighedsproces bruger roterende gummiruller til at påføre vådt blæk direkte på den buede metaloverflade. Beholderne passerer derefter gennem højtemperaturovne for at hærde kunstværket permanent.
Du skal forstå de forskellige implementeringsrealiteter af denne metode. Designere skal arbejde strengt med specifikke staffagefarver. Gennemsigtigt blæk vil tydeligt vise det nøgne sølvmetal nedenunder, hvilket kræver omhyggelig kunstnerisk planlægning. Derudover begrænser mekaniske indfangningsbegrænsninger, hvor tæt forskellige farver kan overlappe uden at bløde.
A fuldt ud trykte drikkevaredåser kræver en massiv forhåndsvolumenforpligtelse. De fleste større produktionsfaciliteter kræver strenge minimumsordremængder (MOQ'er). Disse tærskler varierer ofte fra 100.000 til over 200.000 enheder pr. enkelt smags-SKU. Selvom denne metode giver en bemærkelsesværdig lav pris pr. enhed, kræver den betydelig finansiel kapital på forhånd.
Alternativt bruger mange mærker krympehylster eller trykfølsom mærkning over tomme sølvbeholdere. Denne tilgang viser sig at være ideel til hurtig markedstestning, sæsonbestemte smagsudgivelser eller komplekse multi-SKU-porteføljer med lavere individuelle salgsvolumener.
På trods af den forudgående smidighed eksisterer der betydelige risikofaktorer. Du kan blive udsat for et alvorligt tilbageslag af bæredygtighed og genanvendelighed fra miljøbevidste forbrugere. Standard krympemuffer forstyrrer ofte lokale genbrugssorteringsmaskiner, medmindre du bruger specialiserede perforerede eller kompatible materialer. Desuden medfører mærkning en mærkbart højere pris pr. enhed. Du risikerer også visuelle påføringsfejl, såsom grimme rynker omkring den buede hals på slanke formater.
Beslutningsmatrix: Sammenligning af dekorationsmetoder
Dekorationsmetode |
Typisk MOQ |
Ideelt anvendelsesscenarie |
Nøglebegrænsning |
|---|---|---|---|
Direct-to-Can udskrivning |
100.000 - 200.000+ pr. SKU |
Højvolumen detailhandel, national distribution |
Høj kapitallåsning, lange leveringstider |
Shrink Sleeving |
10.000 - 50.000 pr. SKU |
Markedstest, sæsonbestemte udgivelser |
Potentielle genbrugsproblemer, højere enhedsomkostninger |
Trykfølsomme etiketter |
Under 10k pr. SKU |
Lokale håndværksstuer, hyperniche-smag |
Mærkbare etiketkanter, risiko for fugtafskalning |
Æstetik betyder noget, men mekanisk integritet bestemmer produktets overlevelse. De interne og eksterne tekniske specifikationer af din emballage skal perfekt matche din specifikke flydende kemi.
Den indvendige belægning forbliver din mest kritiske tekniske beslutning. Drikkevarekemi dikterer direkte valg af intern liner. Ætsende væsker, såsom dem med lave pH-niveauer, vil hurtigt trænge igennem ubeskyttet metal. Juicer med højt syreindhold, energidrikke og drikke med højt alkoholindhold kræver højt specialiserede beskyttelsesbarrierer.
Historisk set brugte producenter standard epoxyforinger indeholdende BPA. I dag favoriserer moderne regler i høj grad BPA-NI (Bisphenol A Non-Intent) belægninger. Vi anbefaler kraftigt at påbegynde en omfattende 12-ugers accelereret korrosivitetstest. Du skal fylde en lille batch og holde den ved forhøjede temperaturer for at simulere langsigtet holdbarhed sikkert.
Bedste praksis: Giv altid din producent en komplet kemisk nedbrydning af din drik, inklusive nøjagtige pH-niveauer, titrerbar surhed og kloridindhold.
Almindelig fejl: At antage, at en universel liner fungerer for en hel produktportefølje. En liner, der holder stille vand perfekt, kan fejle katastrofalt, når den udsættes for hård cider.
Kulsyreholdige drikke udøver et kontinuerligt udadrettet pres. Beholderen skal modstå denne indre kraft uden at forvrænge. Du skal aktivt evaluere strukturelle garantier fra din produktionspartner, især for højkulsyreholdige eller pasteuriserede produkter.
Anmod om specifikke testdata for aksiale belastningsgrænser. Denne metrik måler top-down knusningsmodstand, hvilket viser sig at være afgørende under pallestablering og lageropbevaring. Gennemgå desuden den garanterede spændestyrke. Denne metrik identificerer den nøjagtige indre trykgrænse, før bundkuplen kraftigt vender og udvider sig udad.
Antag aldrig automatisk overholdelse af lovgivningen. Du skal anmode om og verificere formel dokumentation fra dine leverandører. Sørg for, at produktionsfaciliteten leverer verificerbare FDA- eller EU-fødevarekontaktsikkerhedscertifikater. Anmod om nylige testresultater for tungmetal. Kræv desuden officielle BPA-NI-certificeringsdokumenter for at tilfredsstille stadig strengere krav fra detailleverandører.
At vælge den rigtige produktionspartner mindsker markant kommercielle udrulningsrisici. Du skal vurdere potentielle leverandører ud over deres simple prissedler.
Du skal forstå korrekturprocessen for at undgå dyre farveoverraskelser i den endelige produktionskørsel. Digitale flade prøvetryk viser kun farver på en lys, baggrundsbelyst computerskærm. Fysisk metal reflekterer det omgivende lys på en helt anden måde. Bed altid om en cylindrisk metalpilotsikker fra en pålidelig OEM aluminium kan partner. Dette kritiske trin sikrer, at de endelige trykte farver nøje matcher dine etablerede mærkeretningslinjer på tværs af alle lysforhold.
Vurder din potentielle partners sourcing-fodaftryk. Spørg, om de er afhængige af indenlandske råvaremøller eller importerede metalspoler. Stor afhængighed af enkelte oversøiske forsyningsruter introducerer alvorlige forsinkelsesrisici. Du bør også undersøge deres historiske ledetidsvolatilitet. Bed om referencer for at bekræfte, om de konsekvent leverer ordrer på deres lovede datoer i de høje sommersæsoner for drikkevarer.
Tag hensyn til de skjulte logistiske byrder ved opbevaring af tom emballage. Tomme containere forbruger enorme mængder af kostbar lagerplads. Spørg, om producenten tilbyder fleksible leveringsplaner med drop-feed (Just-In-Time levering). Nogle stive leverandører kræver, at du tager fulde vognlæs umiddelbart efter færdiggørelse af produktionen, hvilket tvinger dig til at leje dyre lagerfaciliteter udenfor stedet.
Pas på tydelige advarselsskilte under leverandørens kontrolproces. Eliminer partnere, der udviser nogen af følgende adfærd:
Afvisning af at garantere dimensioner: Producenter, der ikke er villige til at garantere strenge sømdimensioner, risikerer at forårsage massive papirstop på dit sampakningsanlæg.
Vage kemiske påstande: Leverandører, der tilbyder vage krav om foringsforenelighed uden at kræve dine væskespecifikationer, producerer ofte høje fejlprocenter.
Mangel på klare SLA'er: Undgå partnere, der mangler gennemsigtige serviceniveauaftaler vedrørende acceptable defektrater og efterfølgende refusionsprotokoller.
Vellykket indkøb af skræddersyet metalemballage kræver en hårfin balancegang. Du skal omhyggeligt veje dine ambitiøse æstetiske mål mod strenge mekaniske grænser og faste volumetriske realiteter. At gå væk fra generisk mærkede beholdere signalerer modenhed for dit brand, men det kræver streng teknisk omhu.
Dit umiddelbare næste skridt involverer færdiggørelse af din drikkevarekemirapport. Saml dine nøjagtige pH-niveauer, kulsyremængder og ingredienslister. Kort derefter en nøjagtig 12-måneders volumenprojektion for hver specifik smags-SKU. Først efter at have sikret disse hårde data, bør du begynde at anmode om formelle tilbud eller pilotproduktion fra en kvalificeret produktionspartner.
A: De fleste større producenter kræver et minimumsforpligtelse på en til to fulde lastbillæs pr. specifikt design. Dette svarer typisk til omkring 100.000 til 200.000 individuelle enheder pr. SKU. Nogle specialiserede digitale printalternativer tilbyder dog nu mindre oplag til premiumpriser.
A: Ikke uden specifikke mekaniske modifikationer. Du skal installere specialiserede reservedele, herunder brugerdefinerede holdepucke og sømpatron i passende størrelse. Kontroller altid disse specifikke udstyrsfunktioner med din co-packer, før du køber slanke formater.
A: Den realistiske tidslinje strækker sig fra 8 til 12 uger. Denne varighed dækker indledende godkendelse af kunstværker, fysisk pilotkorrektur, fuldskalaproduktion og endelig pallelevering. Tidslinjerne strækker sig ofte i de høje sæsoner for produktion af drikkevarer om sommeren.
A: Det afhænger meget af lokal sorteringsteknologi. Standard polymerhylstre forvirrer ofte optiske scannere på Materials Recovery Facilities (MRF'er), hvilket får dem til at blive sendt til lossepladser. Vi anbefaler på det kraftigste at uddanne forbrugerne til at bruge ærmer med lynlås før genbrug for at sikre ren metalgenvinding.


