
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-10-07 Ursprung: Plats


Dryckesmärken når så småningom en kritisk övergångsfas när de går från generiska förpackningar till skalbar verksamhet. Övergår till OEM-anpassade aluminiumburkar dikterar både din närvaro på detaljhandelshyllan och långsiktig lönsamhet i leveranskedjan. Det uppstår dock ofta en naturlig spänning under detta verksamhetsskifte. Marknadsteam eftersträvar konsekvent premiumfinish och komplexa konstverk för att fånga konsumenternas uppmärksamhet på fullsatta hyllor. Under tiden måste inköpschefer balansera dessa estetiska mål mot strikta tillverkningsrealiteter. De står inför stela minimiorderkrav, fluktuerande ledtider och strikt enhetsekonomi.
Du behöver ett transparent, leverantörsneutralt utvärderingsramverk för att framgångsrikt navigera i dessa komplexa val. Den här omfattande guiden hjälper dig att bedöma tillverkningsformfaktorer, direkta utskriftsmetoder och tekniska överensstämmelseparametrar. Vi kommer att visa dig hur du väljer rätt produktionspartner och skalar ditt dryckesmärke effektivt utan att hamna i kostsamma produktionsfällor.
Direkt-till-burk-utskrift erbjuder den lägsta enhetskostnaden i skala men kräver styva MOQ-åtaganden, medan krymphylsor/märkning ger smidighet för mindre upplagor.
Att välja mellan standard och elegant aluminium kan inte bara påverka varumärkets positionering (t.ex. premium/wellness) utan även sekundär förpackning och logistik.
Dryckskemi (pH, kolsyra) dikterar strikt interna foderkrav (t.ex. BPA-NI); en pålitlig OEM-tillverkare av aluminiumburkar kommer att kräva produkttestning före produktion.
Att nominera en OEM-partner kräver att man bedömer deras korrekturprocess, färgmatchningsnoggrannhet på metall och beredskapsplaner för störningar i leveranskedjan.
Innan vi kontaktar en tillverkare måste vi fastställa strikta grundkrav. Form ska noga följa funktion i dryckesförpackningar. Du kan inte välja en behållare enbart baserat på estetiska preferenser. Vi måste utvärdera hur den fysiska behållaren interagerar med vardagliga konsumentvanor.
Du måste utvärdera fysiska dimensioner mot verklig användning. Tänk på hur konsumenterna kommer att hålla produkten under konsumtion. Tänk på hur behållaren passar in i vanliga fordons mugghållare. Analysera dessutom dina sekundära förpackningskrav. Kommer du att använda pak-tech-ringar av plast, eller föredrar du slutna kartongkartonger? Varje beslut påverkar de strukturella kraven för din primära container.
Bedöm begränsningar för detaljhandelshyllor: Mät det vertikala utrymmet för vanliga livsmedelsbutikshyllor i din målkategori.
Utvärdera konsumentergonomi: Bestäm om din målgrupp föredrar ett bredare grepp eller en smal profil.
Kartlägg sekundär förpackningskompatibilitet: Bekräfta att dina valda mått passar standardfraktbrickor utan att slösa pallutrymme.
Därefter måste du bedöma din initiala lanseringsvolym kontra din beräknade framtida skala. Framväxande produktlinjer möter ofta allvarliga kassaflödesbegränsningar. Överengagemang för tryckta behållare med stora volymer kan fånga in avgörande kapital i oanvänt lager. När du låser in pengar i tomma metallskal har du mindre pengar tillgängliga för aktiva marknadsföringskampanjer.
Du betalar för förpackningar månader innan du säljer själva drycken. Därför behöver framväxande varumärken operativ smidighet för att testa olika regionala marknader. Höga lagernivåer förhindrar smidiga pivoter om en smak inte får dragkraft. Vi rekommenderar starkt att kartlägga en realistisk 12-månaders försäljningsprognos innan du undertecknar köpavtal för stora volymer.
Varumärkespositionering dikterar starkt dina fysiska formatval. Du måste matcha behållarformen och dekorationsmetoden direkt till din målbutiksmiljö. Lokala hantverksdistributionskanaler tolererar märkta behållare mycket väl. Däremot förväntar sig nationella livsmedelskedjor i allmänhet att helt tryckta förpackningar förmedlar den vanliga legitimiteten.
Bästa tillvägagångssätt: Besök alltid dina målbutiker personligen. Observera de dominerande förpackningsformaten i din specifika dryckeskategori innan du fattar ett slutgiltigt beslut.
Vanligt misstag: Designa förpackningar enbart på en platt datorskärm. Digitala mockups ignorerar ofta den fysiska verkligheten av hyllbelysning och närliggande produktkonkurrens.
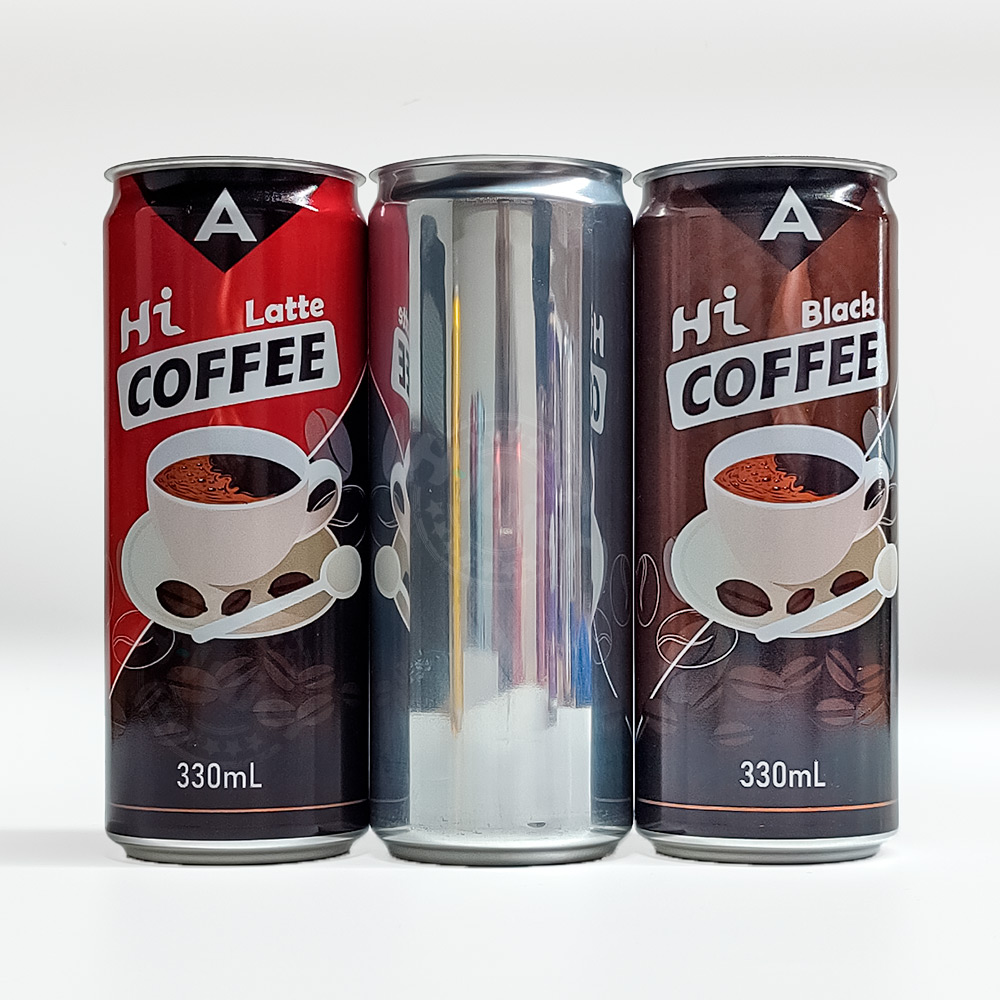
Att välja rätt fysiskt format lägger grunden för hela din produktionslinje. Olika former bär distinkta konsumentföreningar och mekaniska krav.
Standardmått dominerar den globala dryckesmarknaden. Sampackningsanläggningar accepterar universellt dessa standardmått utan att kräva speciella modifieringar. Verktyg är fortfarande mycket tillgängligt och kostnadseffektivt i hela branschen.
Du hittar vanligtvis dessa standardformat som innehåller hantverksöl, traditionell läsk och kolsyrade drycker med hög volym. De erbjuder de lägsta inledande inställningshindren för nya marknadsaktörer. Den bredare diametern ger utmärkt stabilitet på snabbrörliga transportband. Dessutom maximerar standardmåtten den utskrivbara ytan för djärvt, traditionellt varumärke.
Moderna konsumenter förknippar starkt höga, smala profiler med premiumkategorier. Hårda seltzers, kallbryggt kaffe, drinkfärdiga (RTD) cocktails och wellness energidrycker är starkt beroende av denna distinkta form. A elegant aluminiumburk signalerar hälsa, lätthet och modern sofistikering till förbipasserande shoppare.
Du måste dock utvärdera strikta logistiska kriterier innan du förbinder dig till detta format. Bedöm först den direkta inverkan på pallens effektivitet. Smalare profiler ändrar hur många enheter som får plats på en vanlig fraktpall. För det andra, utvärdera det specifika hyllavtrycket. Återförsäljare kräver ofta olika slottingavgifter för icke-standardiserade dimensioner. Slutligen måste du verifiera kraven på fogverktyg vid din valda sampackningsanläggning. Alla kontraktstillverkare har inte de nödvändiga växlingsdelarna, såsom anpassade puckar och sömchuckar, för att hantera smala profiler smidigt.
När du väl har valt ett fysiskt format måste du bestämma hur du ska tillämpa ditt varumärke. Ditt val här påverkar i hög grad enhetskostnader, lägsta beställningströsklar och miljömässiga hållbarhetsmått.
Torr offsetlitografi förblir den absoluta industristandarden för kommersiell skala i stora volymer. Denna höghastighetsprocess använder snurrande gummirullar för att applicera vått bläck direkt på den böjda metallytan. Behållarna passerar sedan genom högtemperaturugnar för att härda konstverket permanent.
Du måste förstå de distinkta implementeringsverkligheterna för denna metod. Designers måste arbeta strikt med specifika dekorfärger. Transparenta bläck visar tydligt den kala silvermetallen under, vilket kräver noggrann konstnärlig planering. Dessutom begränsar mekaniska fångstbegränsningar hur nära olika färger kan överlappa utan att blöda.
A fullt ut tryckta dryckesburkar kräver ett enormt volymengagemang. De flesta större tillverkningsanläggningar kräver strikta minimiorderkvantiteter (MOQ). Dessa trösklar varierar ofta från 100 000 till över 200 000 enheter per SKU för enstaka smaker. Även om denna metod ger en anmärkningsvärt låg kostnad per enhet, kräver den avsevärt finansiellt kapital i förskott.
Alternativt använder många märken krymphylsor eller tryckkänslig märkning över tomma silverbehållare. Detta tillvägagångssätt visar sig vara idealiskt för snabba marknadstester, säsongsbetonade smakutgivningar eller komplexa portföljer med flera SKU med lägre individuella försäljningsvolymer.
Trots smidigheten i förväg finns betydande riskfaktorer. Du kan ställas inför allvarliga återvinningsmöjligheter för hållbarhet och återvinning från miljömedvetna konsumenter. Standard krymphylsor stör ofta lokala återvinningssorteringsmaskiner om du inte använder specialiserade perforerade eller kompatibla material. Dessutom medför märkning en märkbart högre kostnad per enhet. Du riskerar också visuella appliceringsfel, som fula rynkor runt den böjda halsen på smala format.
Beslutsmatrix: Jämförelse av dekorationsmetoder
Dekorationsmetod |
Typisk MOQ |
Idealiskt tillämpningsscenario |
Nyckelbegränsning |
|---|---|---|---|
Direkt-till-burk-utskrift |
100 000 - 200 000+ per SKU |
Storvolym detaljhandel, nationell distribution |
Hög kapitallåsning, långa ledtider |
Krymphylsa |
10k - 50k per SKU |
Marknadstester, säsongsreleaser |
Potentiella återvinningsproblem, högre enhetskostnad |
Tryckkänsliga etiketter |
Under 10k per SKU |
Lokala hantverksrum, hypernischade smaker |
Märkbara etikettkanter, risk för fuktavskalning |
Estetik spelar roll, men mekanisk integritet avgör produktens överlevnad. De interna och externa tekniska specifikationerna för din förpackning måste perfekt matcha din specifika flytande kemi.
Den inre beläggningen förblir ditt mest kritiska tekniska beslut. Dryckskemin dikterar direkt valet av inre liner. Frätande vätskor, till exempel de med låga pH-nivåer, kommer snabbt att äta sig igenom oskyddad metall. Juicer med hög syra, energidrycker och drycker med hög alkoholhalt kräver högt specialiserade skyddsbarriärer.
Historiskt sett har tillverkare använt standard epoxifoder som innehåller BPA. Idag gynnar moderna bestämmelser starkt BPA-NI (Bisphenol A Non-Intent) beläggningar. Vi rekommenderar starkt att initiera ett omfattande 12-veckors accelererat korrosivitetstest. Du måste fylla en liten sats och hålla den vid förhöjda temperaturer för att simulera långsiktig hållbarhet på ett säkert sätt.
Bästa praxis: Ge alltid din tillverkare en fullständig kemisk nedbrytning av din dryck, inklusive exakta pH-nivåer, titrerbar surhet och kloridhalt.
Vanligt misstag: Att anta att en universell liner fungerar för en hel produktportfölj. En liner som håller stilla vatten perfekt kan misslyckas katastrofalt när den utsätts för hård cider.
Kolsyrade drycker utövar ett kontinuerligt tryck utåt. Behållaren måste motstå denna inre kraft utan att deformeras. Du måste aktivt utvärdera strukturella garantier från din tillverkningspartner, särskilt för högkolsyrehaltiga eller pastöriserade produkter.
Begär specifika testdata för axiella lastgränser. Detta mått mäter uppifrån och ned krossmotstånd, vilket visar sig vara avgörande vid pallstapling och lagerlagring. Se dessutom över den garanterade spännstyrkan. Detta mått identifierar den exakta inre tryckgränsen innan den nedre kupolen kraftigt reverserar och expanderar utåt.
Utgå aldrig från automatisk efterlevnad av regelverk. Du måste begära och verifiera formell dokumentation från dina leverantörer. Se till att tillverkningsanläggningen tillhandahåller verifierbara FDA- eller EU-säkerhetscertifikat för livsmedelskontakt. Begär senaste testresultat av tungmetaller. Kräv dessutom officiella BPA-NI-certifieringsdokument för att tillgodose allt strängare krav från återförsäljare.
Att välja rätt produktionspartner minskar avsevärt kommersiella utbyggnadsrisker. Du måste utvärdera potentiella leverantörer utöver deras enkla prisblad.
Du måste förstå korrekturprocessen för att undvika dyra färgöverraskningar i den slutliga produktionskörningen. Digitala platta provtryck visar bara färger på en ljus, bakgrundsbelyst datorskärm. Fysisk metall reflekterar omgivande ljus helt annorlunda. Begär alltid ett cylindriskt pilotprov av metall från en pålitlig OEM aluminium kan partner. Detta kritiska steg säkerställer att de slutgiltiga tryckta färgerna strikt matchar dina etablerade varumärkesriktlinjer för alla ljusförhållanden.
Bedöm inköpsfotavtrycket för din potentiella partner. Fråga om de är beroende av inhemska råvarufabriker eller importerade metallspolar. Stort beroende av enstaka utomeuropeiska försörjningsvägar introducerar allvarliga förseningsrisker. Du bör också undersöka deras historiska ledtidsvolatilitet. Be om referenser för att bekräfta om de konsekvent levererar beställningar på sina utlovade datum under högsäsong för drycker sommar.
Ta hänsyn till de dolda logistiska bördorna med att lagra tomma förpackningar. Tomma containrar förbrukar enorma mängder värdefullt lagerutrymme. Fråga om tillverkaren erbjuder flexibla leveransscheman för droppmatning (Just-In-Time-leverans). Vissa stela leverantörer kräver att du tar fulla lastbilar omedelbart efter att produktionen är klar, vilket tvingar dig att hyra dyra lagringsutrymmen utanför anläggningen.
Se upp för tydliga varningsskyltar under leverantörskontrollprocessen. Eliminera partners som visar något av följande beteenden:
Vägran att garantera dimensioner: Tillverkare som inte är villiga att garantera strikta sömdimensioner riskerar att orsaka massiva pappersstopp vid din sampackningsanläggning.
Vaga kemiska påståenden: Leverantörer som erbjuder vaga påståenden om linerkompatibilitet utan att kräva dina vätskespecifikationer ger ofta höga felfrekvenser.
Brist på tydliga SLA: Undvik partners som saknar transparenta servicenivåavtal angående acceptabla defekter och efterföljande återbetalningsprotokoll.
Framgångsrik upphandling av kundanpassade metallförpackningar kräver en hårfin balansgång. Du måste noggrant väga dina ambitiösa estetiska mål mot strikta mekaniska gränser och fasta volymetriska realiteter. Att gå bort från generiskt märkta behållare signalerar mognad för ditt varumärke, men det kräver rigorös teknisk noggrannhet.
Ditt omedelbara nästa steg innebär att slutföra din dryckskemirapport. Samla dina exakta pH-nivåer, kolsyravolymer och ingredienslistor. Kartlägg sedan en exakt 12-månaders volymprognose för varje specifik smak-SKU. Först efter att ha säkrat dessa hårda data bör du börja begära formella offerter eller pilotproduktioner från en kvalificerad tillverkningspartner.
S: De flesta större tillverkare kräver ett åtagande på minst en till två fulla lastbilslaster per specifik design. Detta motsvarar vanligtvis ungefär 100 000 till 200 000 enskilda enheter per SKU. Men vissa specialiserade digitala utskriftsalternativ erbjuder nu mindre upplagor till premiumpriser.
S: Inte utan specifika mekaniska modifieringar. Du måste installera specialiserade växeldelar, inklusive anpassade hållpuckar och sömchuckar av lämplig storlek. Verifiera alltid dessa specifika utrustningsegenskaper med din co-packer innan du köper smala format.
S: Den realistiska tidslinjen sträcker sig från 8 till 12 veckor. Denna varaktighet omfattar initialt godkännande av konstverk, fysisk pilotprovning, fullskalig produktion och slutlig pallleverans. Tidslinjerna sträcker sig ofta under högsäsong för produktion av drycker på sommaren.
S: Det beror mycket på lokal sorteringsteknik. Standardpolymerhylsor förvirrar ofta optiska skannrar vid Materials Recovery Facilities (MRF), vilket gör att de skickas till deponier. Vi rekommenderar starkt att du utbildar konsumenter att använda draghylsor före återvinning för att säkerställa ren metallåtervinning.


